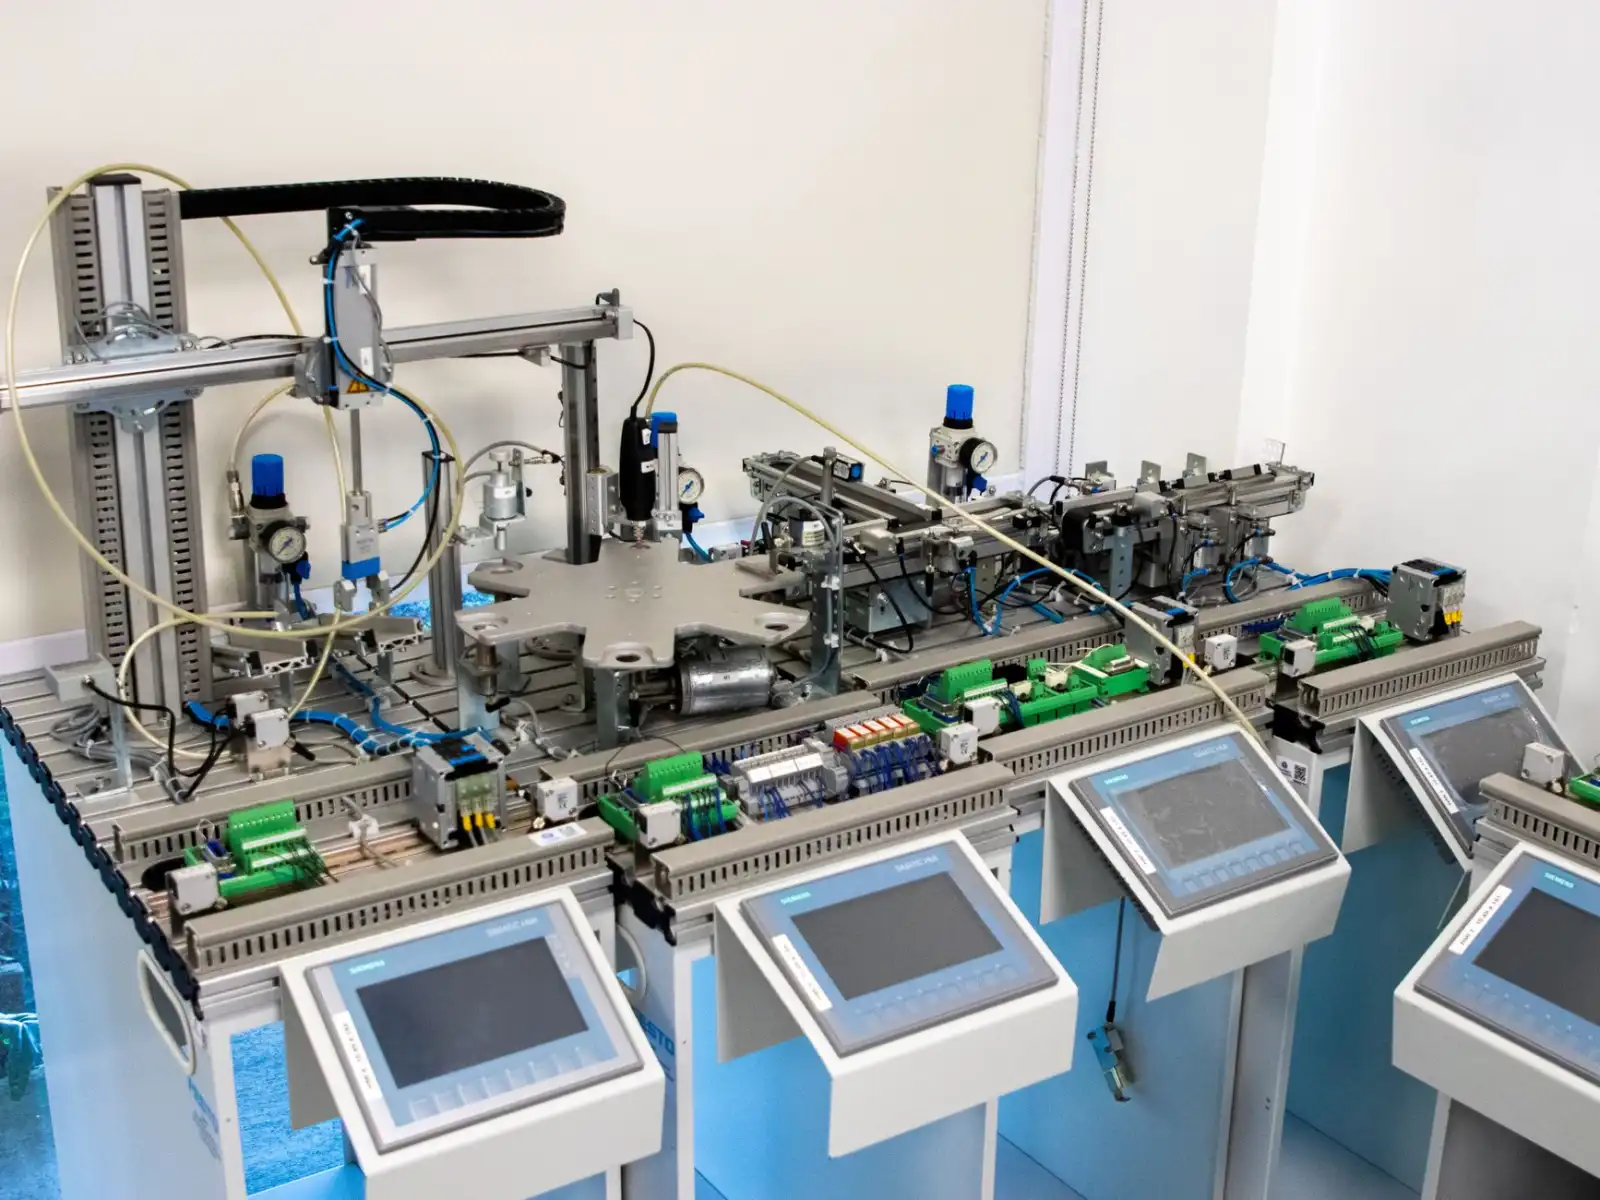
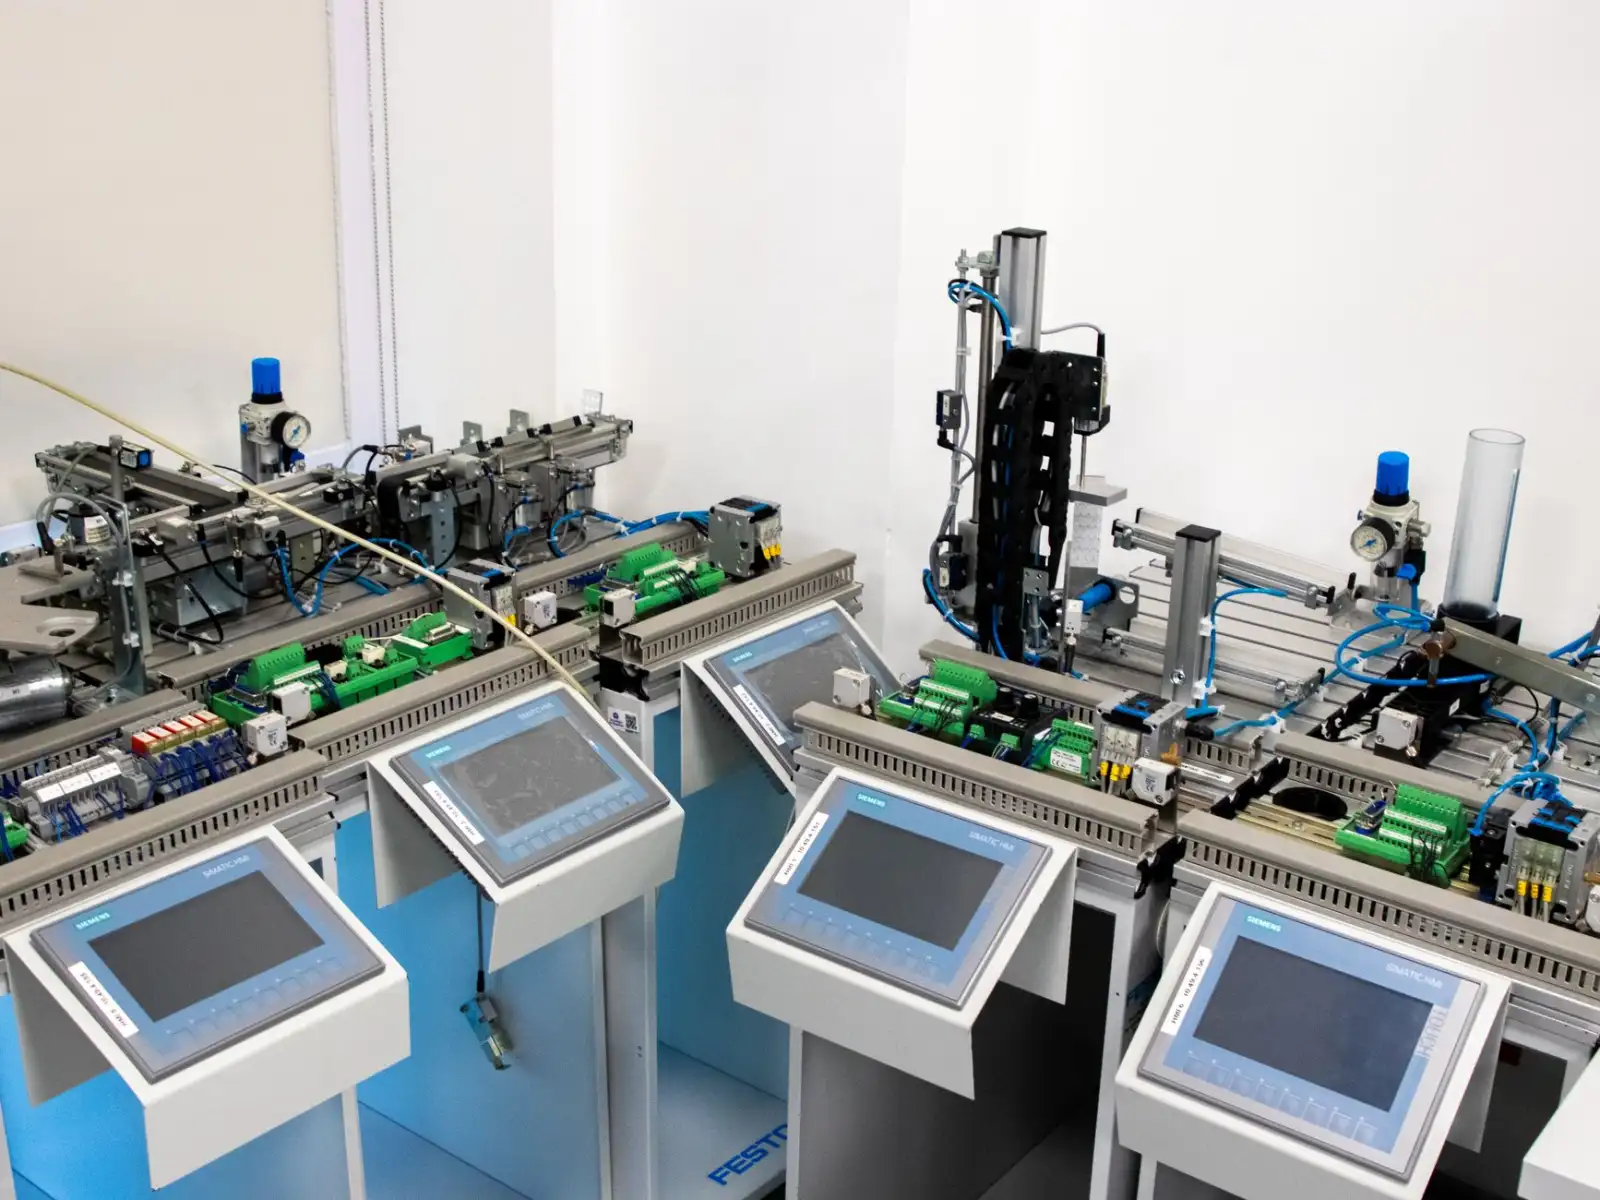
HMI人机界面在自动化设备中的触控响应优化方案探讨
触控延迟,自动化产线里最容易被低估的隐性瓶颈
在自动化设备现场,操作员对触摸屏最直接的抱怨往往是“点了没反应”或“界面卡顿”。可真正影响生产效率的,并非那一两秒的视觉反馈,而是系统内部从触控采样、数据解析到画面刷新的完整链路。渝中区音迪娱网络技术团队在多年现场调试中发现,超过六成的HMI响应问题并非硬件故障,而是**参数配置与算法选择不当**造成的。今天我们就从底层逻辑出发,聊聊如何系统性优化HMI人机界面的触控响应。
第一步:从采样频率到事件队列,逐层拆解延迟来源
触控响应延迟可分解为四个环节:触摸屏物理采样(通常为60-125Hz)、ADC转换与滤波、协议传输(常见Modbus/Profinet)、以及组态屏内部的事件分发与重绘。多数情况下,瓶颈集中在后两级。以我们测试过的一款12寸组态屏为例,当画面内同时存在动态曲线和20个以上动画元件时,若未开启“局部刷新”模式,其帧率会从60fps骤降至12fps,直接导致触控反馈滞后。
优化时,建议优先调整以下三项:
- 采样去抖窗口:从默认的50ms缩短至20ms,但需配合硬件滤波电容参数,避免误触。
- 事件队列深度:将FIFO队列从10级提升至30级,防止快速连点时丢帧。
- 重绘区域裁剪:仅刷新变化区域,而非整幅画面。实测可降低60%的GPU负载。
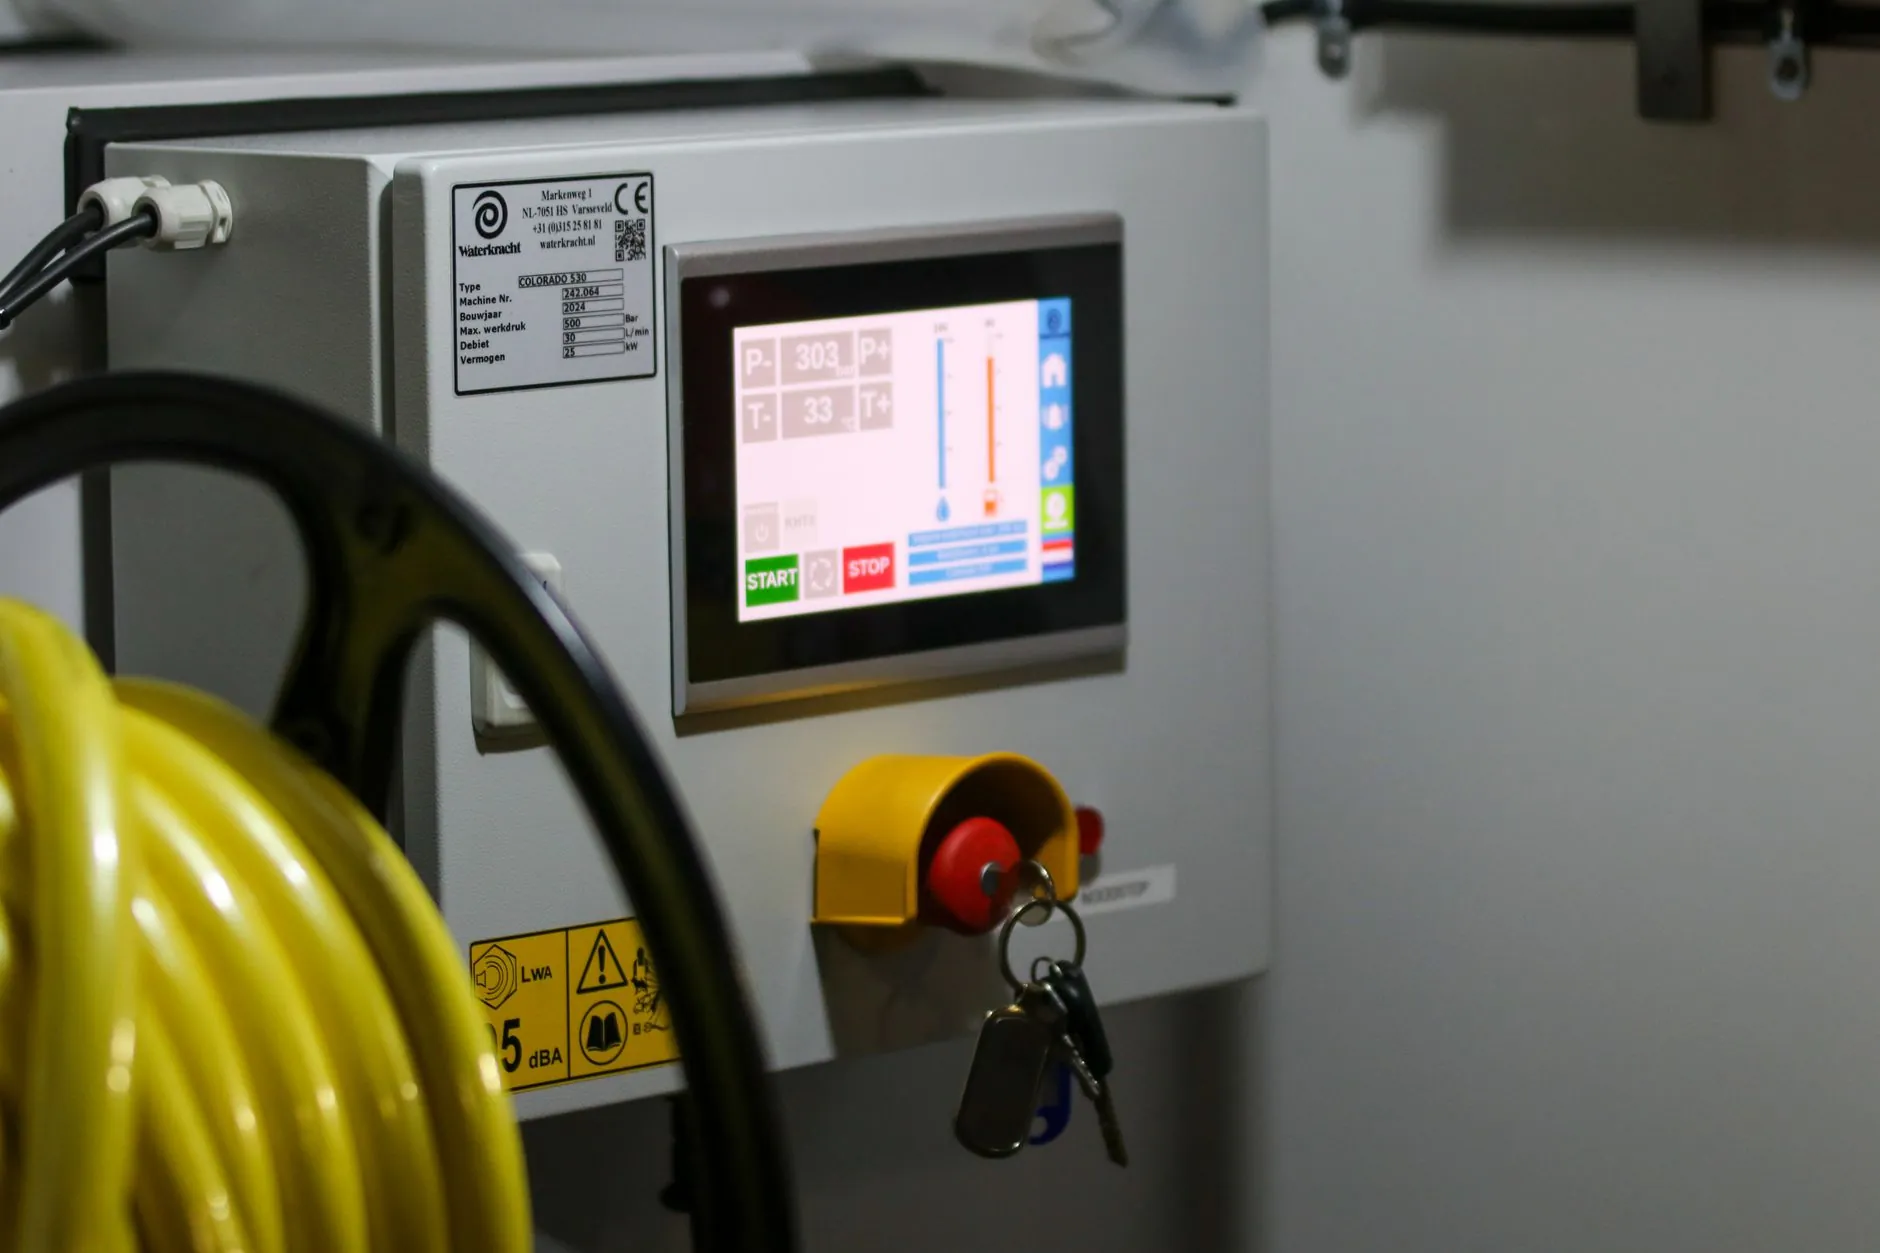
这里有个容易被忽略的细节:工业显示面板的响应时间(灰阶切换)若超过25ms,即便软件优化到位,视觉上仍会有拖影。因此选型时不要只看分辨率,还需确认液晶面板的Tr+Tf参数。
进阶调试:当组态屏遇上复杂动画时的降级策略
如果设备需要展示实时3D模型或大量趋势图,建议启用“动态区域降频”功能——将非交互区域的刷新率降至15Hz,而保持按钮和输入框区域以60Hz运行。我们曾在一条包装线上实测,该策略让HMI人机界面的触控点击响应时间从180ms降至85ms,且操作员肉眼几乎察觉不到视觉差异。另外,务必关闭不必要的“窗口阴影”和“透明度渐变”特效,这些在工业显示场景中除了增加功耗毫无价值。
常见问题:为什么换了更高端的触摸屏,延迟反而更明显?
这通常是因为新屏的默认固件开启了“多点触控手势识别”功能。在纯工业场景下,该功能会占用大量CPU资源进行手势预判。请在系统设置中强制切换为“单点精准模式”,并关闭“长按右键模拟”。还有一个隐蔽坑点:部分组态屏的触控IC支持“报点率动态调整”,若供电电压纹波超过50mV,其内部算法会自动降频。此时需检查电源模块的纹波系数,而不是盲目更换主控板。
最后提醒一点:触摸屏表面钢化玻璃的厚度直接改变电容感应距离。若你更换了更厚的防护玻璃(超过3mm),务必在驱动层重新校准“触控灵敏度阈值”,否则静电容值变化会导致边缘区域响应迟钝。
现场验证清单与数据基准
- 使用示波器测量触控中断引脚,确认采样周期稳定在±1ms内。
- 在组态软件中开启“帧率监控”,确保复杂画面下不低于30fps。
- 用机械手指模拟快速连点10次,记录丢帧数(应少于2帧)。
以上优化方案均基于渝中区音迪娱网络技术近三年对47个自动化项目的数据积累。触控响应优化不是单点作战,而是从工业显示面板选型、驱动配置到组态逻辑设计的协同过程。希望这份实操指南能帮你少走弯路,让操作员真正感受到“指尖所至,画面即达”的流畅体验。