HMI人机界面在自动化设备中的组态应用与触控响应优化方案
在产线升级与设备互联的浪潮下,HMI人机界面早已从单纯的“显示屏幕”演变为工厂数据流转的核心节点。我们接触过不少客户,初期只把触摸屏当作按钮的替代品,但运行半年后,往往发现真正制约效率的并非硬件性能,而是**组态逻辑的颗粒度**与**触控反馈的实时性**之间的失衡。这种隐性损耗,在高速包装或精密装配场景中尤为致命。
组态屏的“快”与“慢”:响应延迟的根源拆解
工业现场的触控卡顿,80%以上并非来自CPU主频不足,而是画面刷新策略与通信握手机制不匹配。典型病症是:当PLC通过Modbus TCP以50ms周期推送变量时,组态屏若采用全量刷新模式,会导致触摸事件被绘制线程抢占,出现肉眼可感知的200-300ms延迟。更隐蔽的是,部分HMI人机界面在弹窗叠加动画时,会触发隐式的全局重绘,这直接拉低了操作员的微调效率。
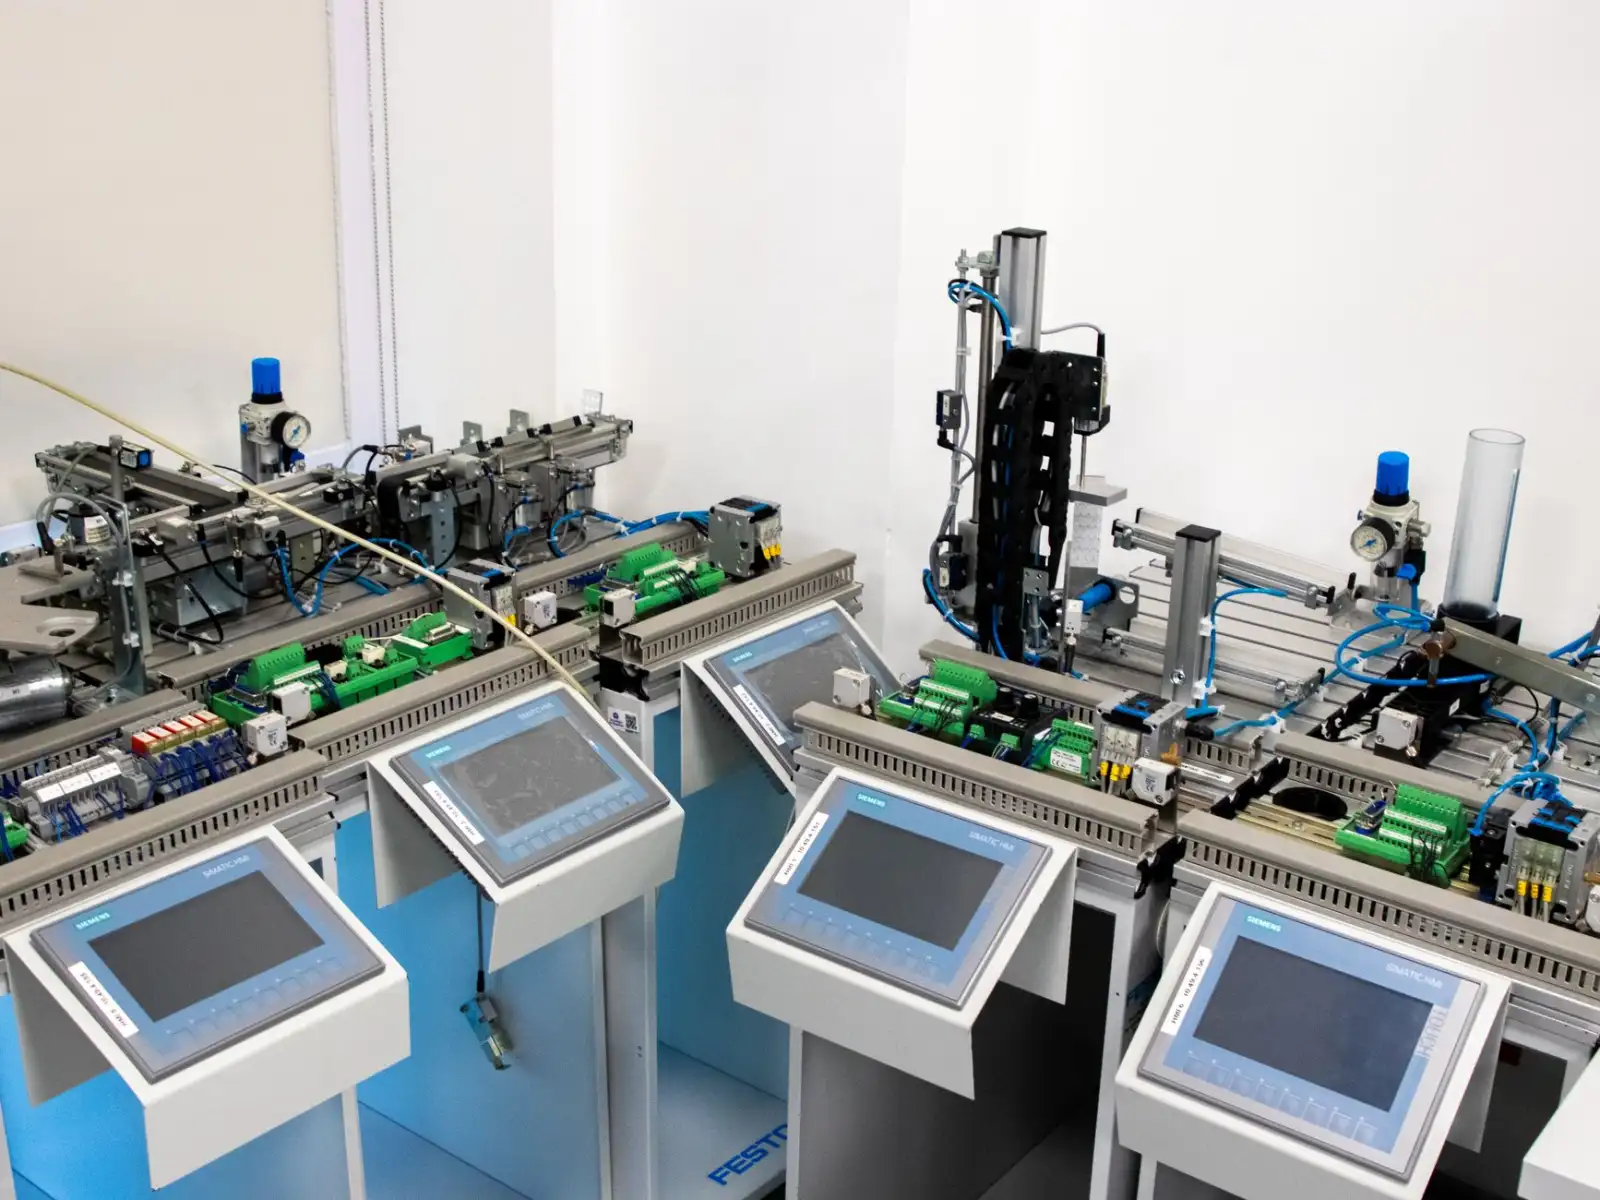
针对这类问题,我们在渝中区音迪娱网络技术的实验室里,对主流组态屏做了压力测试。结论很明确:必须将“事件驱动刷新”与“周期轮询”分离。具体到工程实践,建议将实时曲线、报警列表等高频区域划为独立图层,并启用局部刷新指令;而将参数设定框、功能按键等低频控件,改为仅在焦点变化时重绘。实测数据显示,这种分层策略可将触摸屏的峰值响应时间压缩至80ms以内,同时将CPU占用率降低约35%。
触控响应优化的三个关键旋钮
光靠图层策略还不够,硬件层面的触控滤波参数往往被忽略。多数工业显示模组的电容屏默认开启“强抗干扰”模式,这虽然抑制了EMI噪声,却也钝化了微小的滑动操作。我们的优化方案是分三步走:
- 在系统层调整触控采样率,从默认的60Hz提升至90Hz,代价是功耗增加约0.4W,对7寸屏而言完全可接受;
- 针对戴手套操作的场景,将触摸检测阈值从默认的40g压力降至25g,并通过软件补偿去除水渍误触;
- 在组态软件中关闭“按钮按下时的半透明遮罩动画”,改用简单的颜色翻转反馈,此举能省掉约15ms的合成时间。
这些参数看似微小,但在连续点按“+/-”调整温度设定值时,手感差异极为明显。操作员不再需要刻意放慢动作等待界面回读,疲劳度显著下降。
从“能用”到“好用”:实践中的组态细节
另一个高频痛点是画面切换时的白屏闪烁。这源于组态屏在加载新页面时,默认会清空帧缓冲。我们的做法是启用页面预加载机制——将相邻的三级页面在后台提前构建好位图缓存。同时,在PLC侧将数据块按“实时性要求”分为两个区:高速区(10ms刷新)与低速区(500ms刷新),HMI人机界面只对高速区使用中断触发读取。这一改动,让现场的设备状态翻转几乎与物理继电器动作同步。
在渝中区音迪娱网络技术承接的某汽车零部件产线项目中,我们还将工业显示的亮度曲线与环境光传感器联动。在强光照射区域,自动提升背光至800cd/m²,并同步加大图标对比度;在暗室环境,则自动降亮防眩光。这套组合拳实施后,夜班操作员的误触率降低了近五分之一。
面向未来的交互演进
当5G边缘网关普及后,HMI人机界面的角色会进一步向“瘦客户端”演化。届时,组态屏的本地算力压力会向云端转移,但触控响应的本地闭环依然是底线。我们建议设备厂商在选型时,不要只看分辨率与接口数量,更要关注触摸屏控制器的固件升级能力——那些支持OTA刷写触控算法的组态屏,才能在未来的协议迭代中保持竞争力。
工业显示领域的优化没有终点,它是在响应速度、显示效果与成本之间不断寻找动态平衡。渝中区音迪娱网络技术将持续深耕这一细分赛道,把每一次现场调试的经验,沉淀为可复用的组态模板与调优指南。