HMI人机界面组态屏如何提升工业设备可视化操作与监控效率
日期:2026-09-22
标签:触摸屏,HMI人机界面,组态屏,工业显示
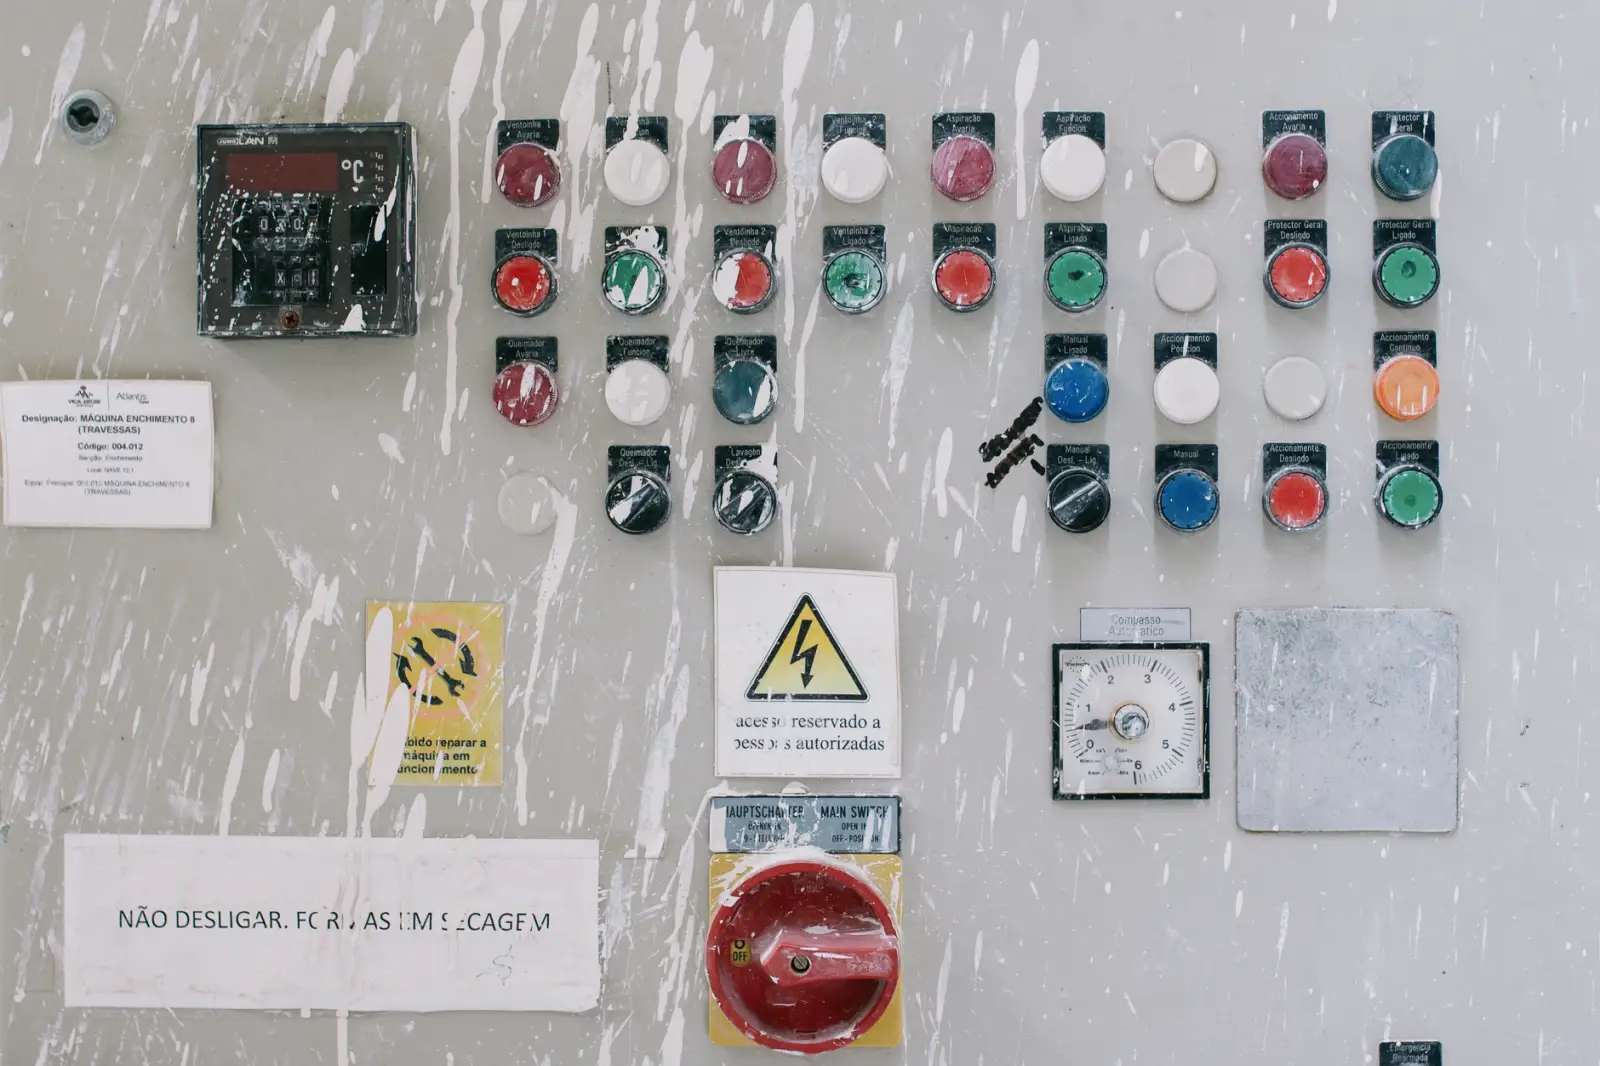
在工业自动化现场,操作人员与设备之间的信息交互效率,往往直接决定了产线的响应速度与故障处理时长。传统按钮指示灯方案虽然稳定,但面对日益复杂的工艺参数与多工况切换需求,其信息承载能力已接近上限。**HMI人机界面**配合**组态屏**的普及,正是为了解决这一矛盾——把分散的物理控件整合为可编程、可重绘的数字操作层。
从物理面板到数字组态:核心变化在哪
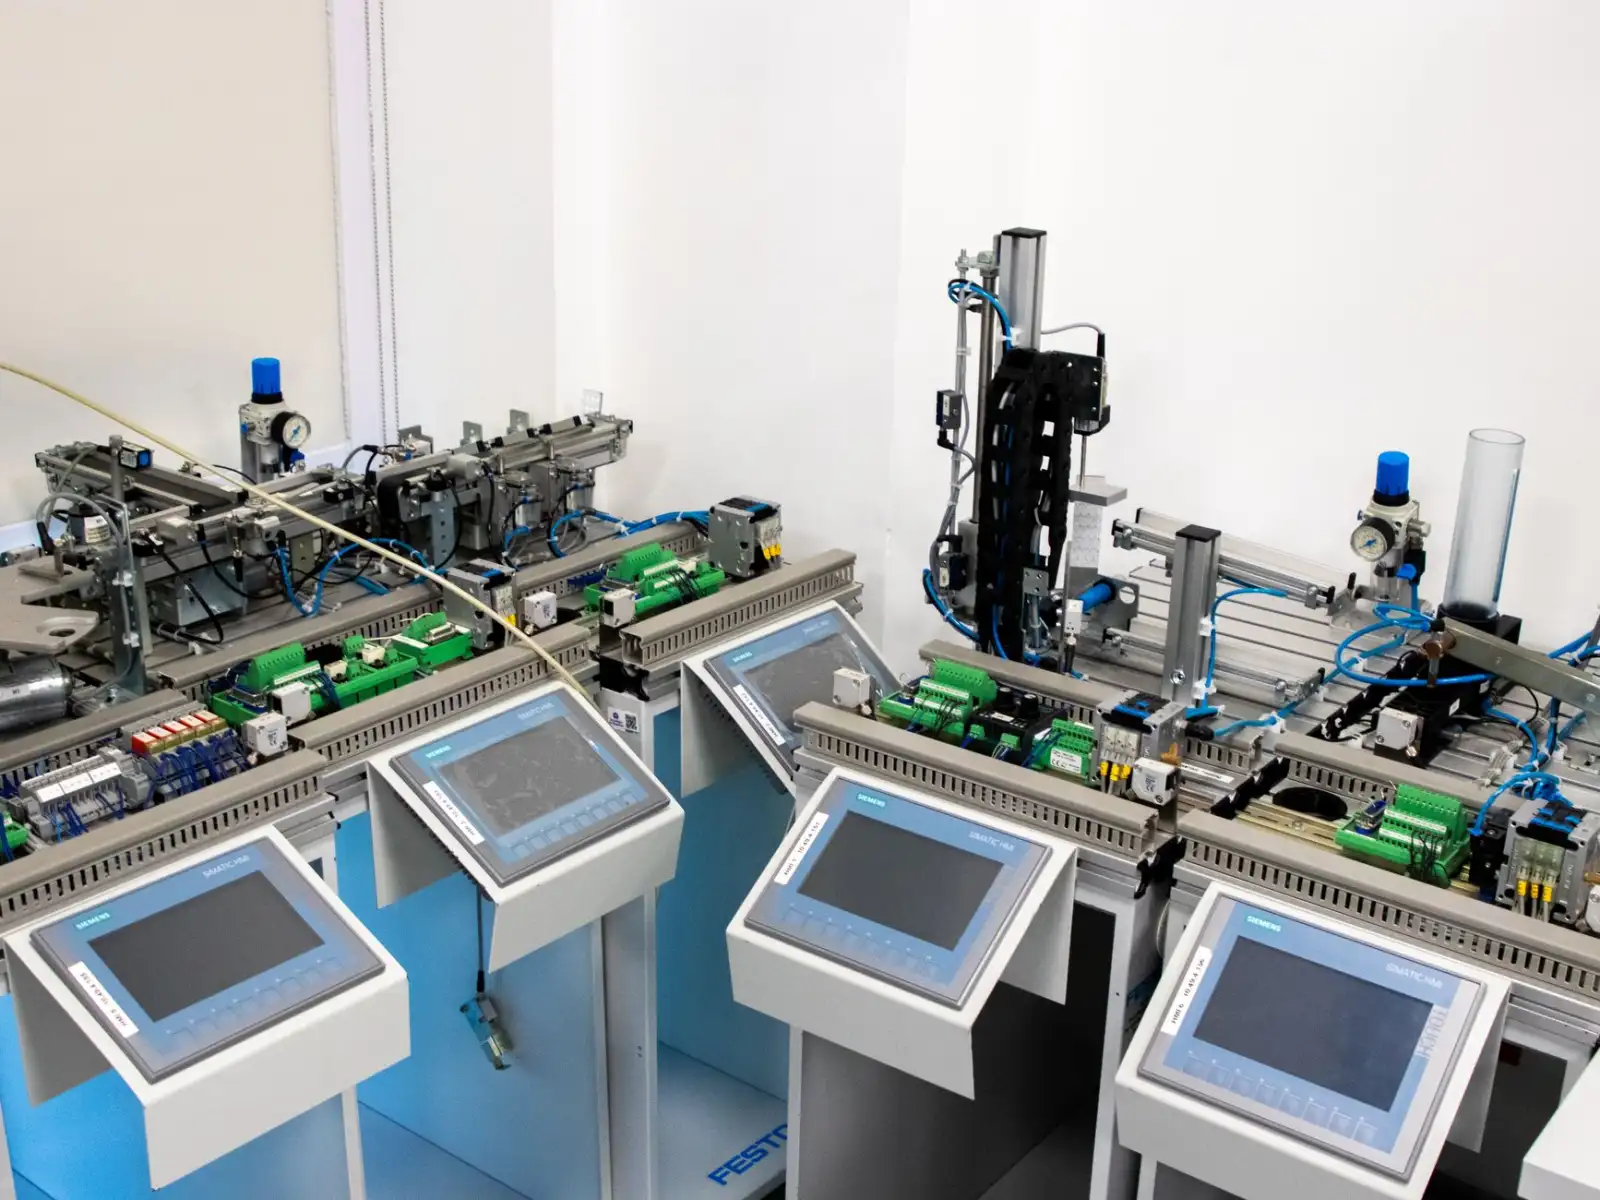
组态屏的本质是一台嵌入工业级**触摸屏**的专用计算机。它通过串口、以太网或现场总线与PLC、变频器、仪表等设备通信,将寄存器地址映射为画面上的按钮、数值框、趋势曲线和报警条。操作人员点击屏幕时,组态软件生成的指令写回PLC对应地址,完成一次控制闭环。
与固定接线面板相比,这种方式的优势体现在三个层面:
- 画面可重构:同一块屏可切换多套工艺画面,设备改型时无需重新开孔布线
- 数据可视化:实时趋势、历史曲线、报警记录直接在**工业显示**终端呈现
- 权限分层:操作员、工程师、管理员通过密码等级控制可操作范围,降低误操作风险
组态设计中的关键工程细节
很多项目在调试阶段才发现问题,根源往往不在硬件,而在组态逻辑的设计。通信地址规划是第一道关:建议按设备单元分段分配寄存器区,预留10%-15%的余量,避免后期扩展时地址冲突。刷新周期也需权衡——报警类变量建议200ms以内,趋势曲线可放宽到1s,否则通信负载会拖慢**触摸屏**响应。
画面层级不宜过深。经验数据是:从主画面到最底层操作画面,跳转不超过3层。每层画面上常用按钮的触控区域不小于15mm×15mm,戴手套操作时需放大到20mm以上。
常见问题与排查思路
现场反馈最多的三类问题:
- 触摸偏移:多数是屏幕表面油污或校准数据丢失,重新校准即可;若频繁出现,检查供电地线是否与变频器共地
- 通信超时:先确认波特率与站号,再查终端电阻是否接入。以太网方案则重点看交换机是否支持工业环网
- 画面卡顿:排查是否有过多动画控件或未优化的历史数据查询脚本,建议将大数据量查询改为分页加载
选型阶段还有一点容易被忽略:**HMI人机界面**的防护等级要与现场环境匹配。粉尘大的车间至少IP65前面板,冲洗区域需IP67,否则再好的组态设计也撑不过半年。
把组态屏用好的核心,不在于画面多炫,而在于信息层级是否贴合操作动线、通信架构是否留有余量、防护选型是否匹配工况。这三点做到位,可视化监控的效率提升是水到渠成的事。