触摸屏与HMI人机界面在工业自动化中的协同工作原理与技术解析
日期:2026-09-24
标签:触摸屏,HMI人机界面,组态屏,工业显示
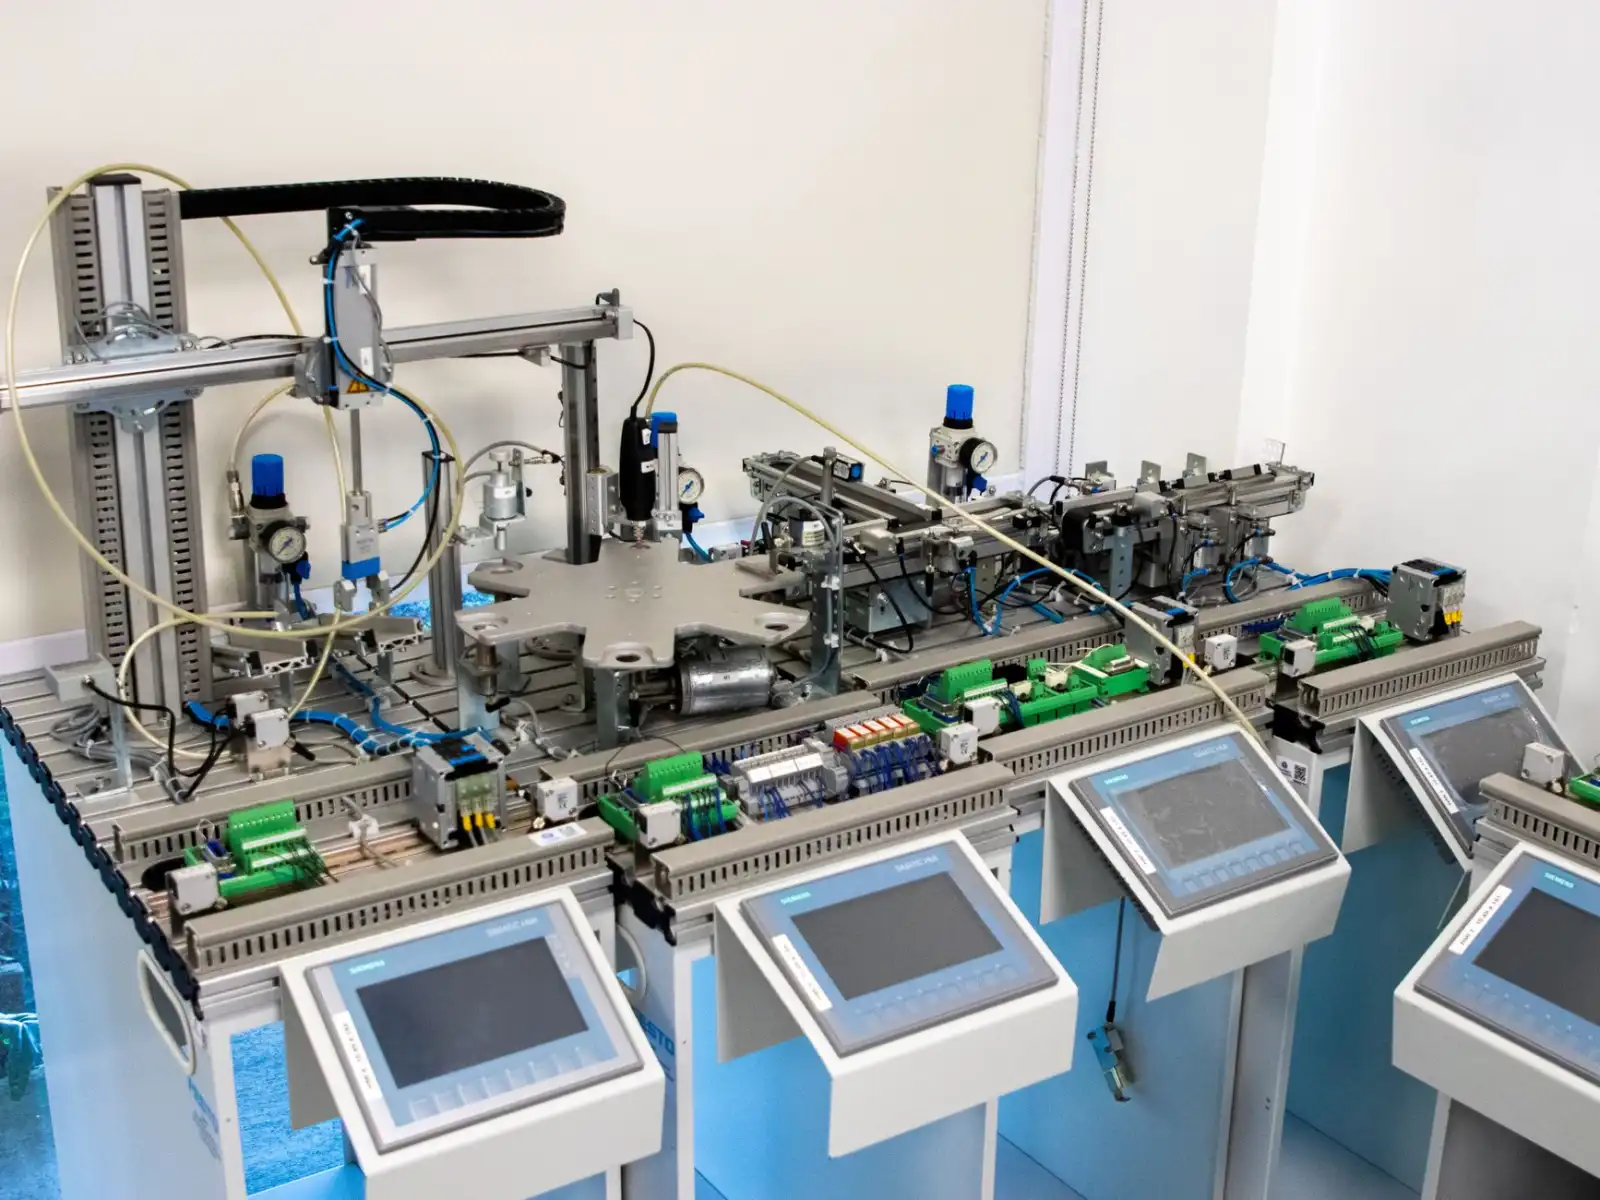
在工业自动化现场,操作人员与设备之间的"对话"质量,往往决定了产线的响应速度与故障处理效率。**触摸屏**与**HMI人机界面**这对组合,正是这场对话的核心载体。渝中区音迪娱网络技术在长期服务工业客户的过程中发现,很多现场问题并非出在PLC逻辑,而是人机交互层的数据映射与刷新机制没有调通。
从物理触点到数据变量:协同工作的底层逻辑
工业触摸屏本质上是一套坐标采集系统,通过电阻或电容感应将物理按压转换为坐标值。而**HMI人机界面**运行在嵌入式处理器上,负责将这些坐标事件与组态工程中的控件对象绑定。当操作者按下"启动"按钮时,触摸屏上报坐标,HMI运行时判断该坐标落在哪个控件区域内,再将该控件关联的变量写入PLC寄存器。
这个过程看似简单,实际涉及三层映射:物理坐标→控件对象→通信变量。任何一层出现偏移或地址错位,都会导致"按了没反应"或"按错执行"的典型故障。
组态屏工程中的关键参数与实操要点
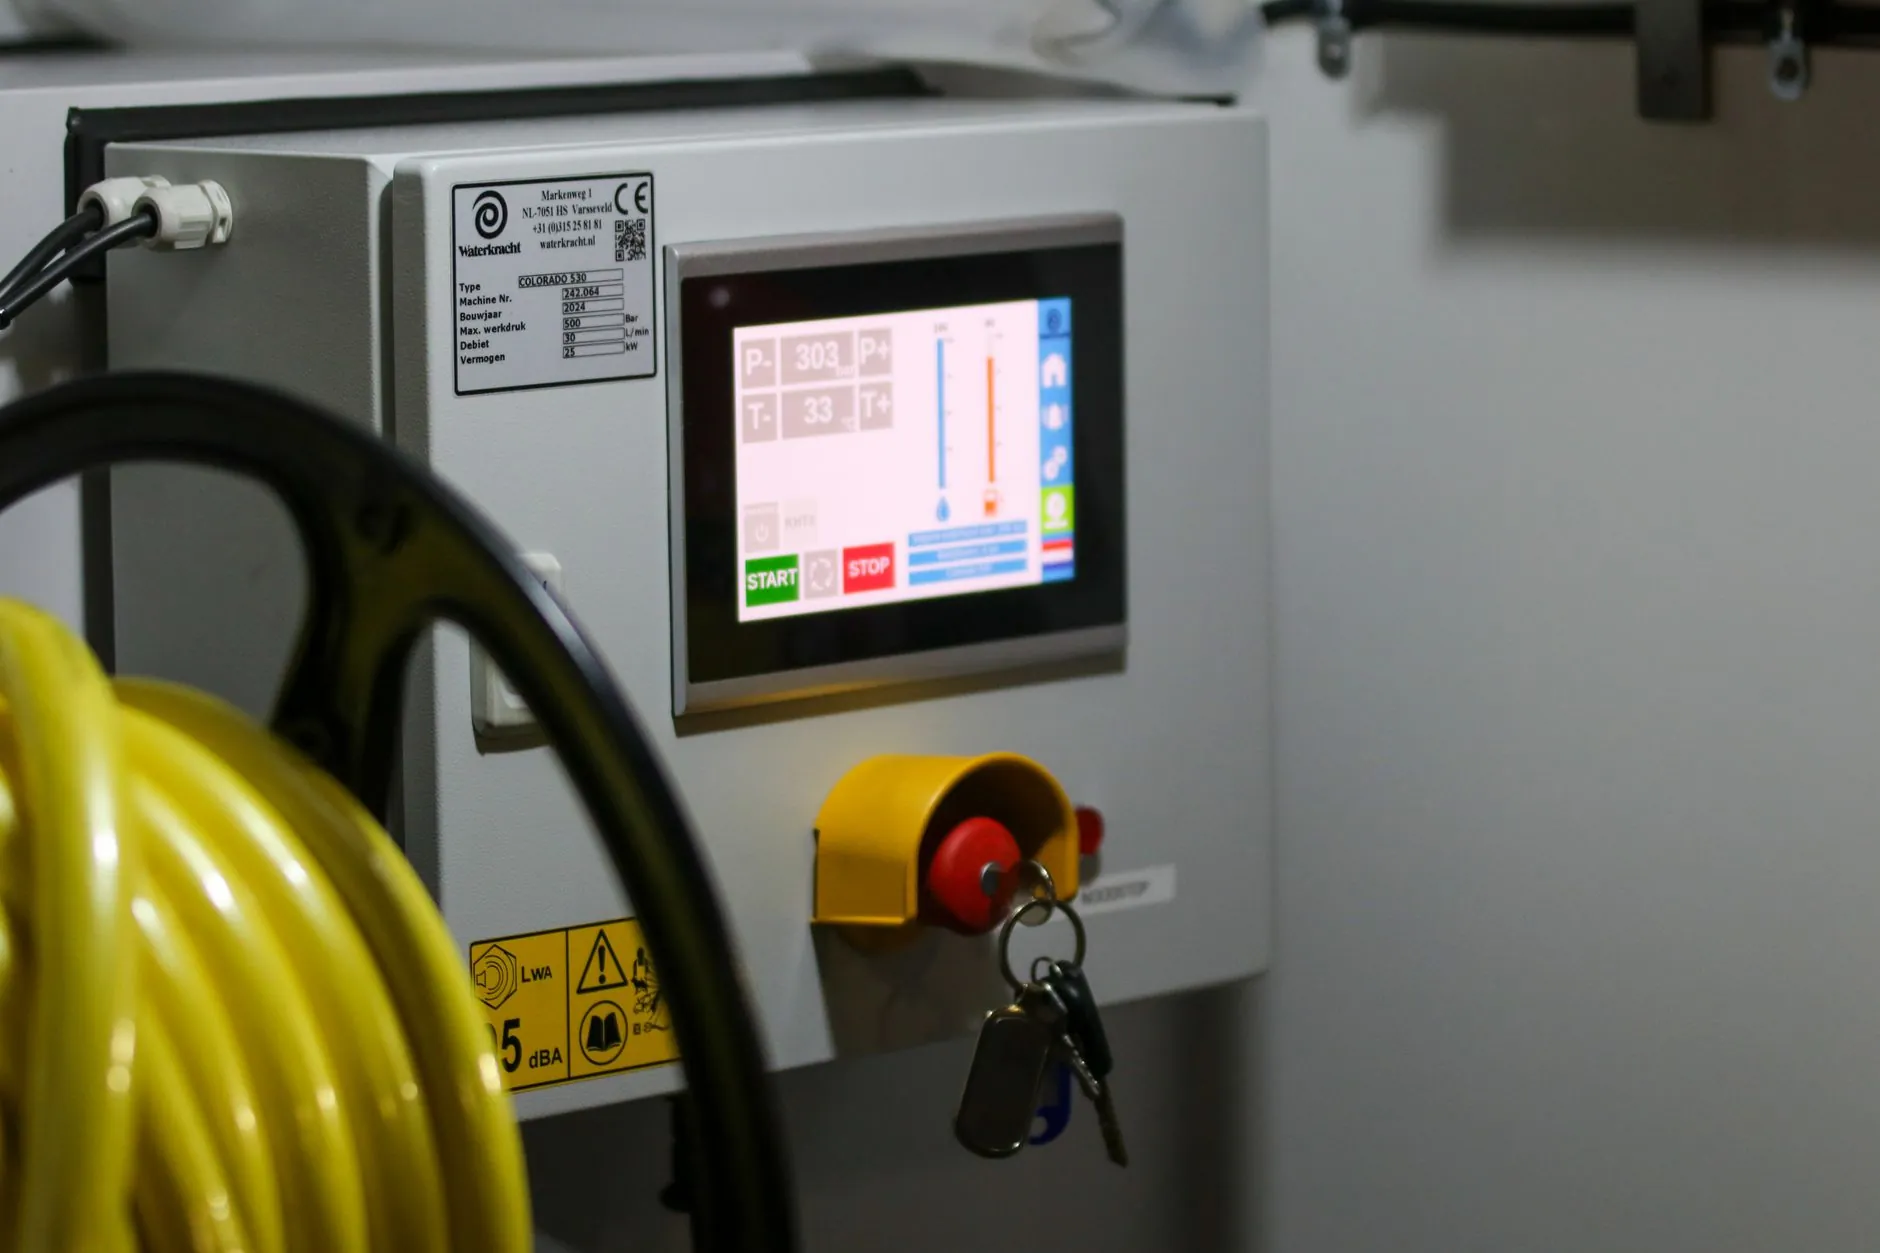
**组态屏**的开发质量直接决定HMI的响应表现。以下参数是现场调试中最容易踩坑的地方:
- 变量刷新周期:建议关键状态量设为100-200ms,趋势曲线可放宽至500ms-1s,避免通信负载过高
- 触摸去抖时间:一般设为20-50ms,过低会误触发,过高则操作迟滞感明显
- 通信超时重试:Modbus RTU场景下建议重试2次、超时300ms,兼顾实时性与容错
- 画面切换策略:采用预加载机制,将常用画面常驻内存,切换延迟可控制在50ms以内
一块**工业显示**屏如果分辨率与组态工程画布不匹配,控件会被拉伸变形,触摸热区也会随之偏移。选型时务必确认屏体分辨率与工程尺寸一致。
响应性能的数据对比
以某包装线改造项目为例,对比不同配置下的HMI响应表现:
- 旧方案:RS485通信、刷新周期500ms,按钮响应平均延迟约680ms
- 新方案:以太网通信、刷新周期150ms,按钮响应平均延迟降至约210ms
- 优化后:启用触摸预测算法与画面预加载,延迟进一步压缩至约130ms
数据说明,通信链路与刷新策略的优化,比单纯更换更高规格的**触摸屏**硬件更能解决响应迟滞问题。
工业现场的人机交互优化,核心不在于堆硬件,而在于把坐标映射、变量刷新、通信时序这三件事做扎实。渝中区音迪娱网络技术建议,在组态阶段就建立变量刷新清单与触摸测试用例,把问题拦截在出厂之前,而不是留给现场调试去碰运气。