HMI人机界面组态屏如何提升产线设备可视化操作与监控效率
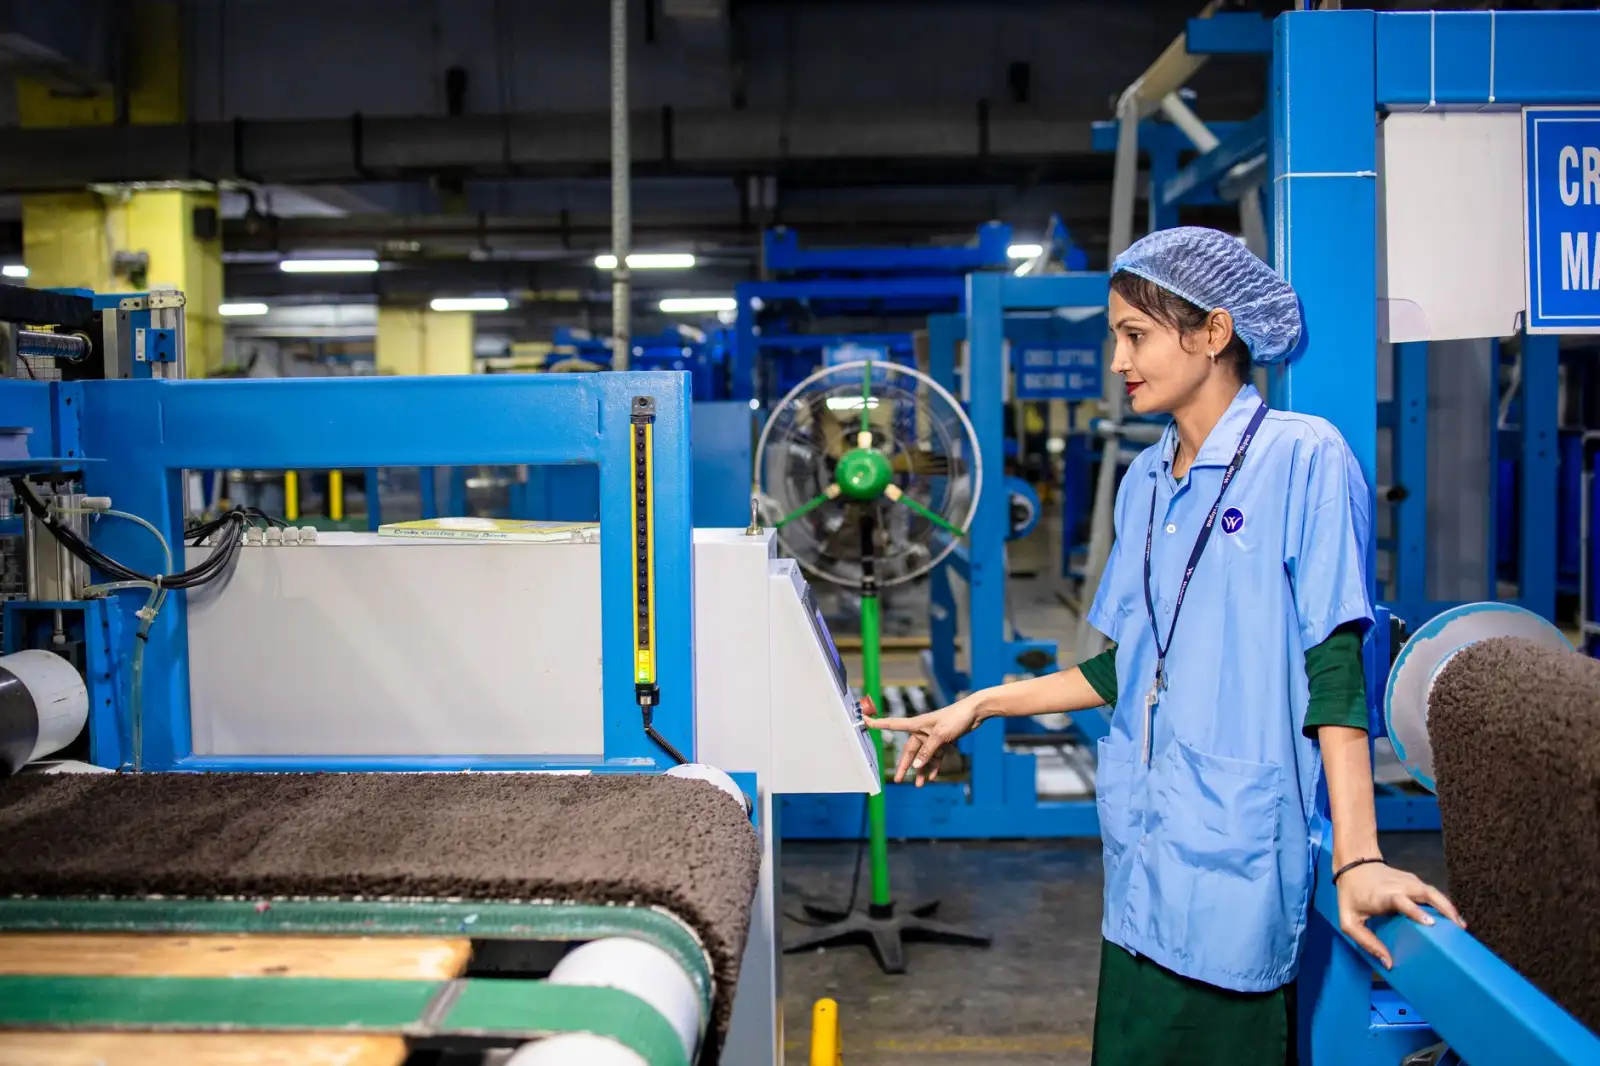
在一条高速运转的SMT贴片产线上,操作员每天要在不同机台之间往返数十次,查看温度曲线、确认供料状态、手动复位报警。这种碎片化的监控方式,正成为制约OEE提升的隐形瓶颈。
据行业调研数据显示,超过67%的产线异常停机,根源在于操作人员未能及时获取设备状态变化。传统的按钮指示灯方案信息量有限,而工控机+显示器的组合又存在部署成本高、防护等级不足的问题。这正是HMI人机界面与组态屏近年来快速渗透工业现场的核心驱动力。
组态屏的核心技术逻辑
触摸屏负责交互,组态屏负责呈现,二者结合构成了现代产线可视化操作的基础单元。从技术实现看,组态屏通过组态软件将PLC寄存器地址与图形元素建立映射关系——一个数值输入框绑定DB块中的某个地址,一个动画指示灯关联Q点的通断状态。
与通用平板不同,工业级工业显示方案在硬件层面有明确要求:
- 防护等级通常需达到IP65以上,应对切削液飞溅或粉尘环境
- 工作温度覆盖-20℃~70℃,适应铸造、注塑等高温车间
- 背光寿命不低于50000小时,降低维护频次
- 支持RS-485、Modbus TCP、EtherCAT等主流工业协议
这些参数决定了组态屏能否在恶劣工况下长期稳定运行,而非仅仅是一块“能触摸的屏幕”。
从单机监控到产线协同的实践方法
实际操作中,提升监控效率的关键不在于屏幕尺寸,而在于信息架构的设计。一个典型的优化路径是:将原先分散在三块仪表上的温度、压力、流量数据,整合到同一HMI人机界面的流程图中,用动态填充色块表示液位、用趋势曲线替代瞬时数字。
更进一步的做法是建立分级画面体系。一级画面呈现整线设备状态总览,用红黄绿三色标识机台健康度;点击任意机台进入二级画面,展示该设备的实时参数与报警历史;三级画面则开放给维护工程师,用于PID参数调整或IO强制。这种分层策略让不同角色各取所需,避免操作员被冗余信息干扰。
值得注意的细节是报警管理。许多现场将报警做成滚动列表,实际上更有效的方式是按优先级分区——紧急停机类用红色弹窗强制确认,工艺偏差类用黄色横幅提示,提示类信息则归入底部状态栏。这能将操作员的响应速度提升40%以上。
边缘计算与云端协同的演进方向
组态屏正在从单纯的显示终端向边缘节点进化。新一代产品开始集成OPC UA服务器功能,在本地完成数据清洗与协议转换后,再上传至MES或SCADA系统。这意味着工业显示设备不再是被动的“窗口”,而是产线数据链路中的主动参与者。
对于设备制造商而言,支持远程画面更新与诊断的组态屏,能显著降低售后出差成本。对于终端用户,将触摸屏采集的周期数据用于预测性维护,则是从可视化走向智能化的关键一步。渝中区音迪娱网络技术持续关注这一领域的技术迭代,为不同规模的产线提供适配的HMI解决方案。