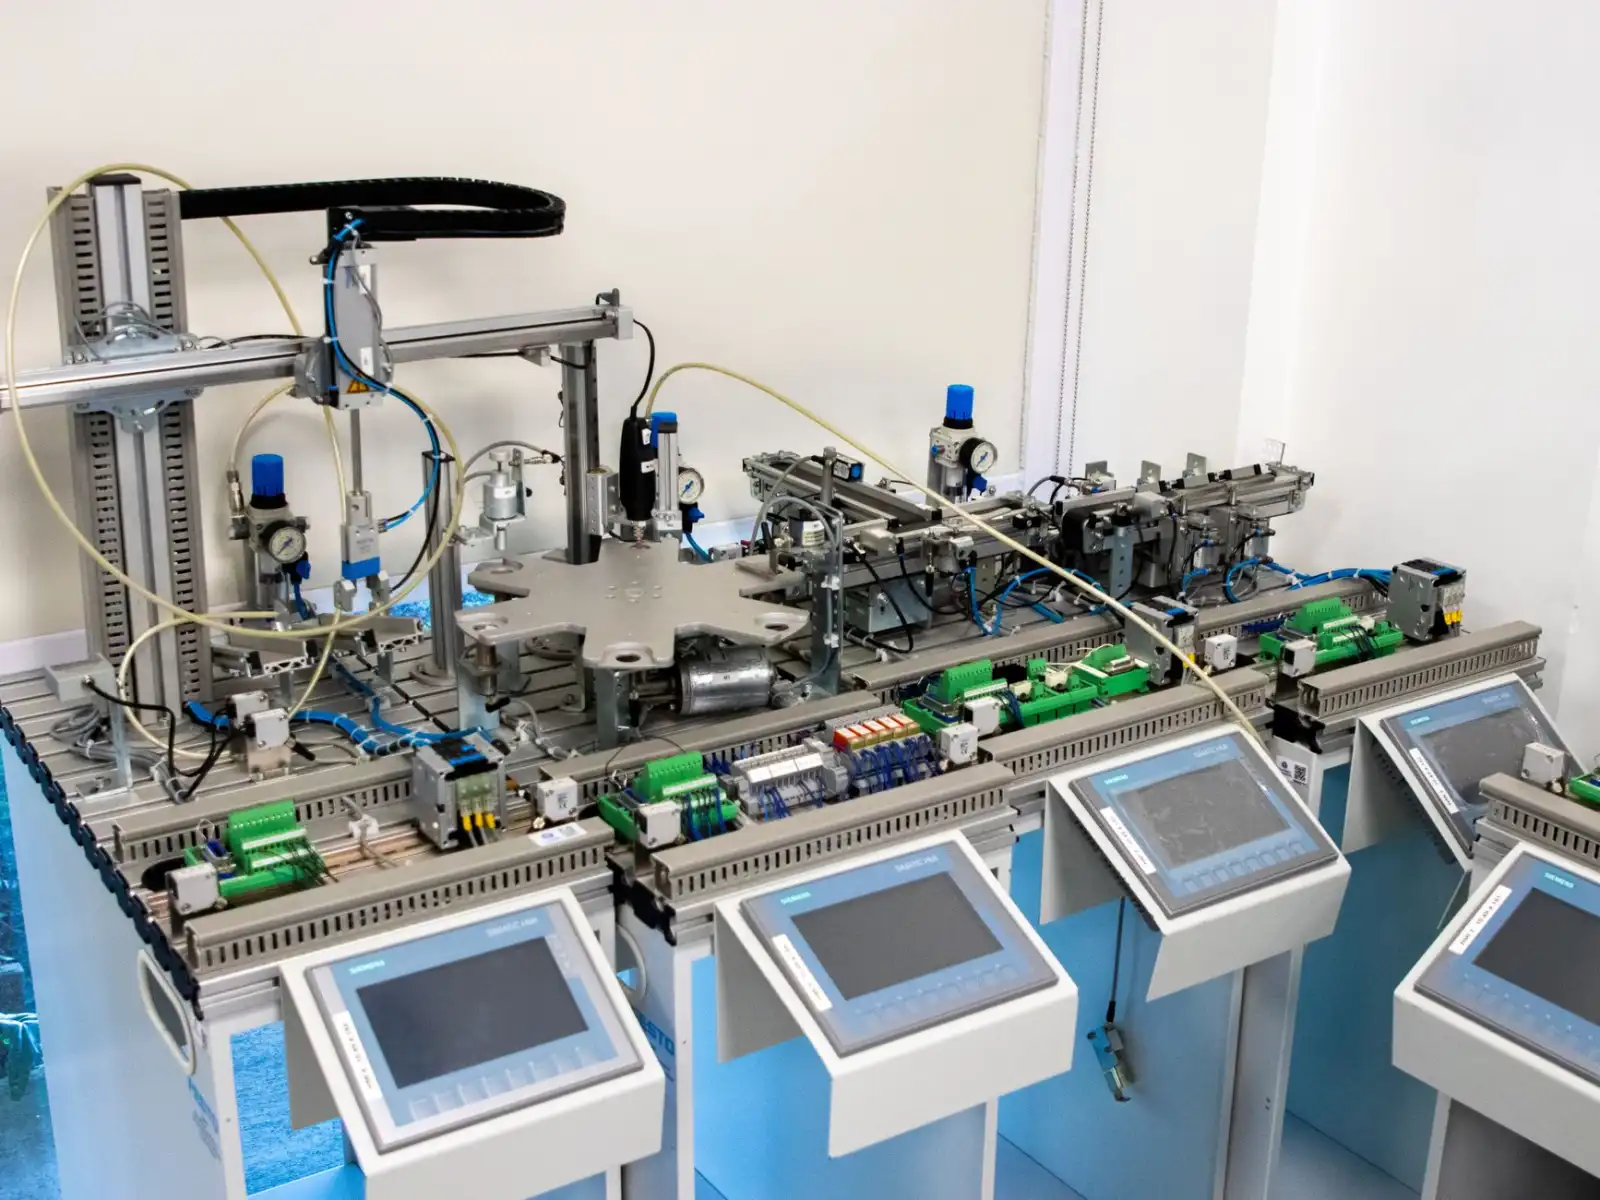
工业触摸屏与HMI人机界面在自动化控制系统中的集成方案解析
在自动化产线改造项目中,工程师经常面临一个具体问题:PLC的运算结果如何以最低延迟、最直观的方式呈现在操作员面前?答案往往指向同一类设备——触摸屏与HMI人机界面。这两者在实际工程中常被混用,但从系统集成角度看,它们的角色分工远比字面复杂。渝中区音迪娱网络技术结合近年来的项目实践,梳理出以下集成思路。
一、硬件选型:从组态屏到工业显示的匹配逻辑
组态屏通常指预装组态软件的嵌入式一体机,而工业显示则更强调宽温、抗振与防护等级。选型时需优先确认三个参数:
- 通信协议兼容性:Modbus RTU/TCP、Profinet、EtherNet/IP是主流,若PLC为三菱FX系列,需确认触摸屏是否原生支持MC协议,避免额外网关增加故障点。
- 分辨率与尺寸匹配:7寸屏在显示复杂报警列表时,800×480与1024×600的体验差异显著,后者可减少翻页操作频次。
- 防护等级:食品饮料行业建议前面板IP65以上,若需酒精擦拭,还需确认面板耐化学腐蚀性。
值得留意的是,部分项目为压缩成本选用商用平板改装,短期内可行,但长期运行下背光衰减和触控漂移会显著拉高维护成本。
二、组态设计中的响应效率优化
HMI人机界面的画面切换速度直接影响操作节拍。一个常见的误区是把所有动画效果堆叠在首页,导致CPU负载过高。实际项目中,建议将刷新周期分类处理:
- 实时数据(如温度、压力)刷新周期设为100-200ms;
- 趋势图与历史报警采用按需加载,而非全局轮询;
- 按钮反馈使用本地变量触发,不依赖PLC回读。
在某个包装码垛项目中,将触摸屏的通信超时从默认3s调整为800ms后,画面卡顿投诉下降了约70%。这说明参数微调往往比更换硬件更见效。
三、集成案例:挤出机产线的三层架构
以某塑料挤出机改造为例,系统采用工业显示终端作为现场层,通过RS-485采集温控模块数据;中间层用组态屏做本地逻辑联锁;管理层再通过OPC UA将关键参数上传至MES。这种分层的好处是:即使MES网络中断,现场HMI人机界面仍能独立完成报警与急停逻辑。
调试阶段发现,触摸屏与温控模块的地址映射存在偏移,导致设定值写入错误。后通过组态软件中的“地址偏移补偿”功能修正,无需修改PLC程序。这类细节在技术手册中往往一笔带过,却是现场调试的常见坑点。
从趋势看,基于Linux的开放式HMI平台正在增多,支持Python脚本和MQTT协议,这让触摸屏不再只是显示终端,而成为边缘计算节点。渝中区音迪娱网络技术在服务客户时,会优先评估其现有PLC品牌与网络拓扑,再给出组态屏与工业显示的搭配建议,避免过度设计或兼容性不足。
集成方案没有唯一解,但遵循通信匹配、分层解耦、刷新分级这三条原则,多数现场问题都能在调试前被规避。