HMI人机界面组态屏在智能制造产线中的应用方案设计
日期:2026-10-23
标签:触摸屏,HMI人机界面,组态屏,工业显示
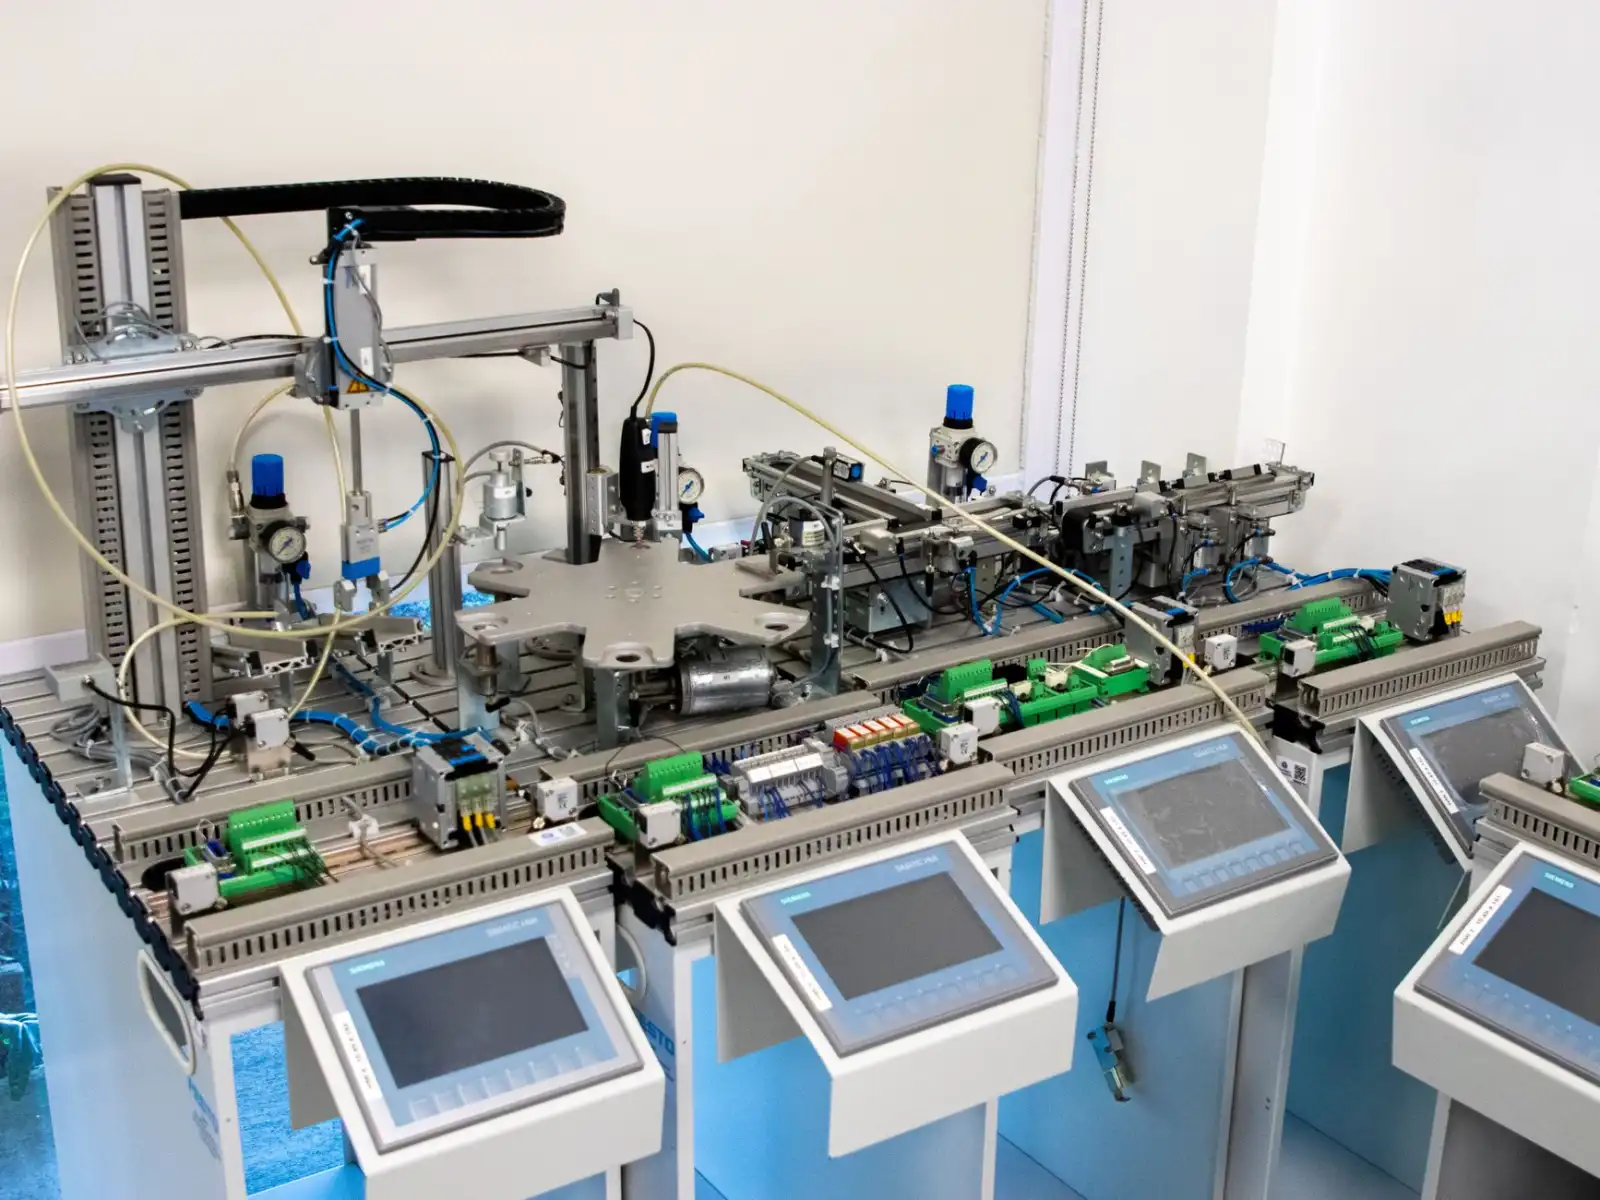
在智能制造产线的改造现场,一个常见的尴尬场景是:PLC与伺服系统调试完毕、节拍跑通,但操作工却对着电控柜上一排指示灯和按钮无从下手——报警代码看不懂、参数改不了、换型时要翻手册查IO表。这正是HMI人机界面价值凸显的地方。作为产线与操作者之间的信息枢纽,触摸屏组态方案的设计质量,直接决定了设备可用率和运维效率。
一、产线现场对组态屏的三类真实诉求
不同工位的诉求差异很大,方案设计前必须先做角色拆解:
- 操作层:需要大按钮、明确的启停与急停反馈、换型配方一键切换,误触容错要高;
- 工艺层:关注实时曲线、良率统计、参数权限分级,往往要求历史数据可导出;
- 维护层:需要IO点诊断、报警履历、通讯状态监控,最好能定位到具体从站。
把这三类需求压在同一块工业显示屏上时,页面层级和权限管理就成了设计重点,而不是单纯堆控件。
二、硬件选型与通讯架构的取舍
选型上,7~10英寸电阻屏在油污、戴手套场景仍有优势,而电容组态屏更适合洁净装配段。防护等级建议前面板不低于IP65,工作温度覆盖0~50℃。通讯侧,主流做法是以以太网连接PLC,Modbus TCP或OPC UA并行;对老旧设备则保留RS-485走Modbus RTU,但要注意轮询周期对刷新率的影响——实测中,20个从站、波特率19200时,刷新周期容易超过500ms,需拆分通讯任务或提高波特率。
三、组态设计的几个关键动作
- 报警分级:将报警分为提示、警告、故障三级,故障级强制弹窗并记录时间戳;
- 配方管理:把换型参数做成CSV导入的配方表,避免逐项手输;
- 画面刷新优化:动态元素按区域刷新,而非整屏重绘,可显著降低HMI人机界面的CPU占用;
- 权限分层:操作、工艺、维护三级密码,工艺参数修改留操作日志。
这些细节看似琐碎,却是现场投诉最集中的来源。
实践建议方面,渝中区音迪娱网络技术建议在样机阶段就用真实节拍跑一遍组态画面,重点验证报警响应延迟和断电重启后的数据保持。触摸屏的背光寿命通常在50000小时量级,产线连续运行约5~6年需评估更换,方案文档中应预留型号替代说明。
往远看,组态屏正从"显示终端"向"边缘节点"演进,本地数据缓存、轻量边缘计算和MQTT上云能力会逐步成为标配。把通讯协议和数据结构设计得规范一些,后续接入MES或SCADA时就能少走弯路——这也是产线数字化真正落地的一小步。