工业触摸屏与HMI人机界面在自动化设备中的选型要点解析
在自动化设备的选型过程中,触摸屏与HMI人机界面的抉择,往往直接决定了设备的操作效率与维护成本。作为渝中区音迪娱网络技术的技术编辑,我常被问到一个问题:为什么有些设备用工业触摸屏就能流畅运行,而另一些必须依赖高端的HMI人机界面?答案其实藏在控制逻辑的复杂度和通信协议的多样性里。今天,我们就从实际工程角度,拆解组态屏与工业显示在选型时的关键要点。
一、从原理层面理解核心差异
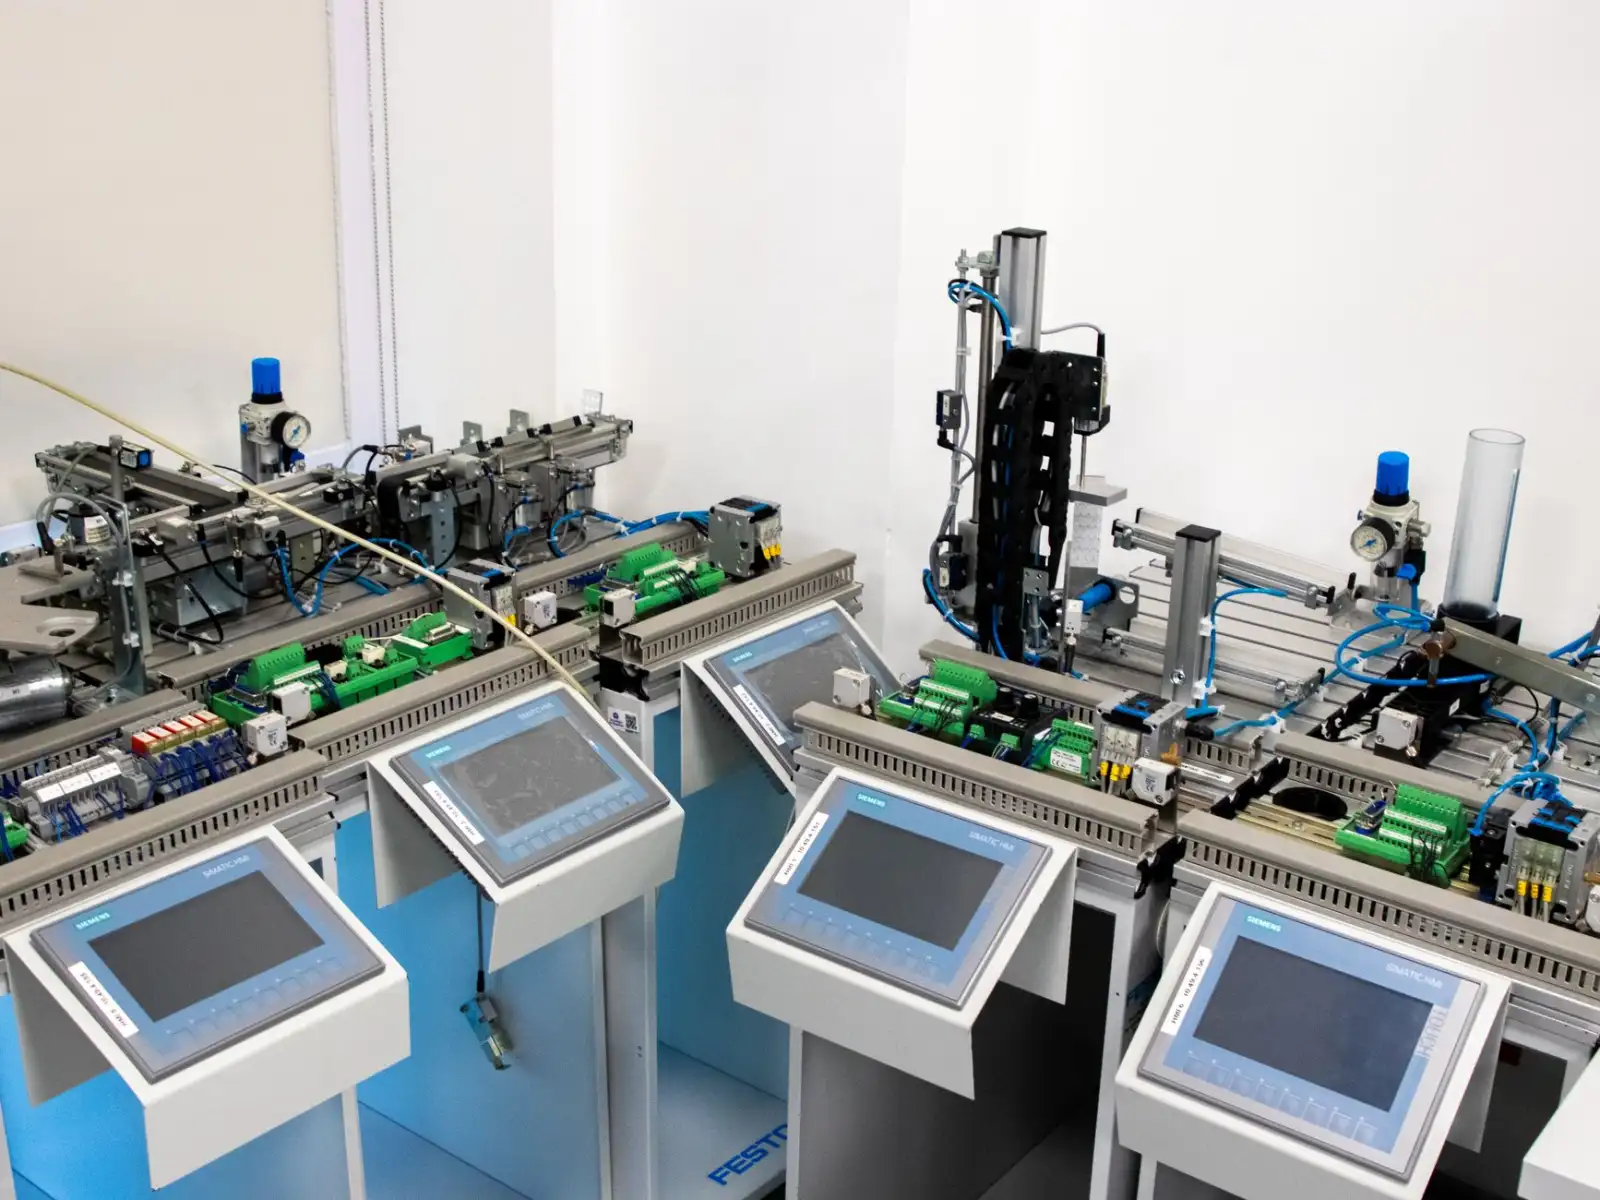
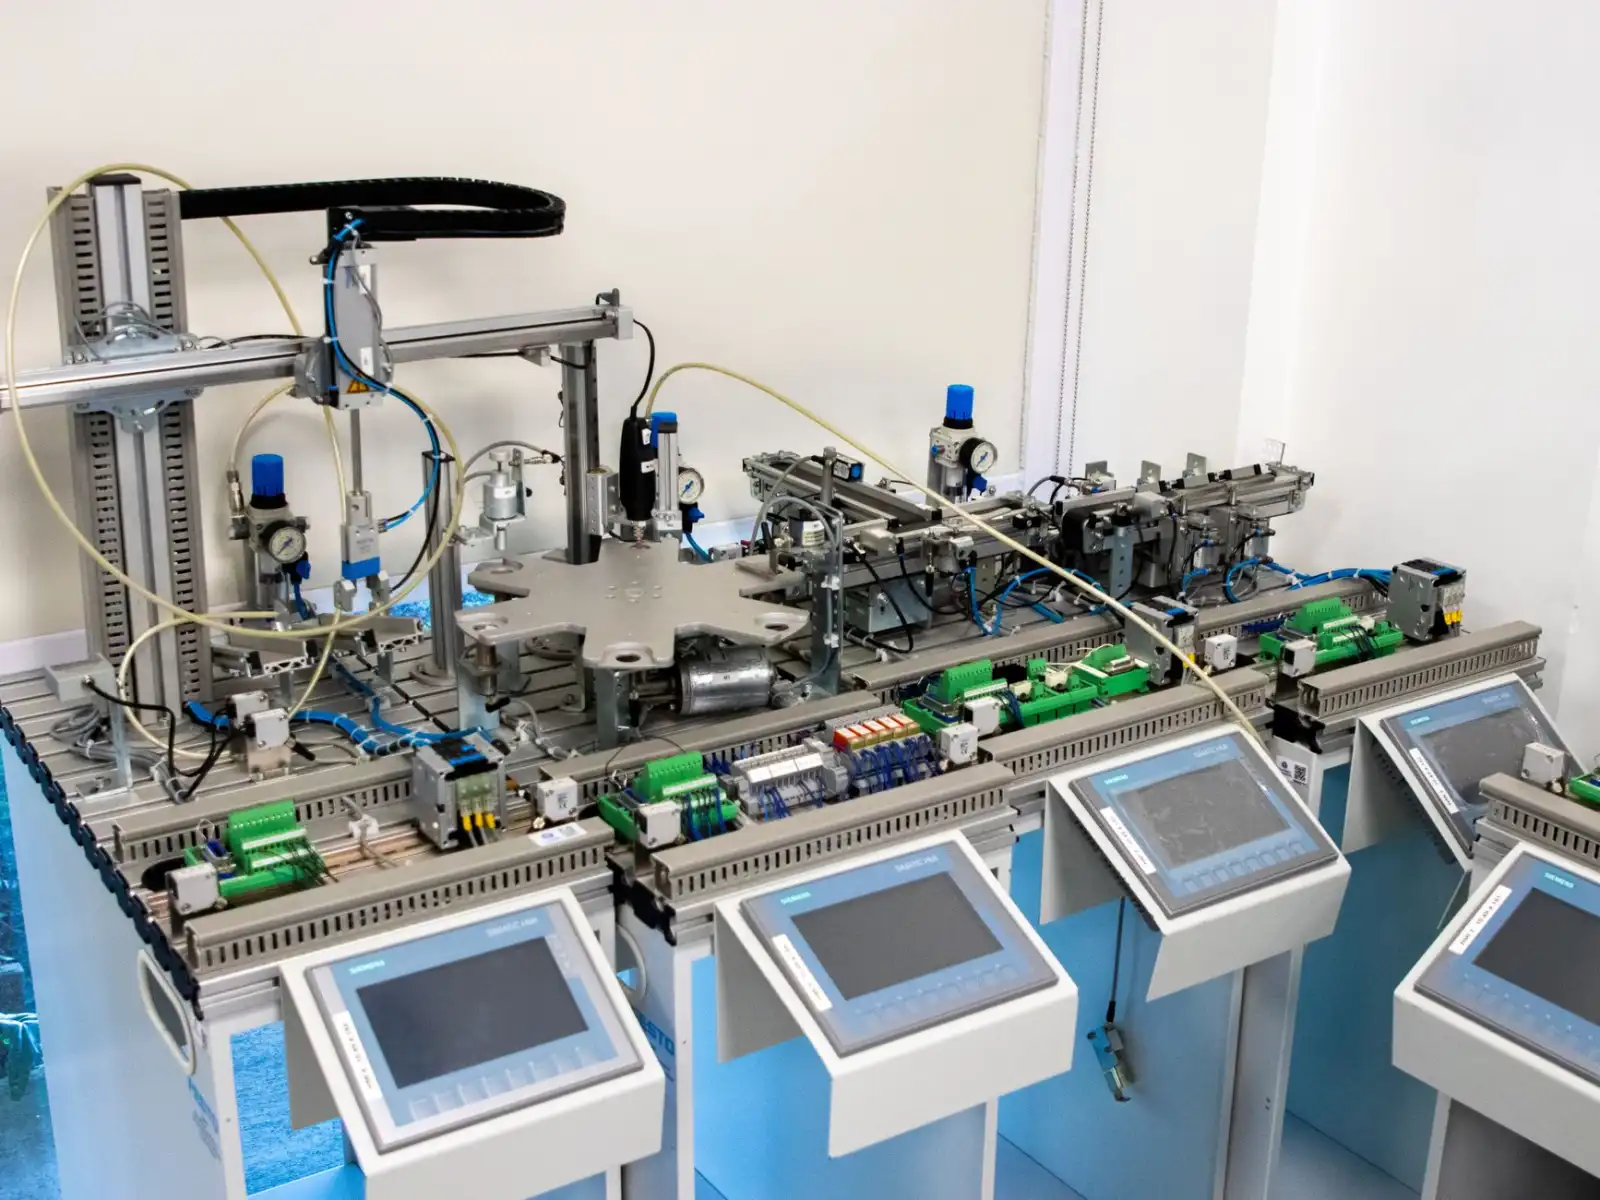
工业触摸屏与HMI人机界面的本质,并非简单的“带触控的显示器”。真正的HMI人机界面,内置了独立的处理器和实时操作系统,能直接与PLC、变频器等控制器进行数据交换,并执行复杂的脚本逻辑。而普通的工业显示设备,更多是作为上位机的输出终端,依赖外部主机处理数据。值得注意的是,当前市场上的组态屏产品,其实是对传统HMI人机界面的功能融合:它既保留了触摸屏的直观交互,又嵌入了组态软件,能通过拖拽式编程实现逻辑控制。这种“轻量级”方案,在中小型自动化设备中尤其受欢迎。
二、选型实操方法:从场景倒推参数
选型的第一步,不是看屏幕尺寸,而是评估控制对象的实时性要求。具体操作分为三步:
- 计算通信循环周期:若设备需要采集多路高速模拟量(如压力、温度),建议选择响应时间低于50ms的HMI人机界面;普通开关量信号,组态屏即可胜任。
- 评估存储与扩展需求:当配方存储超过100组,或需要接入第三方打印机、条码枪时,优先选择具有USB Host接口和可扩展存储的工业触摸屏产品。
- 验证环境耐受度:在振动频繁的包装机械中,电容式触摸屏比电阻式更稳定,但需注意其抗电磁干扰能力——这点常被忽略,却是工业显示设备故障的常见诱因。
举个例子:某包装线使用普通组态屏控制,原本运行正常,但加装变频器后出现触控漂移,最终更换为屏蔽性能更强的HMI人机界面才解决问题。这说明,现场环境的电磁兼容性测试,必须在选型阶段就纳入考量。
三、数据对比:不同场景下的选型建议
我们整理了典型应用场景的数据对比,帮助决策:
- 单机控制设备(如小型冲床):推荐7-10英寸组态屏,成本可控,且支持Modbus RTU协议即可。这类场景中,工业触摸屏的简易性反而成为优势,维护门槛低。
- 分布式控制系统(如多工位装配线):必须选用12英寸以上HMI人机界面,因需同时处理EtherCAT、Profinet等多协议转换。此时,组态屏的轻量级架构难以支撑高并发数据。
- 极端温度环境(如冷库或热处理设备):工业显示设备需特别标注宽温范围(-20℃至70℃),普通消费级触摸屏在此类场景中半年内故障率超过30%。
值得注意的是,近年来组态屏的CPU算力大幅提升,部分高端产品已能实现传统HMI人机界面80%的功能,但若涉及安全联锁逻辑(如急停后需保存工艺参数),仍建议选用通过TÜV认证的专业HMI。
四、结语
自动化设备的选型没有“万能公式”,但掌握核心原理后,决策路径会清晰很多。无论是选择工业触摸屏的性价比,还是HMI人机界面的稳定性,或是组态屏的灵活配置,最终都要回归到设备对实时性、可靠性和扩展性的真实需求。渝中区音迪娱网络技术建议工程师在选型时,预留10%-15%的性能余量,并重视通信协议的兼容性测试——这往往是项目落地后最隐蔽的痛点。希望今天的解析,能帮助你在工业显示方案中做出更精准的选择。