工业触摸屏选型指南:HMI人机界面关键参数与适配场景
日期:2026-07-21
标签:触摸屏,HMI人机界面,组态屏,工业显示
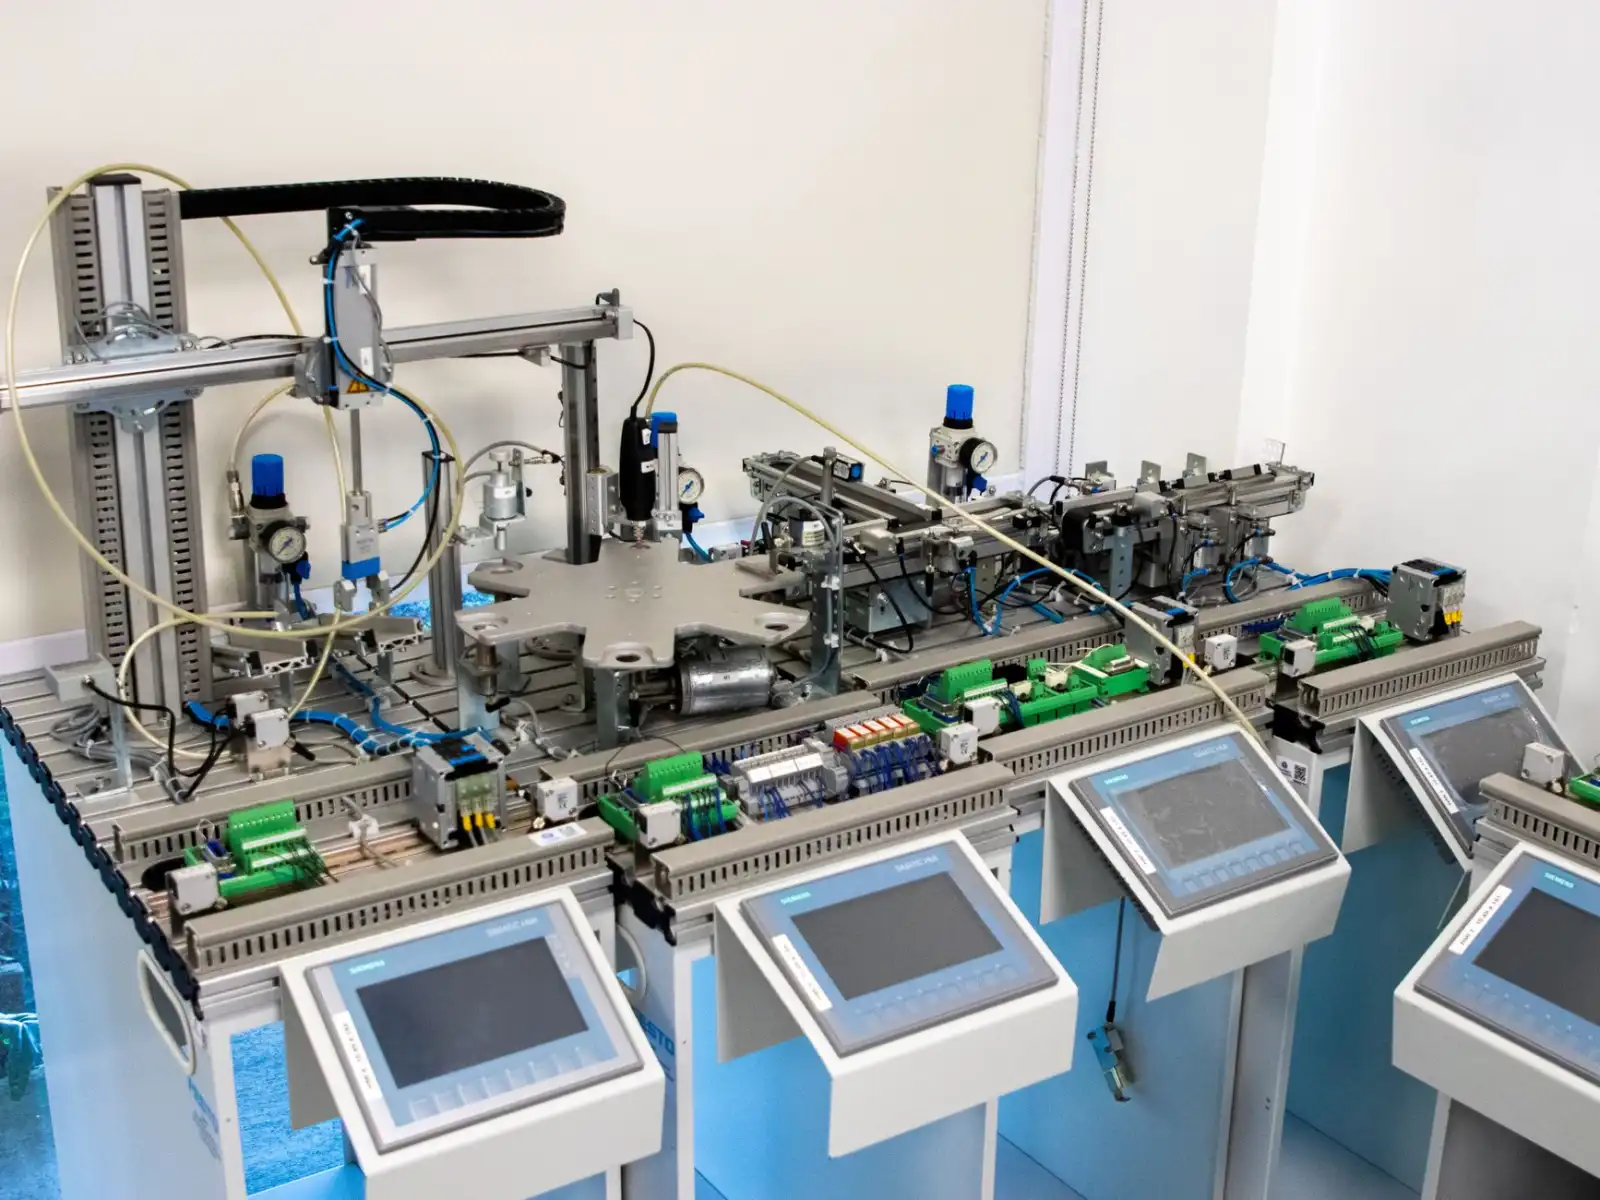
在工业自动化现场,操作员对着黑屏死机的触摸屏束手无策的场景屡见不鲜;或者明明选了高端HMI,却因为接口不匹配被迫加装一堆转换器。这些痛点背后,往往指向同一个根源:选型时只关注尺寸和价格,忽略了核心参数与场景的匹配度。作为渝中区音迪娱网络技术的技术编辑,今天我们就来拆解工业触摸屏选型的关键逻辑。
为什么你的HMI人机界面总在“水土不服”?
不少工程师习惯性选择市面上最主流的触摸屏型号,结果在高温、高湿或强电磁干扰的车间里,屏幕频繁出现触摸漂移、响应延迟甚至背光老化。这并非品牌质量问题,而是忽略了工业显示设备最底层的**环境耐受等级**。比如,在食品饮料产线,防护等级至少需要IP65,而带手套操作的场景必须考虑电容屏或电阻屏的灵敏度差异。
技术解析:三大核心参数决定适配性
选型时,请务必盯住以下三个维度:
- 分辨率与色彩深度:组态屏如果显示复杂工艺流程图,建议至少800×480像素,色彩深度16位以上,否则字符会模糊,操作员误触概率上升15%-20%。
- 通讯协议兼容性:HMI人机界面需要对接PLC、变频器、伺服等设备。如果现场存在Modbus RTU、CANopen、EtherCAT等多种协议,必须确认触摸屏是否原生支持,否则后期加装网关会增加故障点。
- 背光寿命与工作温度:工业显示常用的LED背光寿命标称5万小时,但实际在55℃环境中会缩短至3万小时左右。北方冷库或南方高温车间,需选宽温型号(-20℃~70℃)。
对比分析:组态屏 vs 标准HMI,谁更吃香?
很多客户纠结于“组态屏”和“标准HMI”的区别。简单说,组态屏更侧重灵活编程,适合多品种、小批量的产线,但硬件配置相对保守;而高端HMI人机界面往往集成更强的处理器和冗余设计,适合高速、高可靠性的自动化线体。举个例子:某汽车零部件产线原用组态屏,因数据刷新周期超过20ms,导致抓取机器人误判,换成专用HMI后,刷新率降到5ms以内,问题迎刃而解。
建议:三步锁定最优方案
- 梳理现场硬约束:列出环境温度、湿度、振动等级、防护要求,以及操作员是否戴手套、是否需要多点触控。这些直接决定触摸屏的选型上限。
- 确认通讯与数据量:统计需要连接的设备数量、协议类型,以及历史数据存储需求(如SD卡或云端上传)。这一步能帮你排除掉50%的不匹配型号。
- 做一次负载测试:别只看手册参数。用实际程序跑一遍,观察页面切换延迟、报警响应速度。渝中区音迪娱网络技术的工程师在测试中发现,同一款HMI在Modbus RTU满载时,响应时间比TCP/IP模式下慢30%以上。
最后,别忘了预留15%-20%的CPU和内存余量,为未来扩展留出空间。工业显示不是一次性投资,而是长期运行的信任基石。选对了,产线才会真正“听话”。