工业触摸屏HMI人机界面在自动化设备中的选型要点与适配方案
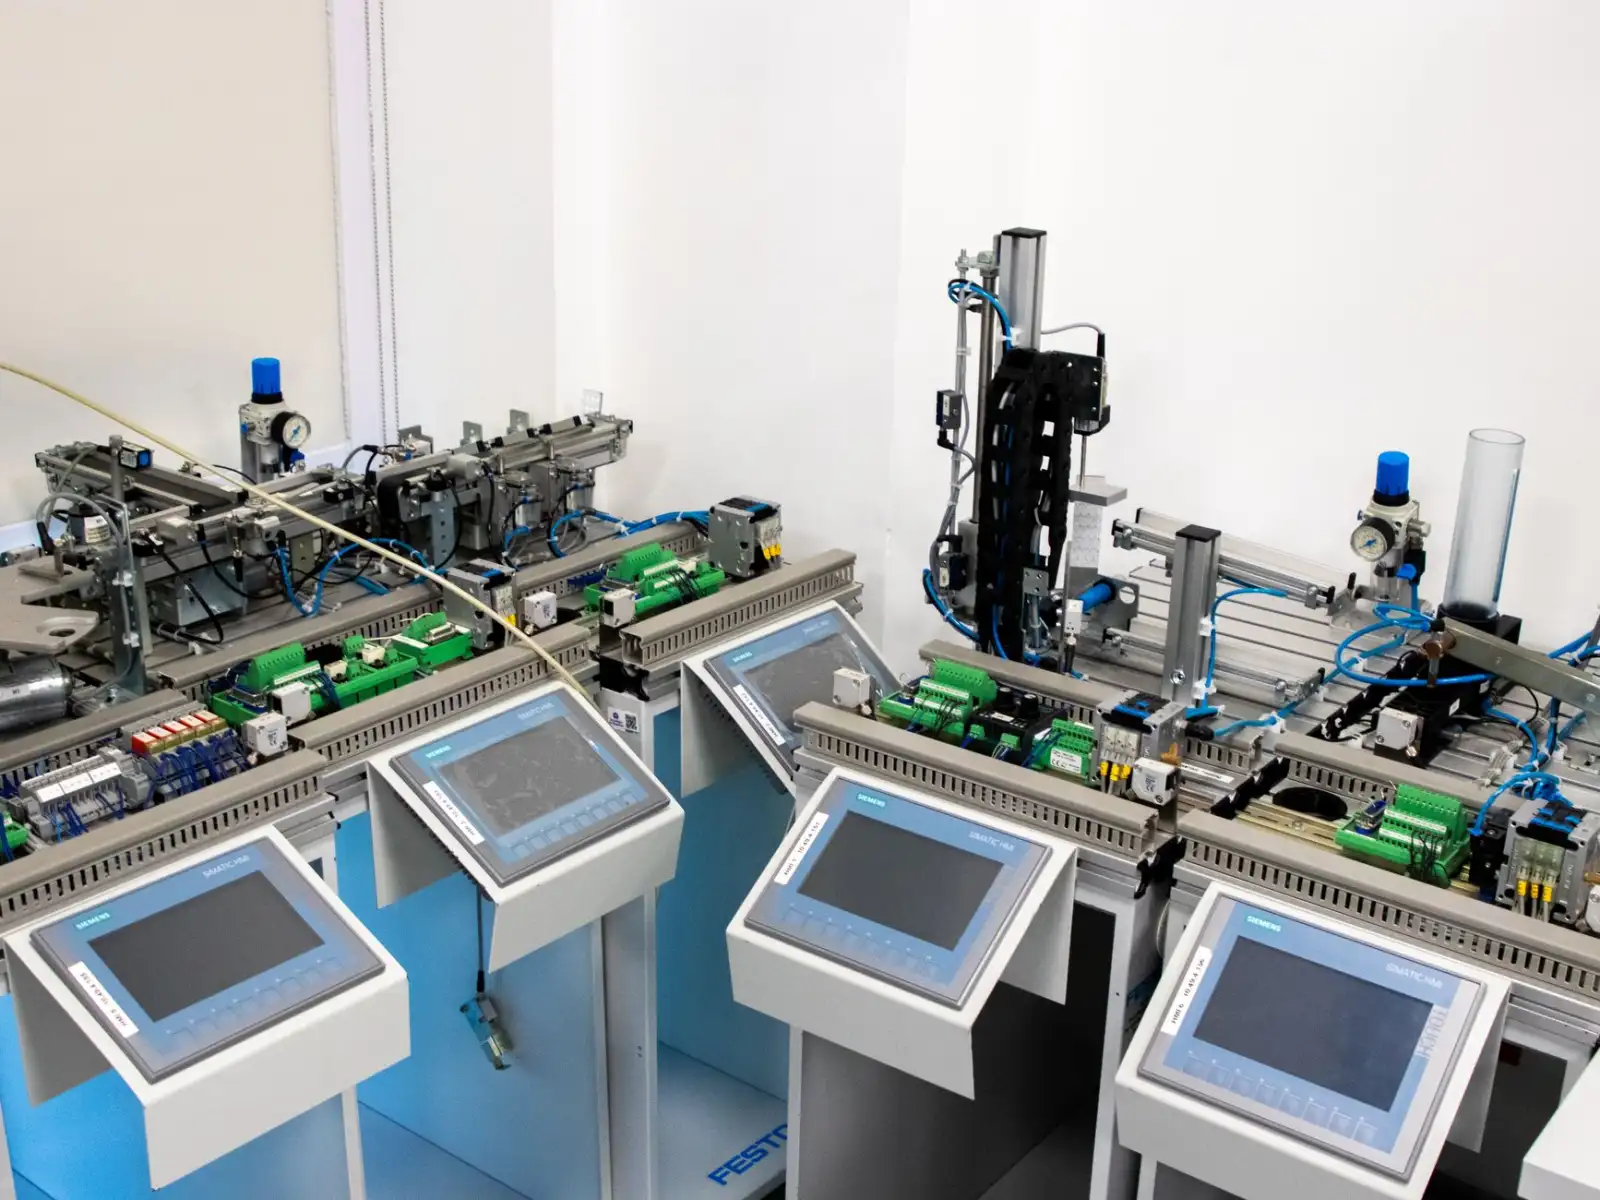
在自动化设备选型中,触摸屏早已不是简单的“显示窗口”,而是承载着数据交互、逻辑控制甚至边缘计算的核心节点。很多工程师容易陷入一个误区:只看屏幕尺寸和分辨率,却忽略了与控制器、现场环境的深度匹配。今天,我们从技术本质出发,聊聊HMI人机界面在选型时真正需要注意的几个硬指标,以及如何通过适配方案提升设备的整体稳定性。
一、从“显示”到“控制”:HMI人机界面的底层逻辑变了
传统的工业显示仅负责画面呈现,但现在的组态屏已经集成了PLC、网关甚至云平台接口。以渝中区音迪娱网络技术接触过的案例来看,一台7英寸的HMI人机界面,如果其CPU主频低于600MHz,在运行复杂动画或多页面跳转时,响应延迟可能超过200ms——这在高速包装线上足以造成物料堆积。关键点在于:选型时需关注“触摸屏的实时性指标”,即触控采样率与画面刷新率的协同能力。建议在项目初期就明确控制任务是否涉及PID调节或运动控制,否则普通组态屏可能无法满足中断响应要求。
二、实操方法:三个维度锁定适配方案
1. 环境适配优先:高温高湿车间(如食品饮料行业)应选择IP65防护等级以上的触摸屏,且表面需具备防指纹涂层。数据显示,未做防护的7英寸HMI人机界面在粉尘环境中的故障率是防护型的3.2倍。
- 低温环境(如冷库)需确认液晶屏工作温度下限,普通工业显示在-10℃以下可能出现拖影,需选用宽温型(-20℃~70℃)。
- 强光环境(户外设备)必须配置高亮屏(≥1000cd/m²),同时搭配光学贴合工艺避免眩光。
2. 通信协议兼容性:多数组态屏支持Modbus RTU/TCP,但若连接西门子S7-1200或三菱FX5U,需提前确认驱动版本。一个常见坑点是:部分触摸屏的“原生驱动”仅支持单主站模式,多从站场景下必须启用透传功能,这会占用额外的内存资源。建议在选型表中明确列出所有下位机的协议类型及通信周期。
3. 远程运维能力:当前主流HMI人机界面已内置VNC或云平台接口。以某食品产线改造为例,采用支持MQTT协议的触摸屏后,设备故障时可通过手机端直接查看报警日志,平均维修响应时间从4小时缩短至40分钟。这一功能对“无人值守”场景尤为重要。
三、数据对比:不同场景下的性能取舍
我们整理了一份实际测试数据(环境温度25℃、刷新率60Hz):
- 标准型组态屏(ARM Cortex-A8,512MB RAM):适合数据监控、简单IO控制。在100个变量页面下,页面切换耗时约1.2秒。
- 高性能触摸屏(Cortex-A72,1GB RAM+GPU):适合画面含曲线图、3D模型或视频流。相同测试条件下,切换耗时仅0.3秒,且动画帧率稳定在55fps以上。
- 经济型工业显示(无独立控制单元):仅作为从机显示,需搭配上位机使用,成本可降低40%,但扩展性受限。
从实际部署效果看,若设备涉及多轴联动或高速数据采集,建议优先选择支持“二次开发”的HMI人机界面,例如通过Lua脚本或C语言编写自定义算法,将部分边缘计算任务下沉到触摸屏端,减轻主控制器负担。
四、结语:选型不是终点,而是适配的开始
工业现场没有“万能”的触摸屏,只有最匹配的组态屏。从环境防护到协议兼容,从响应速度到远程能力,每一步取舍都直接影响设备的全生命周期成本。渝中区音迪娱网络技术建议,在采购前务必进行72小时老化测试,重点关注高负载下的发热与通信稳定性。毕竟,在自动化产线上,一块好的HMI人机界面,不仅是操作窗口,更是整个系统的“神经中枢”。