触摸屏与HMI人机界面在控制系统中的分工及协同应用
在产线自动化改造项目中,我们经常遇到一个尴尬的场景:设备已经装了PLC,却仍然靠一堆物理按钮和指示灯进行人机交互。操作工要记住十几个按键的复合功能,调试人员改参数要开电脑连编程软件。问题在于,许多系统集成商把触摸屏当成了简单的显示替代品,而忽视了它作为HMI人机界面在控制架构中的真实定位。
触摸屏与HMI人机界面:不是同一个概念
严格来说,触摸屏只是硬件输入层,而HMI人机界面包含了从硬件到组态软件、通信协议、报警管理、数据记录在内的完整交互方案。市面上常见的组态屏,本质上是将触摸硬件和组态软件打包成的一体化设备。我们在渝中区音迪娱网络技术的项目实践中发现,不少客户在选型时混淆了这三者的区别——买了一块高分辨率电容屏,却用着十年前的单色屏组态逻辑,性能自然无法发挥。
以某食品包装线为例,原方案采用独立PLC+文本显示器,每次换产需要操作工对照纸质配方单手动输入12个温度参数。改造为带配方功能的HMI人机界面后,换产时间从15分钟压缩到3分钟,误操作率下降约87%。这背后的技术支撑,是组态屏内置的配方数据库和脚本触发机制,而非简单替换显示设备。
工业显示与组态屏的选型关键点
在工业显示方案选型时,我们建议重点考量三个维度:
- 通信实时性:确认组态屏与PLC之间的协议是否支持高速数据交换,比如西门子S7-1200系列建议使用Profinet直连,而非通过Modbus TCP转接,避免毫秒级延迟累积
- 环境适应性:宽温(-20℃~60℃)、防眩光、IP65防护等级是基础门槛,但注意区分“工业级”和“商用级”屏幕的背光寿命差异(通常工业级≥50000小时)
- 组态软件扩展性:是否支持C脚本或JavaScript二次开发,这决定了后续能否实现复杂的数据趋势分析和远程运维功能
在实际项目中,我们还发现一个常见误区:过度追求大尺寸触摸屏。某机加工车间在数控设备上安装了15.6寸电容触摸屏,但操作工戴着油污手套,电容屏频繁误触发。最终不得不换回带物理按键的电阻式HMI人机界面。这说明选型必须回到具体工况,而非参数堆砌。
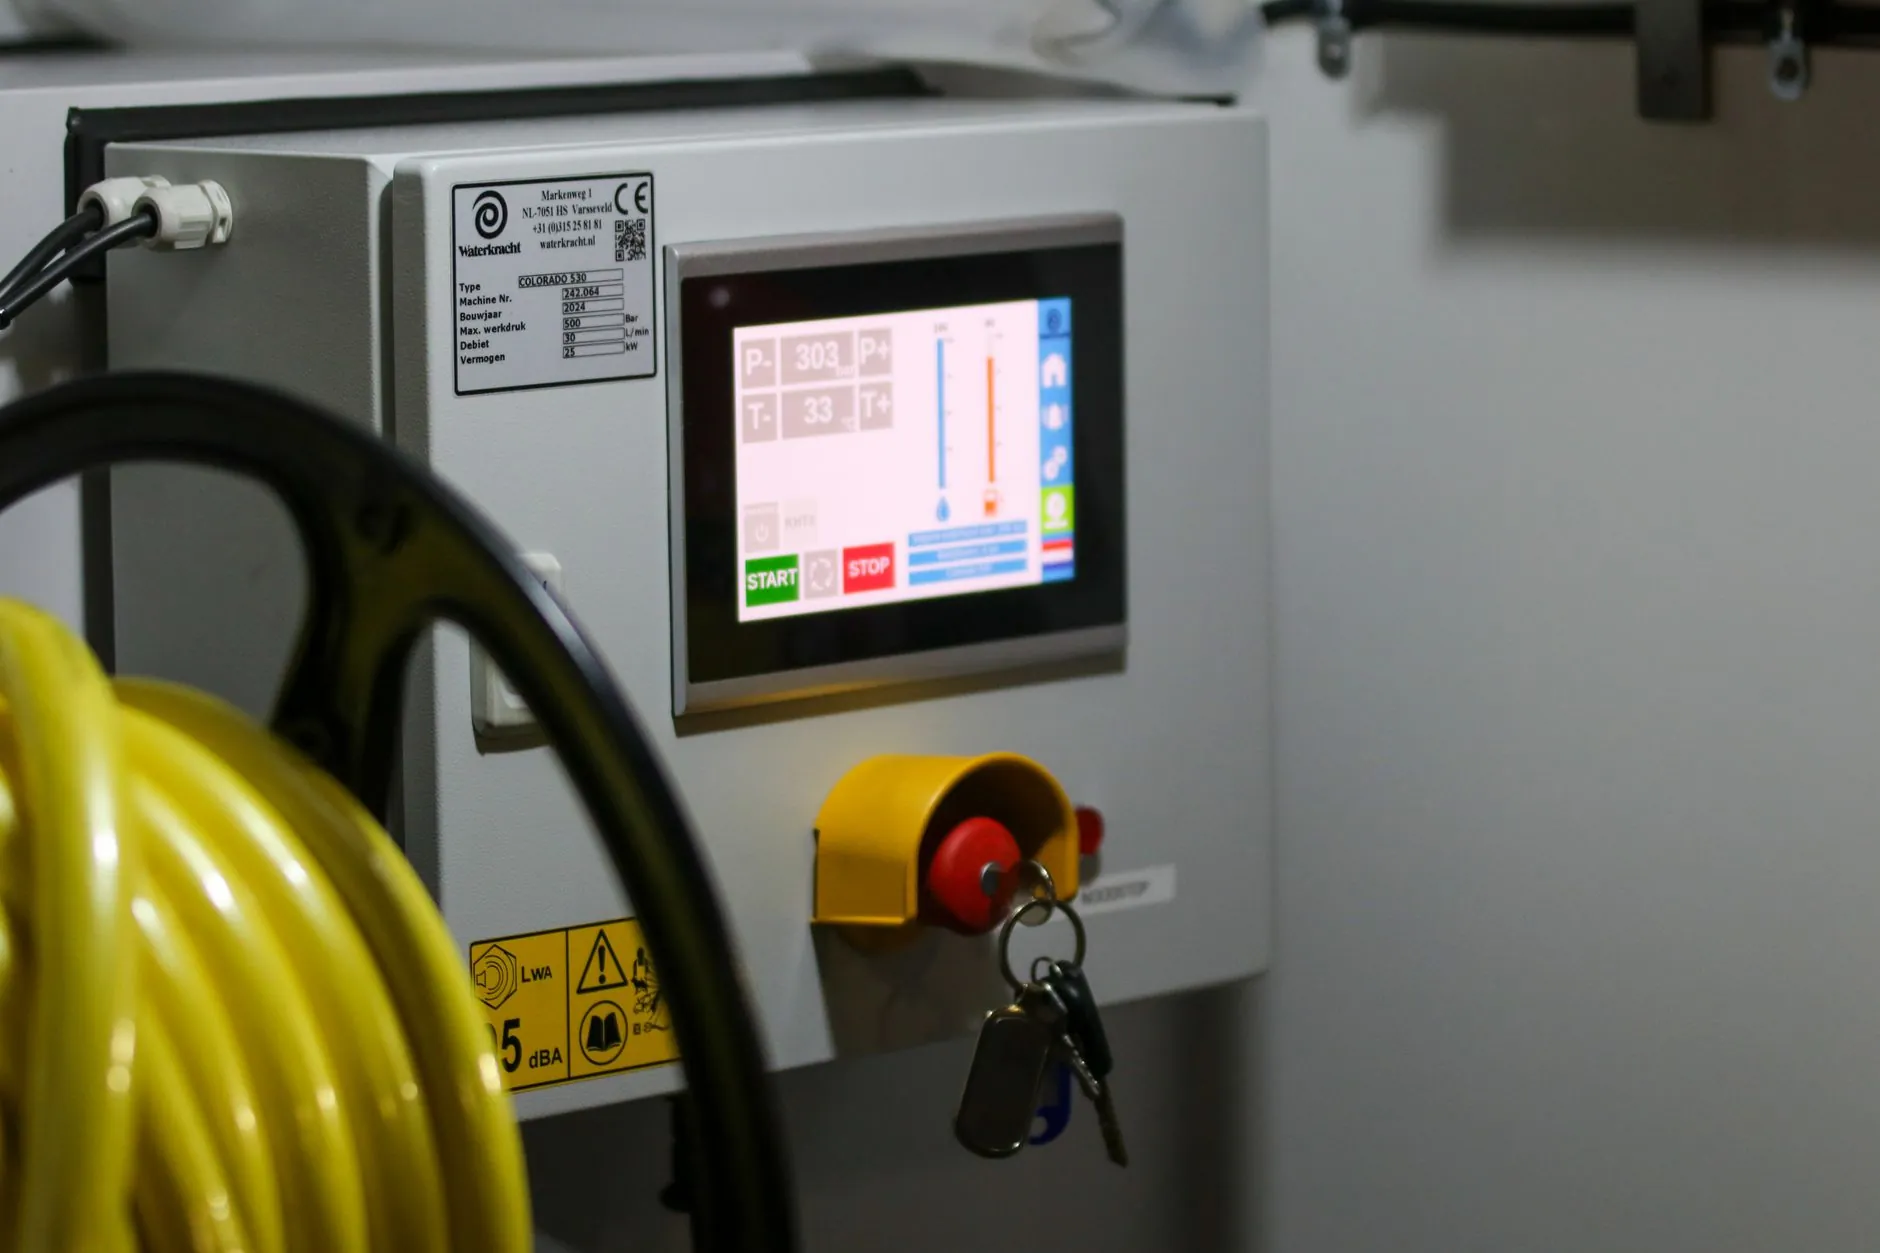
从技术演进趋势看,触摸屏与HMI的边界正在模糊。新一代组态屏开始集成边缘计算能力,可以在本地完成数据预处理,减轻上位机压力。比如某注塑机集群项目,通过6台组态屏的本地数据聚合,将原来需要专用服务器的数据采集任务下放到设备层,节省了约40%的IT基础设施成本。但这并不意味着触摸屏会取代HMI——恰恰相反,HMI人机界面作为完整的交互逻辑框架,其价值在复杂工艺场景中愈发凸显。
协同应用:从“显示”走向“决策”
未来三年,工业显示领域最值得关注的方向是AR辅助运维和语音交互集成。但就现阶段而言,多数制造企业的核心痛点仍是“数据看得见、用不上”。我们建议从单机设备的触摸屏+HMI协同改造入手,逐步建立设备级的数据中台。渝中区音迪娱网络技术团队在这些项目中积累的经验表明:一套设计良好的HMI人机界面,配合高可靠性组态屏,完全可以在不增加PLC负担的前提下,实现设备健康度预测和能耗优化。
控制系统的进化从来不是单点突破,而是人机协同的持续深化。当触摸屏的响应速度、HMI的逻辑深度和组态屏的稳定性形成合力,产线的每一个操作节点都能成为决策节点——这才是工业显示技术真正的价值出口。