高亮工业显示器在自动化产线中的触控性能对比分析
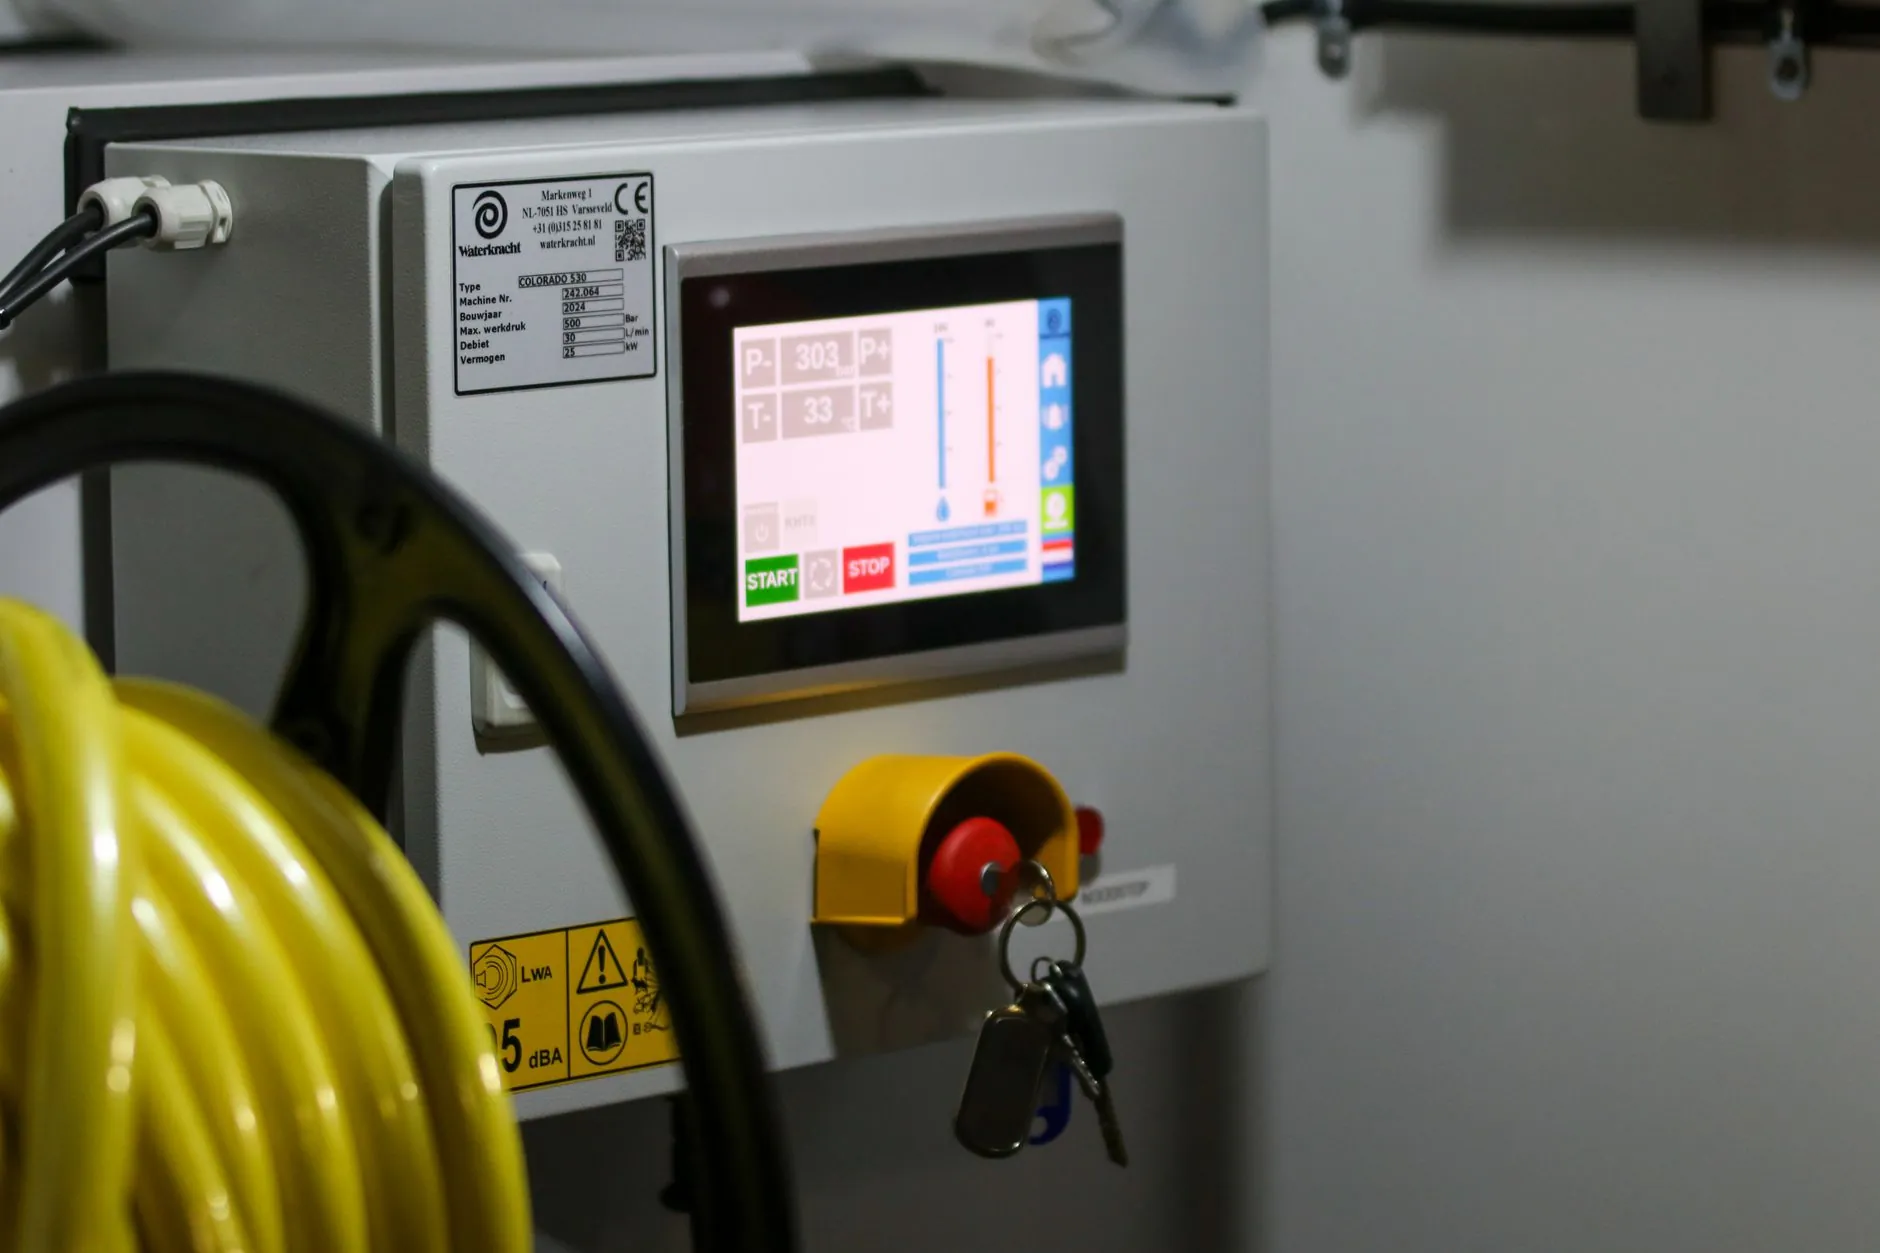
在自动化产线的实际应用中,触摸交互的稳定性与响应速度直接决定了生产节拍与良品率。渝中区音迪娱网络技术团队近期针对多款高亮工业显示器进行了触控性能的横向对比,重点考察了它们在不同光照、油污及震动环境下的表现。我们发现,单纯追求“高亮度”远不足以解决产线痛点,核心差异在于**触摸屏**的底层驱动逻辑与**HMI人机界面**的交互算法适配。
一、电容式与电阻式:场景决定技术选型
目前工业显示主流的触控方案分为电容式和电阻式。在对比测试中,电容式触摸屏在响应速度上优势明显,平均触控延迟低于15ms,**HMI人机界面**操作流畅,支持多点手势。但在高湿度或工人佩戴厚手套作业时,电阻式方案反而更可靠,其压力感应机制不受表面污渍干扰。例如在喷涂车间,电阻式**组态屏**的误触率仅为电容式的1/3,尽管其透光率会损失约8%,但借助高亮面板(1000cd/m²以上)可完全弥补。
关键指标:抗噪能力与刷新率
在产线高频电磁干扰环境下,我们测试了各型号的触控信号完整性。部分低端工业显示器会出现“跳点”或“死区”,根源在于触控控制器的采样频率不足。我们推荐采用**组态屏**方案,其内置的差分信号处理技术可将信噪比提升至65dB以上。具体到数据:
- 采样率:低于120Hz的触摸屏在快速滑屏时丢帧率达12%
- 表面硬度:7H以上莫氏硬度的盖板能有效抵抗产线金属碎屑刮擦
- 光学贴合:全贴合工艺可减少内部反射,让**工业显示**在高亮下依然清晰
值得注意的是,**HMI人机界面**的固件版本更新往往能解决触控迟滞问题。某次对比中,将旧版组态屏的固件从V2.1升级至V3.0后,其多点触控的跟踪精度提升了22%,这说明软硬协同优化比单纯堆砌硬件更重要。
二、案例:汽车零部件产线的触控升级
重庆某汽车零部件工厂曾反馈其产线工控机在夏季高温下频繁失灵,原因为普通触摸屏的ITO薄膜在60℃环境下电阻漂移。我们为其替换为搭载**组态屏**的高亮显示器,并配套使用工业级**触摸屏**控制器。改造后,设备在85℃/85%RH的严苛条件下稳定运行,操作员通过**HMI人机界面**进行参数调整时,触控响应一致性从改造前的78%提升至97%。
该案例还揭示了另一个细节:**工业显示**的背光寿命与触控层耐候性需匹配。高亮LED背光(典型寿命5万小时)若搭配劣质触控膜,会出现边缘区域先失效的问题。因此,我们建议在选型时重点关注触控层的**抗紫外老化测试**报告,而非仅看亮度参数。
对比结果:选型优先级建议
- 环境评估:根据手套、油污、震动情况先定触控类型(电阻/电容)
- 电气参数:关注触控控制器采样率(≥200Hz)与抗干扰等级(工业四级)
- 交互验证:用专业测试软件(如TouchTest)实测线性度与多点精度
综合来看,高亮工业显示器的触控性能没有“万能解”,但遵循“场景匹配+软硬协同”的原则,可以显著降低产线因交互故障导致的停机时间。渝中区音迪娱网络技术将持续跟踪相关技术迭代,为自动化产线提供更精准的**组态屏**与**HMI人机界面**适配方案。