工业触摸屏与HMI人机界面在自动化设备中的应用场景解析
在自动化产线调试现场,我们经常遇到这样的场景:工程师拿着笔记本电脑蹲在控制柜旁,一边改参数一边透过半透明的柜门观察设备动作。这种原始的操作方式不仅效率低下,在粉尘、油污环境下更是隐患重重。
为什么传统按键面板正在被淘汰?
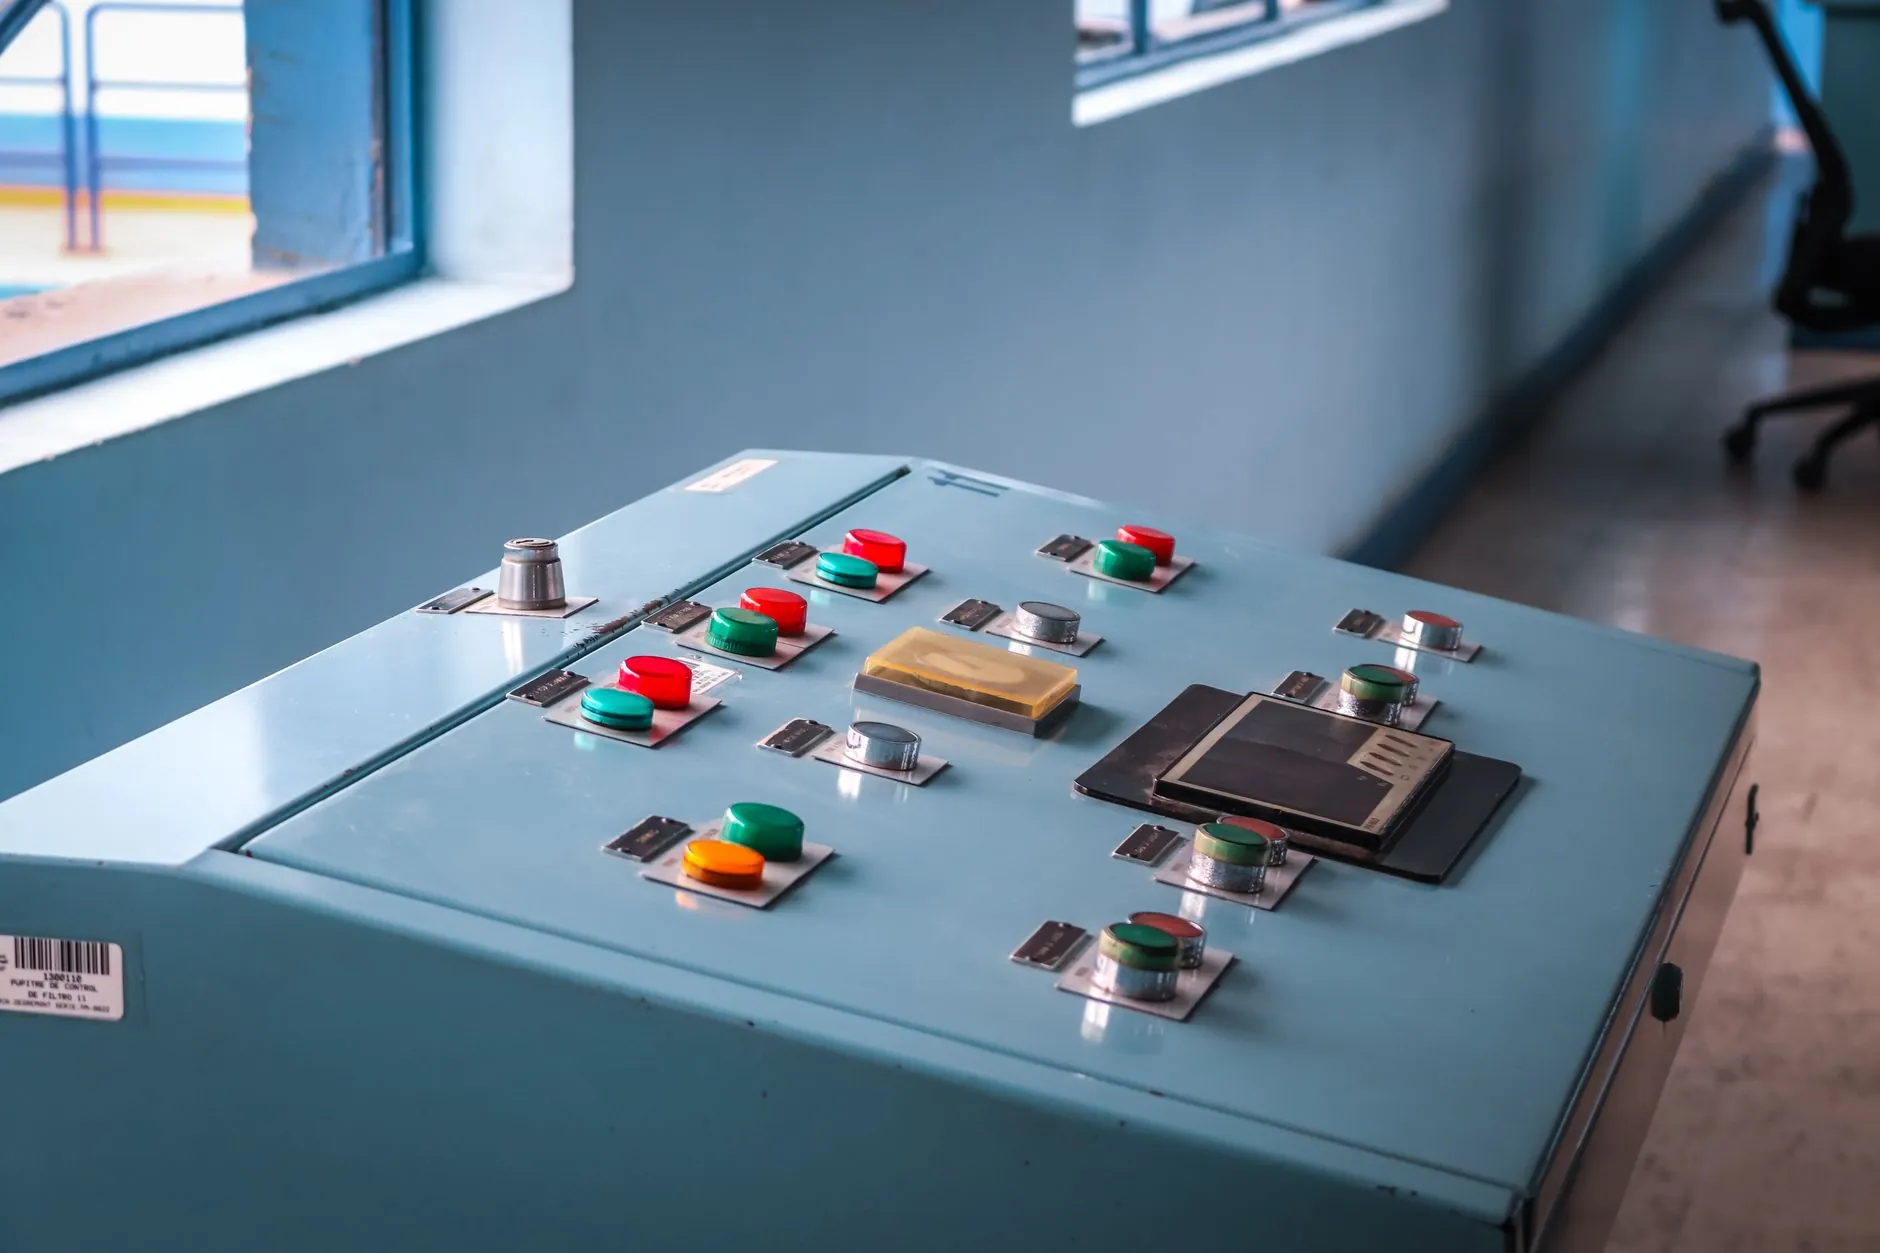
过去十年,物理按键+数码管显示是设备交互的主流形态。但柔性化生产要求设备能快速切换配方、实时呈现趋势曲线,传统方案在数据可视化层面几乎无能为力。与此同时,产线工人老龄化与技能断层并存——一线操作员需要的是“看得懂、点得准”的交互界面,而非需要背诵功能码的按键矩阵。
行业数据显示,2023年国内工业显示市场规模突破180亿元,其中HMI人机界面出货量年增速维持在12%以上。这背后的驱动力并非简单的“屏幕替代按键”,而是工业物联网对边缘节点交互能力提出的硬性要求。
组态屏的核心价值:不仅是显示,更是边缘计算节点
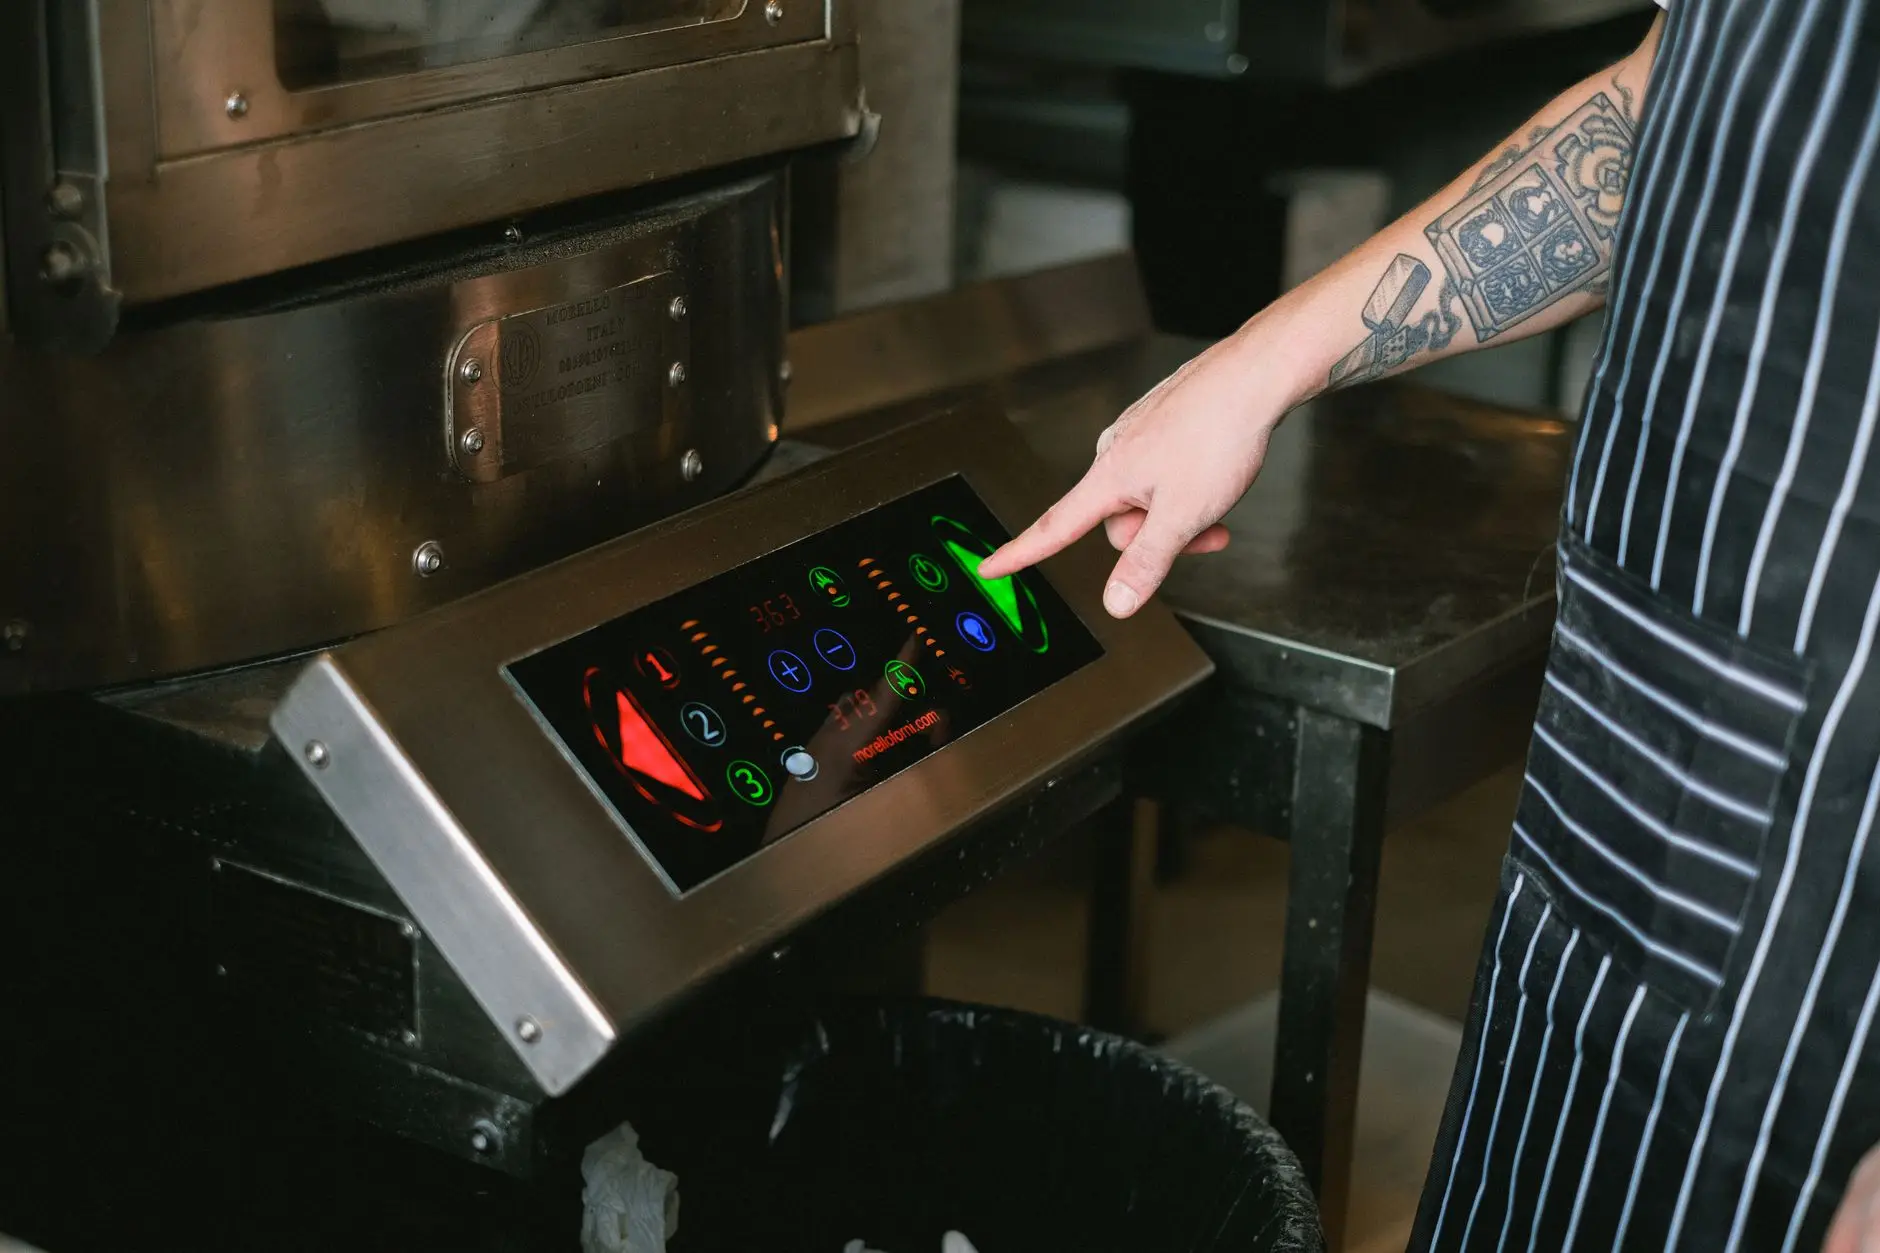
很多人混淆了“工业触摸屏”与“普通平板加组态软件”的概念。实际上,真正的组态屏在硬件层面做了三件关键事:第一,宽温设计(-20℃至60℃工作范围);第二,抗干扰能力(通过IEC 61000-4-2静电放电测试,接触放电±8kV);第三,实时性保障(与PLC的以太网通信周期可控制在10ms以内)。
以我们渝中区音迪娱网络技术服务的某汽车零部件产线为例,现场采用7寸和10.1寸组态屏混合部署,替代原先的按钮式操作台。改造后,换型时间从45分钟压缩至12分钟,直接原因是操作员能在触摸屏上同步调取气动参数、伺服位置和视觉检测结果——这些数据在传统面板上需要分三个界面查看。
- 数据记录功能:组态屏内置的掉电保存机制,可连续存储30天工艺数据
- 多语言切换:面向出口设备,中英文界面一键切换,无需重新编译
- 远程监控扩展:通过MQTT协议将关键报警推送至云端,减少非计划停机
选型指南:别只看尺寸和分辨率
在项目选型阶段,我们建议重点评估三个维度。首先是接口资源——很多产线设备既有RS485仪表,又有EtherCAT伺服,触摸屏的串口隔离设计是否到位,直接决定通信稳定性。其次是组态软件的开放性,能否支持用户自定义控件库,这关系到后期维护效率。最后是防护等级,在机加工车间,前面板至少需要IP65防护,否则切削液渗透会导致触摸失灵。
一个常被忽视的细节是触摸屏的背光寿命。工业场景通常24小时开机,普通LCD背光在50000小时后亮度衰减超过30%,而采用LED背光的高端HMI人机界面可将衰减控制在15%以内。这个差异在设备全生命周期内,直接影响用户体验和售后成本。
从市场反馈看,10.1英寸正成为中等复杂度设备的主流选择——既能清晰展示工艺流程图,又不会占用过多控制柜面板空间。而12寸以上大屏,更多出现在需要同时显示多组数据或视频监控画面的场合。
应用前景:从单机交互走向产线协同
随着边缘计算芯片成本下探,新一代HMI人机界面开始集成轻量级数据库和规则引擎。这意味着触摸屏不再只是“显示终端”,而是能对传感器数据进行本地预处理,只将有效信息上传至MES系统。
比如在包装机械行业,我们已看到组态屏通过OPC UA协议直接与相邻设备交换配方数据,实现“无PLC中转”的横向通信。这种架构变革,正在重新定义产线信息流的路径——工业显示的未来,属于能主动参与数据治理的智能交互终端。
渝中区音迪娱网络技术在服务西南地区装备制造企业的过程中,持续积累触摸屏与HMI人机界面在不同工况下的适配经验。无论是食品饮料产线的冲洗环境,还是电子装配车间的静电敏感区域,选对显示方案,往往比选对PLC更能决定设备的人机友好度。