工业触摸屏与HMI人机界面选型要点及搭配方案
很多工厂在设备升级时,往往把预算砸在PLC和伺服上,到了操作层却随便挑一块便宜的电阻屏凑合。结果设备调试阶段就发现:画面刷新卡顿、视角一偏就看不清楚、现场粉尘一多触摸失灵。等到产线跑起来再换,停机损失早就超过了屏本身的差价。
其实这背后的逻辑并不复杂。**触摸屏和HMI人机界面**的核心差异,不在于尺寸大小,而在于底层处理架构和组态软件的实时性。低端组态屏普遍采用ARM9级别的主控,处理复杂动画或大数据量变量时,帧率会断崖式下跌;而真正的工业显示方案,从电源设计到通讯协议栈,都是奔着7×24小时不间断运行去的。
选型前,先分清“能用”和“够用”的边界
现场最常见的误区,是把办公室用的消费级平板思路套到工业场景。工业触摸屏的电容触控必须支持戴手套操作,表面玻璃要做防眩光处理,工作温度范围至少要扛住-20℃到60℃。这些硬指标,数据手册里都有,但很多采购只看分辨率。
以我们渝中区音迪娱网络技术接触过的案例来说,某食品产线原本配的是7寸电阻式组态屏,工人在潮湿环境里经常点不准。换成带PFC功能的工业显示模组后,不仅响应速度提升40%,还因为内置了隔离电源,彻底解决了地环路干扰导致的通讯报错。
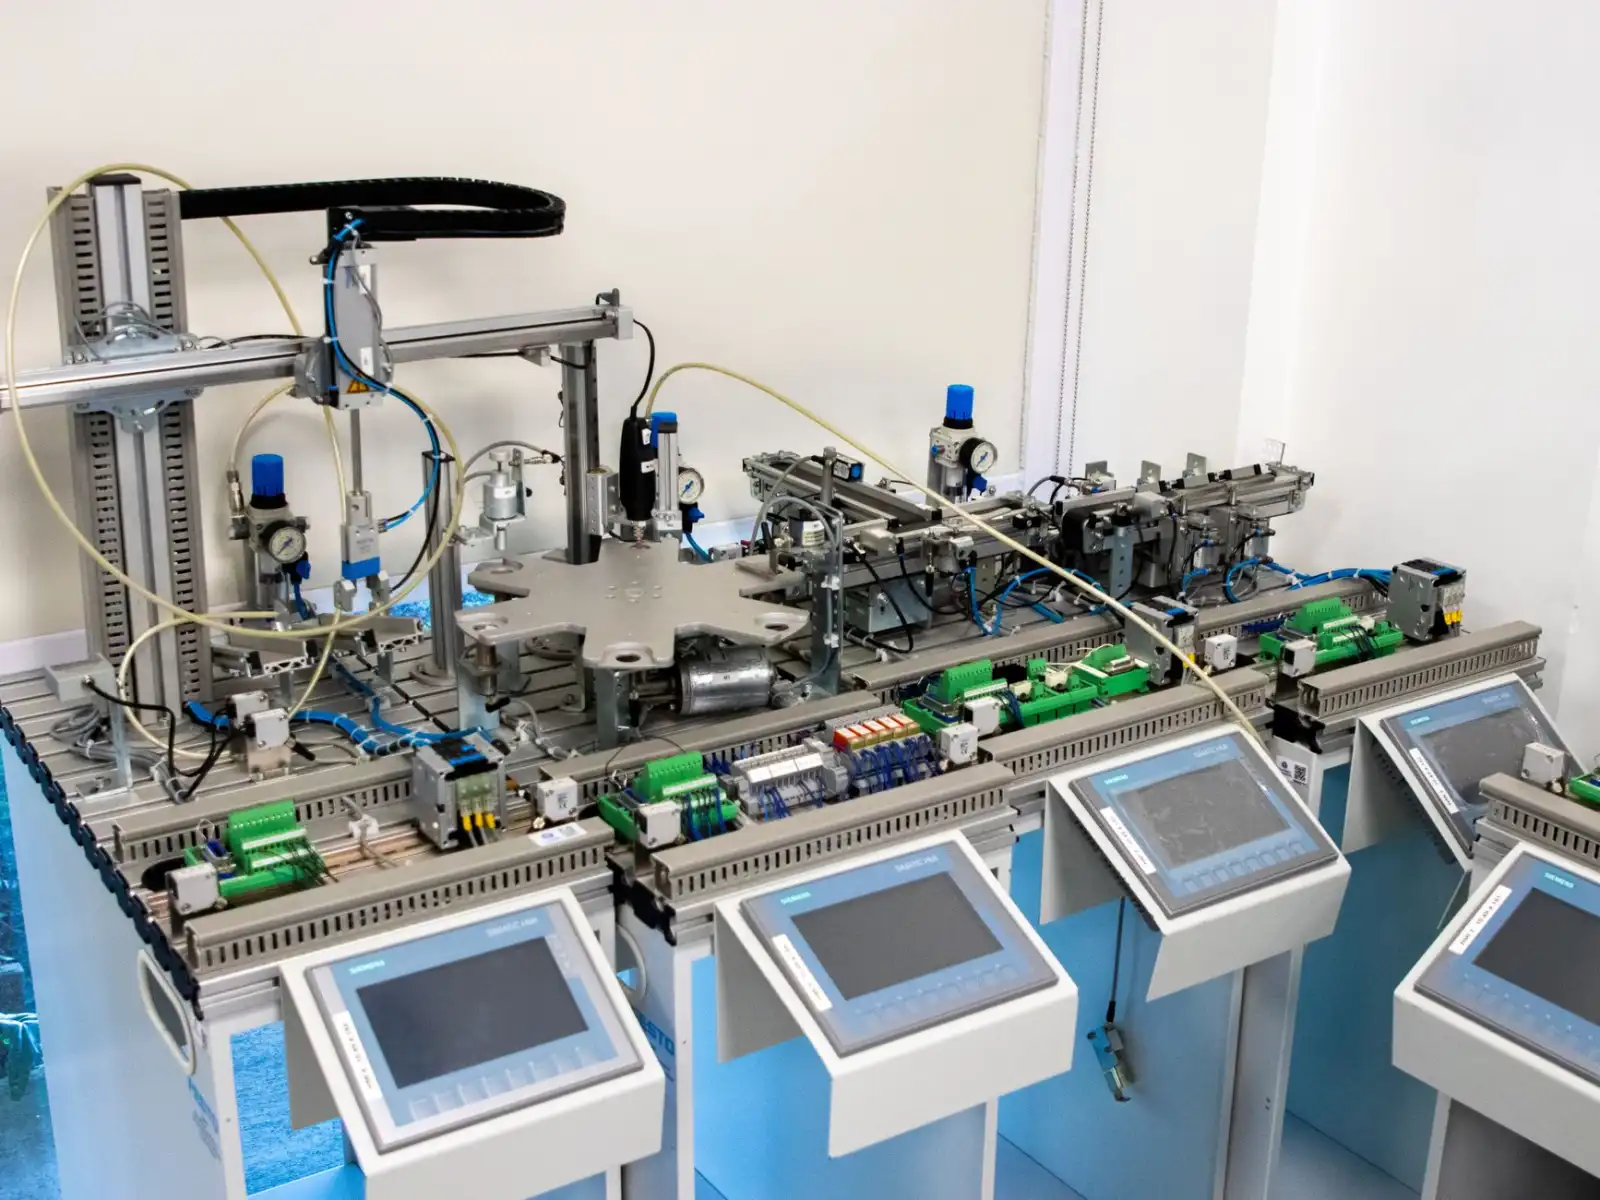
组态屏与HMI人机界面:不是同义词
严格来讲,组态屏更强调“组态软件”的易用性——拖拽式控件、脚本二次开发;而HMI人机界面则更侧重与上层MES/ERP的数据交互能力。如果你只需要本地逻辑控制,组态屏性价比更高;但如果要对接OPC UA或数据库,就必须选带以太网口且支持MQTT协议的高端触摸屏。
另一个容易忽略的点是**存储扩展**。很多项目初期变量少,标配内存足够;但设备运行两三年后,历史报警记录和配方管理越来越吃存储,选型时一定要确认是否支持SD卡或USB扩展,否则后期升级只能整机更换。
- 预算敏感型:选国产主流组态屏,注意核对通讯口隔离和抗干扰测试报告
- 性能优先型:选四核以上处理器、带GPU加速的HMI人机界面,画面流畅度明显不同
- 环境恶劣型:必须确认前面板防护等级≥IP65,且支持宽温工作
至于搭配方案,建议遵循“主从分离”原则:触摸屏只做显示和指令下发,核心逻辑留在PLC里。这样即使屏坏了,产线还能用物理按钮维持基本运行。我们给某汽车零部件厂做的方案,就是10.1寸工业显示配西门子S7-1200,中间用Profinet直连,延迟稳定在5ms以内,比走网关转发快了近三倍。
最后提醒一句,别只看屏本身的价格。把安装开孔尺寸、线缆长度、组态软件授权费、后续的技术支持响应时间算进去,往往才是真实成本。选型前画一张IO变量表和画面清单,拿着它去对比三到五家供应商的demo效果,比看任何宣传册都管用。