工业触摸屏与HMI人机界面在自动化控制系统中的技术选型要点解析
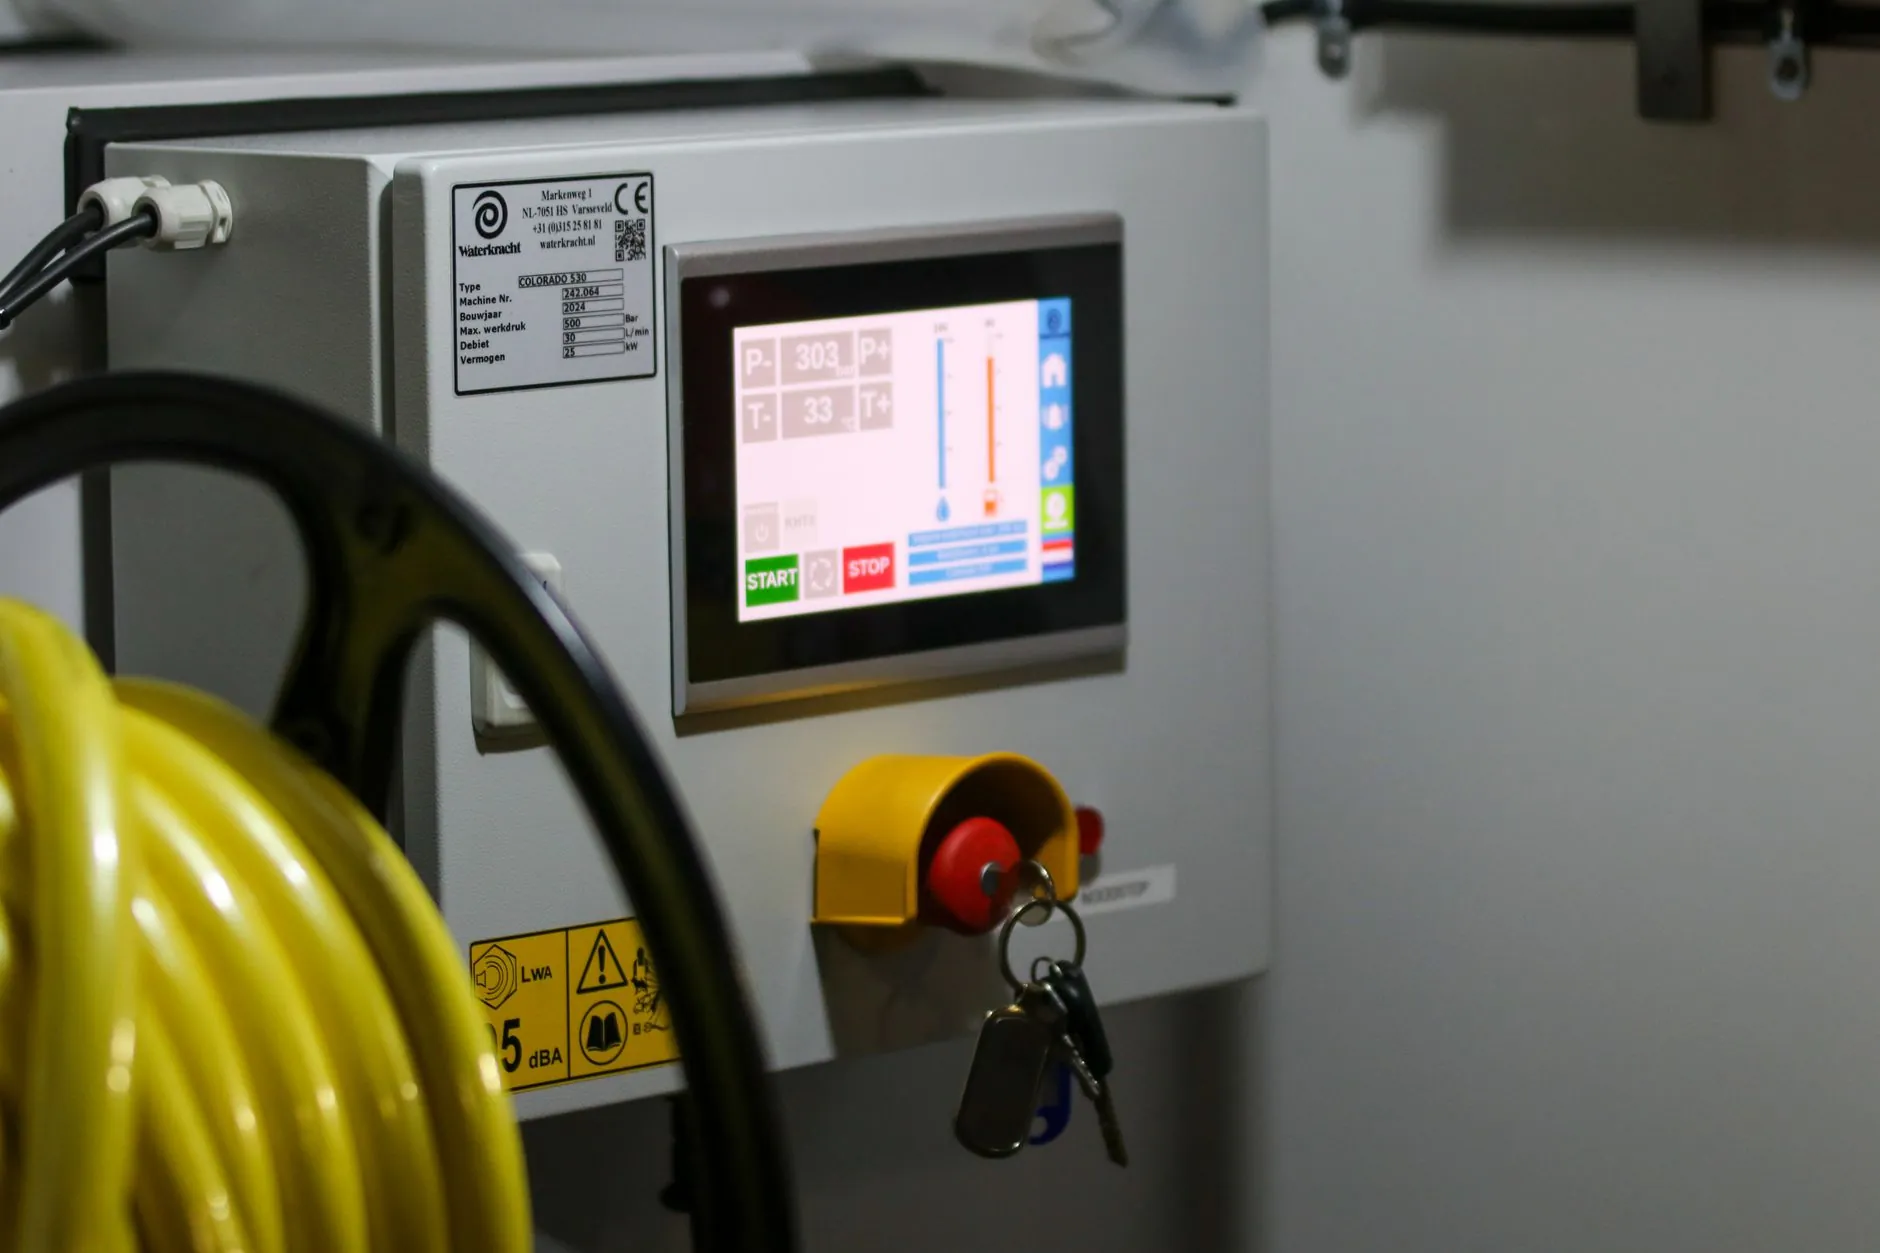
在工业自动化现场,触摸屏与HMI人机界面早已不是简单的"显示终端",而是决定产线响应速度、运维效率乃至设备安全等级的关键环节。选错一块屏,轻则导致通讯延迟、画面卡顿,重则因防护等级不足在粉尘或油污环境中频繁死机。渝中区音迪娱网络技术结合近年的项目落地经验,梳理出工业触摸屏与HMI选型中值得关注的几个技术维度。
一、从环境倒推硬件规格
很多选型失误的根源在于先看参数表、后看现场。正确的顺序应该反过来:先明确安装环境的温度区间、湿度、粉尘浓度、是否存在腐蚀性气体或高频振动,再锁定工业显示的防护等级与宽温范围。例如,注塑车间环境温度常年在45℃以上,若选用0~50℃的商用级组态屏,夏季午后极易出现触控漂移。此时应优先考虑-20~70℃宽温型号,前面板达到IP65及以上。
另一个容易被忽略的是背光寿命。LED背光通常在50,000小时后亮度衰减至50%,对于24小时连续运行的场景,意味着不到6年就需要考虑更换。选型时标注的"50,000小时"是半衰期,不是报废时间,但可以作为维护周期的参考。
二、通讯协议与组态兼容性
HMI人机界面的核心价值在于"连接"。一台设备可能同时需要对接西门子S7-1200、三菱FX5U和Modbus RTU仪表,如果触摸屏原生支持的驱动库不全,就需要额外网关,增加故障点。选型时建议核对三点:
- 原生驱动覆盖度:是否直接支持主流PLC品牌及Modbus TCP/RTU、OPC UA;
- 组态屏软件生态:是否支持脚本扩展、数据库对接、远程推送画面;
- 双网口/串口并存:能否实现控制网与信息网物理隔离,降低网络安全风险。
实际项目中,我们遇到过因组态软件不支持自定义协议而被迫更换整批触摸屏的案例。前期花两小时核对驱动列表,远比后期返工划算。
三、触控方式与响应精度
电阻屏与电容屏的选择常被简化为"戴手套用电阻、流畅用电容",但现场远不止如此。电阻屏在油污、水溅环境下仍能稳定响应,适合食品加工、机床操作面板;电容屏支持多点触控和手势,适合需要缩放趋势图、拖拽工艺参数的场景。需要注意的是,电容屏在潮湿环境或戴厚手套时误触率会明显上升,若必须使用,应选择支持"手套模式"且经过IEC 61000-4-6抗扰度测试的工业显示型号。
响应精度方面,关注触控分辨率与抖动容差。低端组态屏在快速点击时会出现"丢点",操作员不得不重复点击,长期下来影响节拍。建议选择触控采样率≥100Hz的型号。
四、一个产线改造的选型实例
某汽车零部件焊接产线原使用7寸电阻屏,因焊接飞溅导致屏幕表面划伤、触控失灵,月均停机2小时。改造中,我们替换为10.1寸工业显示电容屏,前面板IP66、钢化玻璃盖板,同时将HMI人机界面通过OPC UA与MES对接,实现工艺参数自动下发。改造后,触控故障率下降约90%,画面切换时间从1.2秒缩短至0.3秒以内。这个案例说明,选型不是追求最高配置,而是让防护、通讯、触控三者与现场工况精确匹配。
渝中区音迪娱网络技术在工业显示与组态屏集成方面积累了多行业方案,从食品医药到重工焊接,核心逻辑始终是:先读现场,再读参数表。