触摸屏与HMI人机界面选型指南:工业现场的关键参数解析
工业现场的“眼睛”与“手”:选型前必须搞懂的底层逻辑
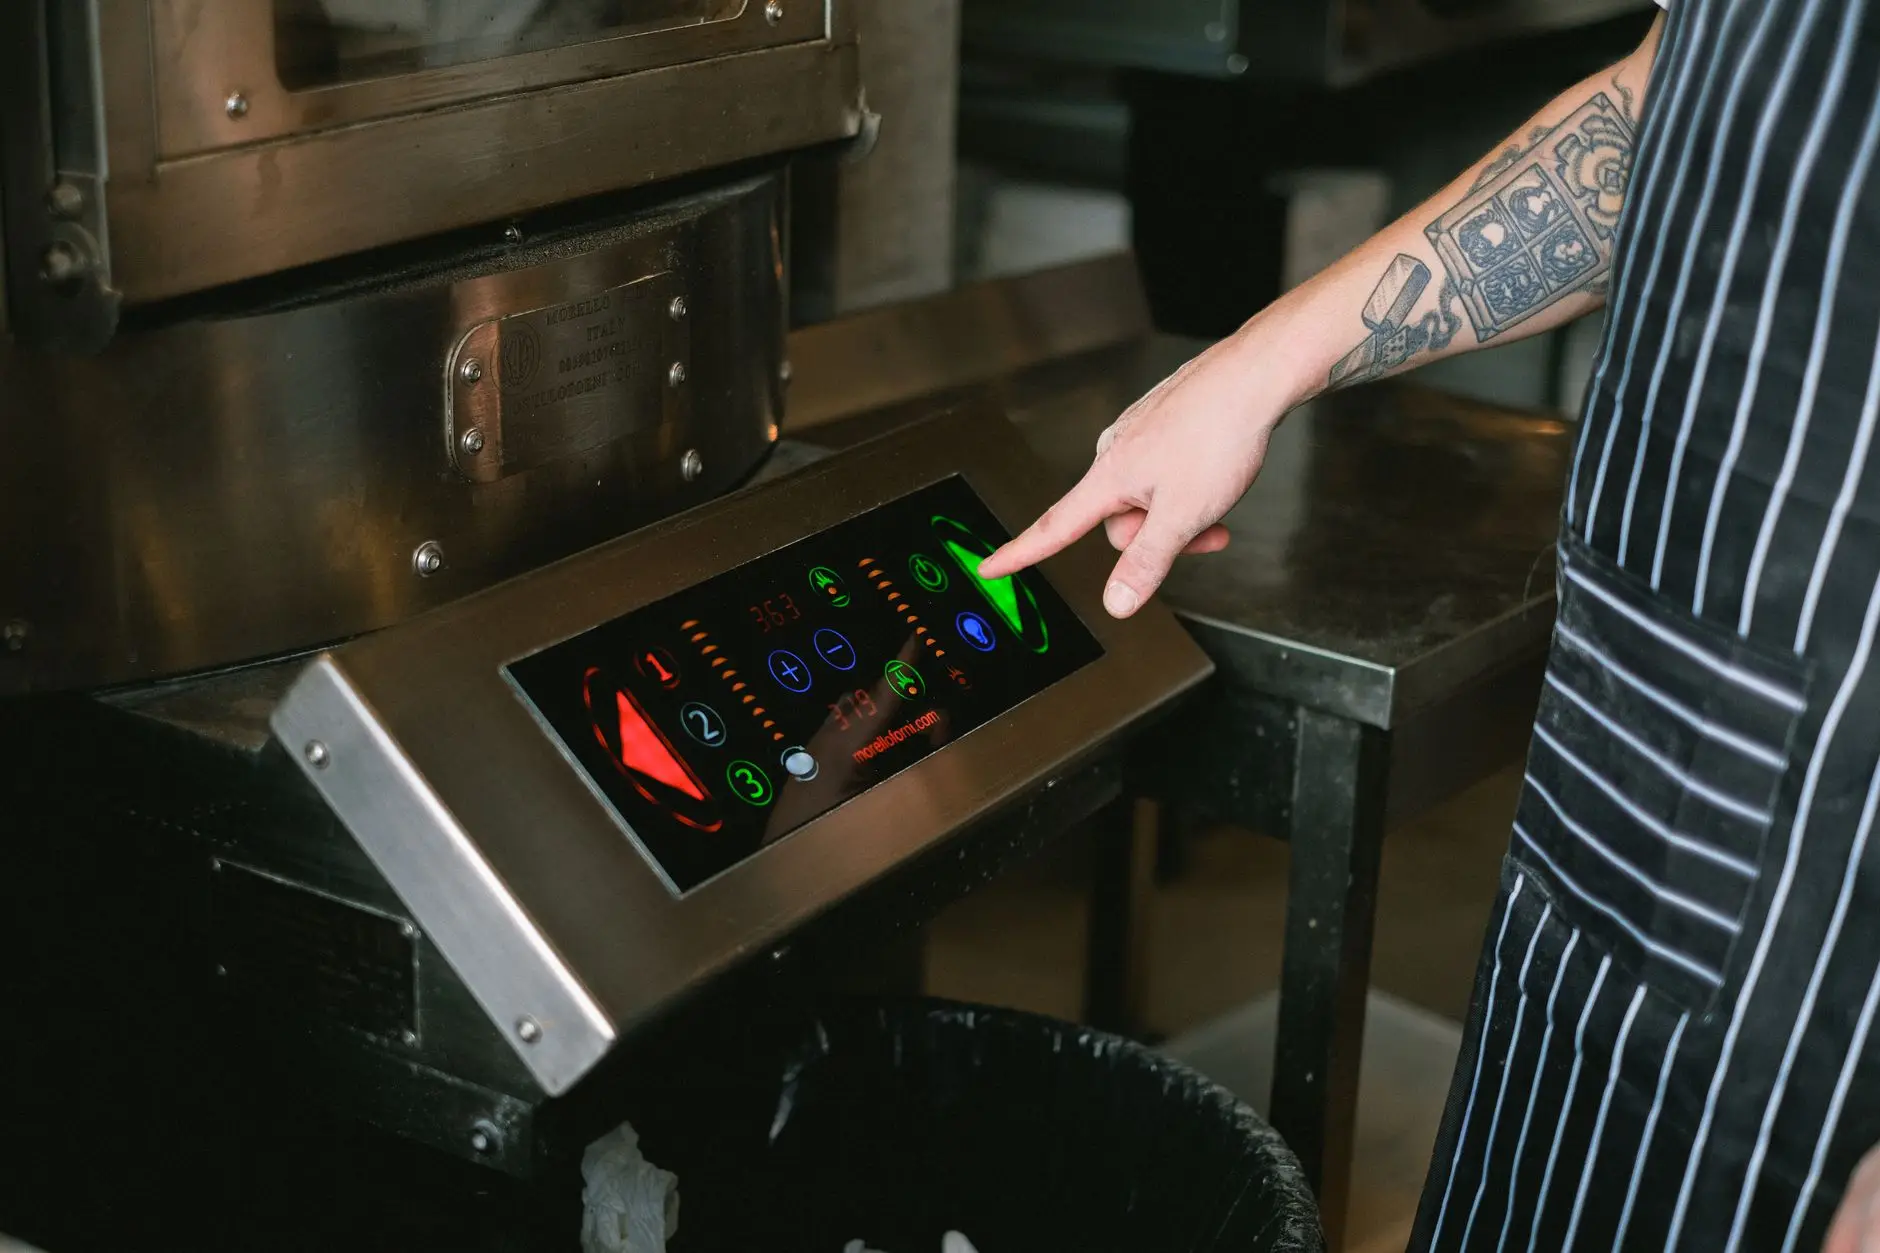
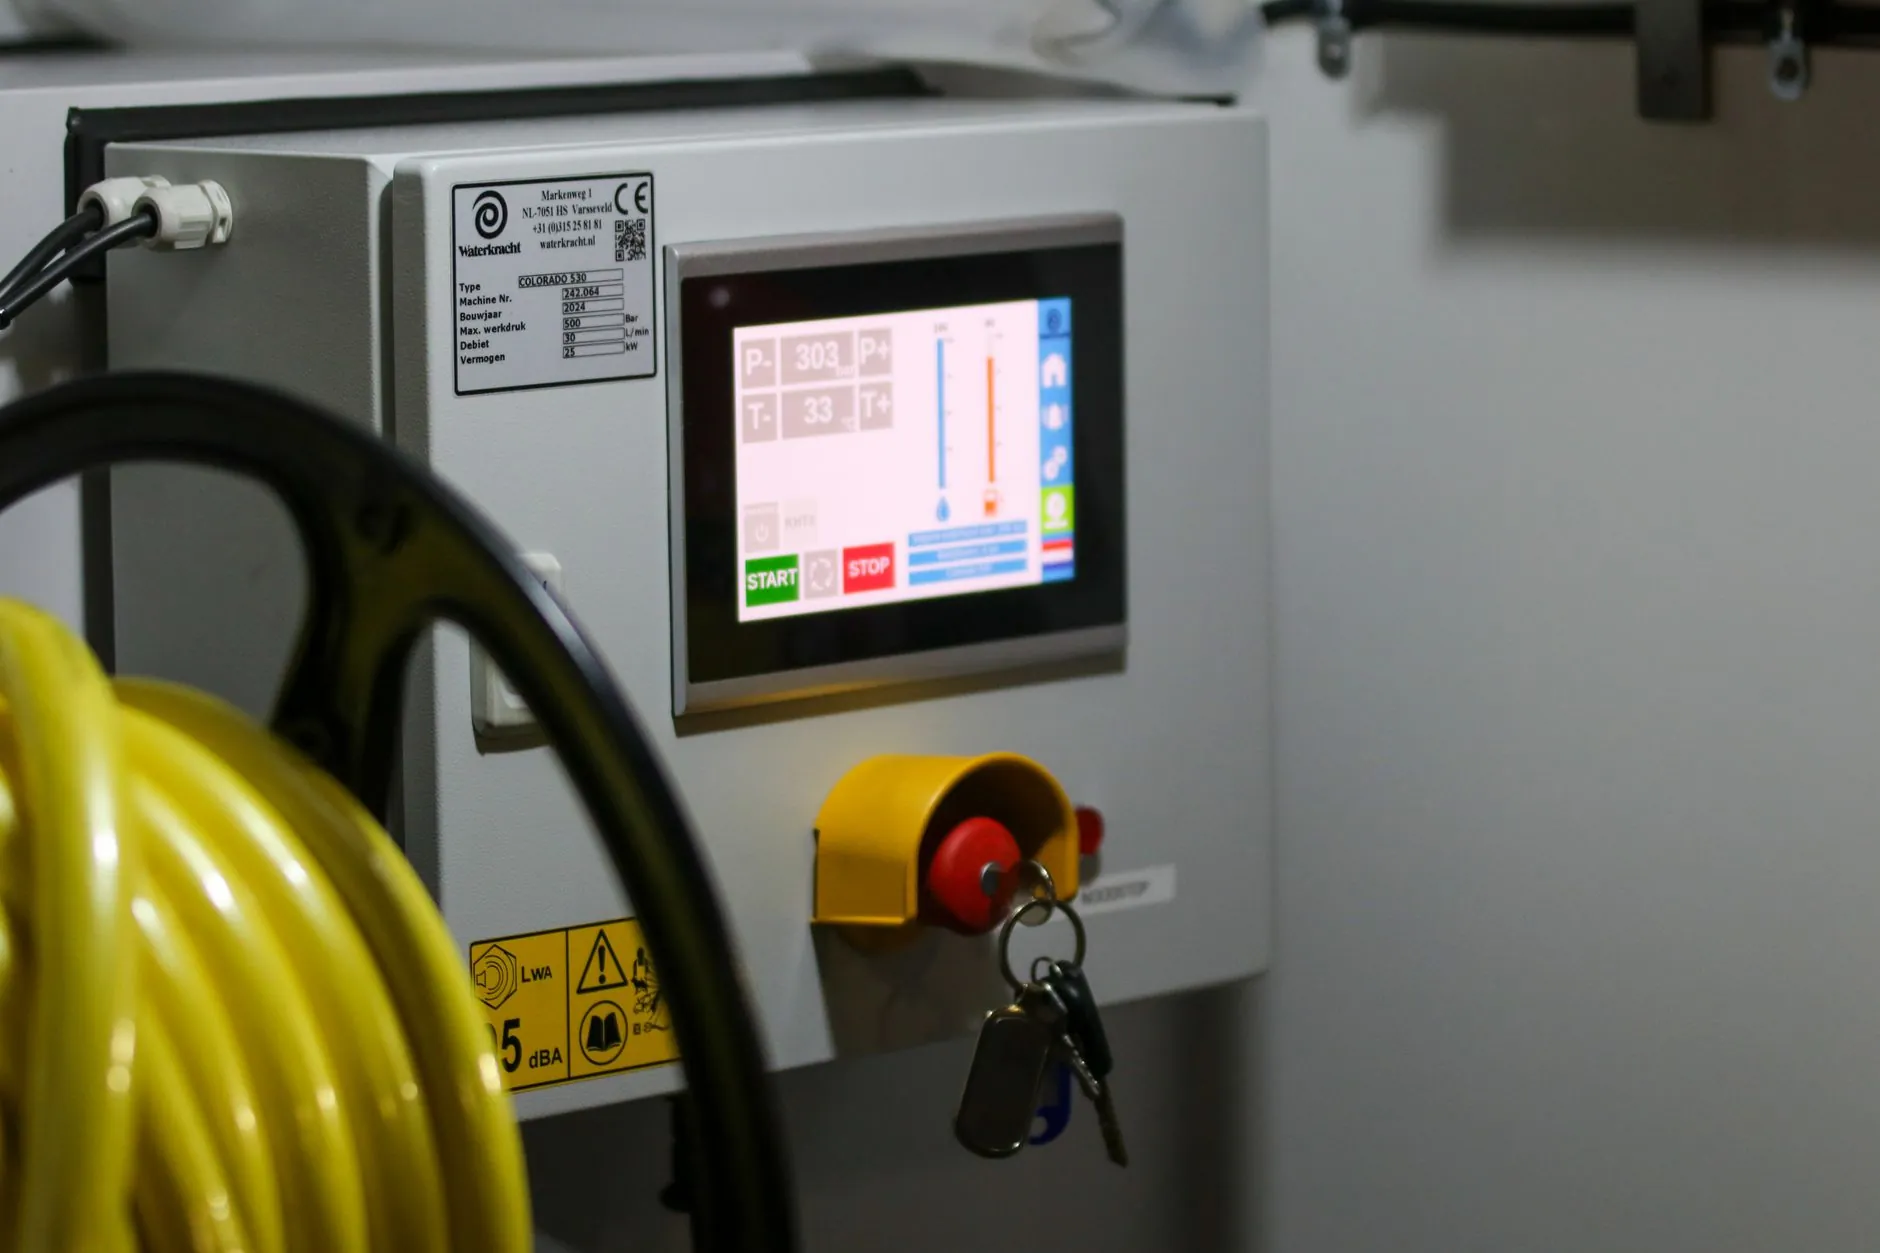
在自动化产线升级或设备改造时,触摸屏与HMI人机界面往往是工程师最先敲定的部件。但真正把设备跑出效率,关键在于理解“组态屏”背后的通讯协议和响应机制。许多新手容易陷入参数堆砌的误区——比如只看分辨率而忽略刷新率,或者盲目追求大尺寸却忽视了现场电磁干扰对电容屏的影响。作为渝中区音迪娱网络技术的技术编辑,我见过太多因选型失当导致产线停摆的案例。工业显示的核心不是“显示清晰”,而是“交互稳定”。
举个例子:某食品包装线曾使用消费级触控屏,结果在粉尘环境下三个月就出现触控漂移。这背后涉及工业显示的两个关键指标:表面硬度(莫氏7级以上)和抗噪能力(±15kV ESD防护)。真正专业的选型,要从环境适应性反推硬件参数。
关键参数拆解:从分辨率到通讯延迟的硬指标
抛开营销话术,我们直接看影响现场稳定性的三个核心参数:
• 刷新频率与响应时间:HMI人机界面在控制伺服电机时,画面刷新间隔需低于50ms,否则操作员会感知到明显卡顿。
• 通讯协议兼容性:组态屏必须原生支持Modbus TCP/IP和Profinet,避免因协议转换器引入额外延迟。实测显示,直接集成比通过网关转发快30%-40%。
• 背光寿命与温漂:工业显示LED背光寿命应≥50000小时(约5.7年),且工作温度范围需覆盖-20℃至70℃。某品牌曾因标称亮度300cd/m²但在50℃环境下衰减至180cd/m²,导致户外设备无法识别操作。
实操选型流程:三步锁定最优方案
真正高效的选型不是看参数表,而是走“现场模拟-性能验证-冗余设计”三步:
1. 用电磁干扰模拟器测试触摸屏在变频器附近的抗扰度(标准应≥IEC 61000-4-3 Level 3)。
2. 通过组态软件验证HMI人机界面与PLC的通讯握手速度,例如西门子S7-1200与某国产组态屏的握手时间需≤200ms。
3. 预留20%的CPU负载余量——工业显示系统在运行复杂动画或历史趋势图时,处理器占用率不应超过80%。
有一家汽配厂曾忽略这个余量,导致产线节拍从30秒拉长到45秒,最终更换为带协处理器的组态屏才解决。
数据对比:主流方案在不同场景下的表现
我们整理了一组实测数据(基于渝中区音迪娱网络技术的实验室环境):
• 电阻式触摸屏 vs 电容式:在手套操作场景下,电阻式触控成功率98%(电容式仅72%);但在多点触控需求中,电容式响应速度快40%。
• 低端HMI vs 高端组态屏:在同时连接8台变频器时,低端方案通讯延迟达120ms,而高端产品可稳定在35ms以内。
• 4.3寸 vs 10.1寸工业显示:同样刷新率下,小屏因像素密度高,文字边缘锯齿更少,但大屏在显示复杂流程图时更直观。
这说明选型没有绝对优劣,只有场景适配。
结语:跳出参数迷信,回归现场逻辑
触摸屏与HMI人机界面的选型,本质是平衡成本、可靠性与交互效率。当你面对一堆组态屏参数时,不妨先问自己三个问题:操作员是否需要戴手套?现场是否有强电磁干扰?未来五年产线会升级哪些设备?渝中区音迪娱网络技术始终建议客户做“环境模拟测试”,而非纸上谈兵。毕竟,工业显示的价值不在于屏幕能显示多少像素,而在于它能帮产线多产出多少良品。