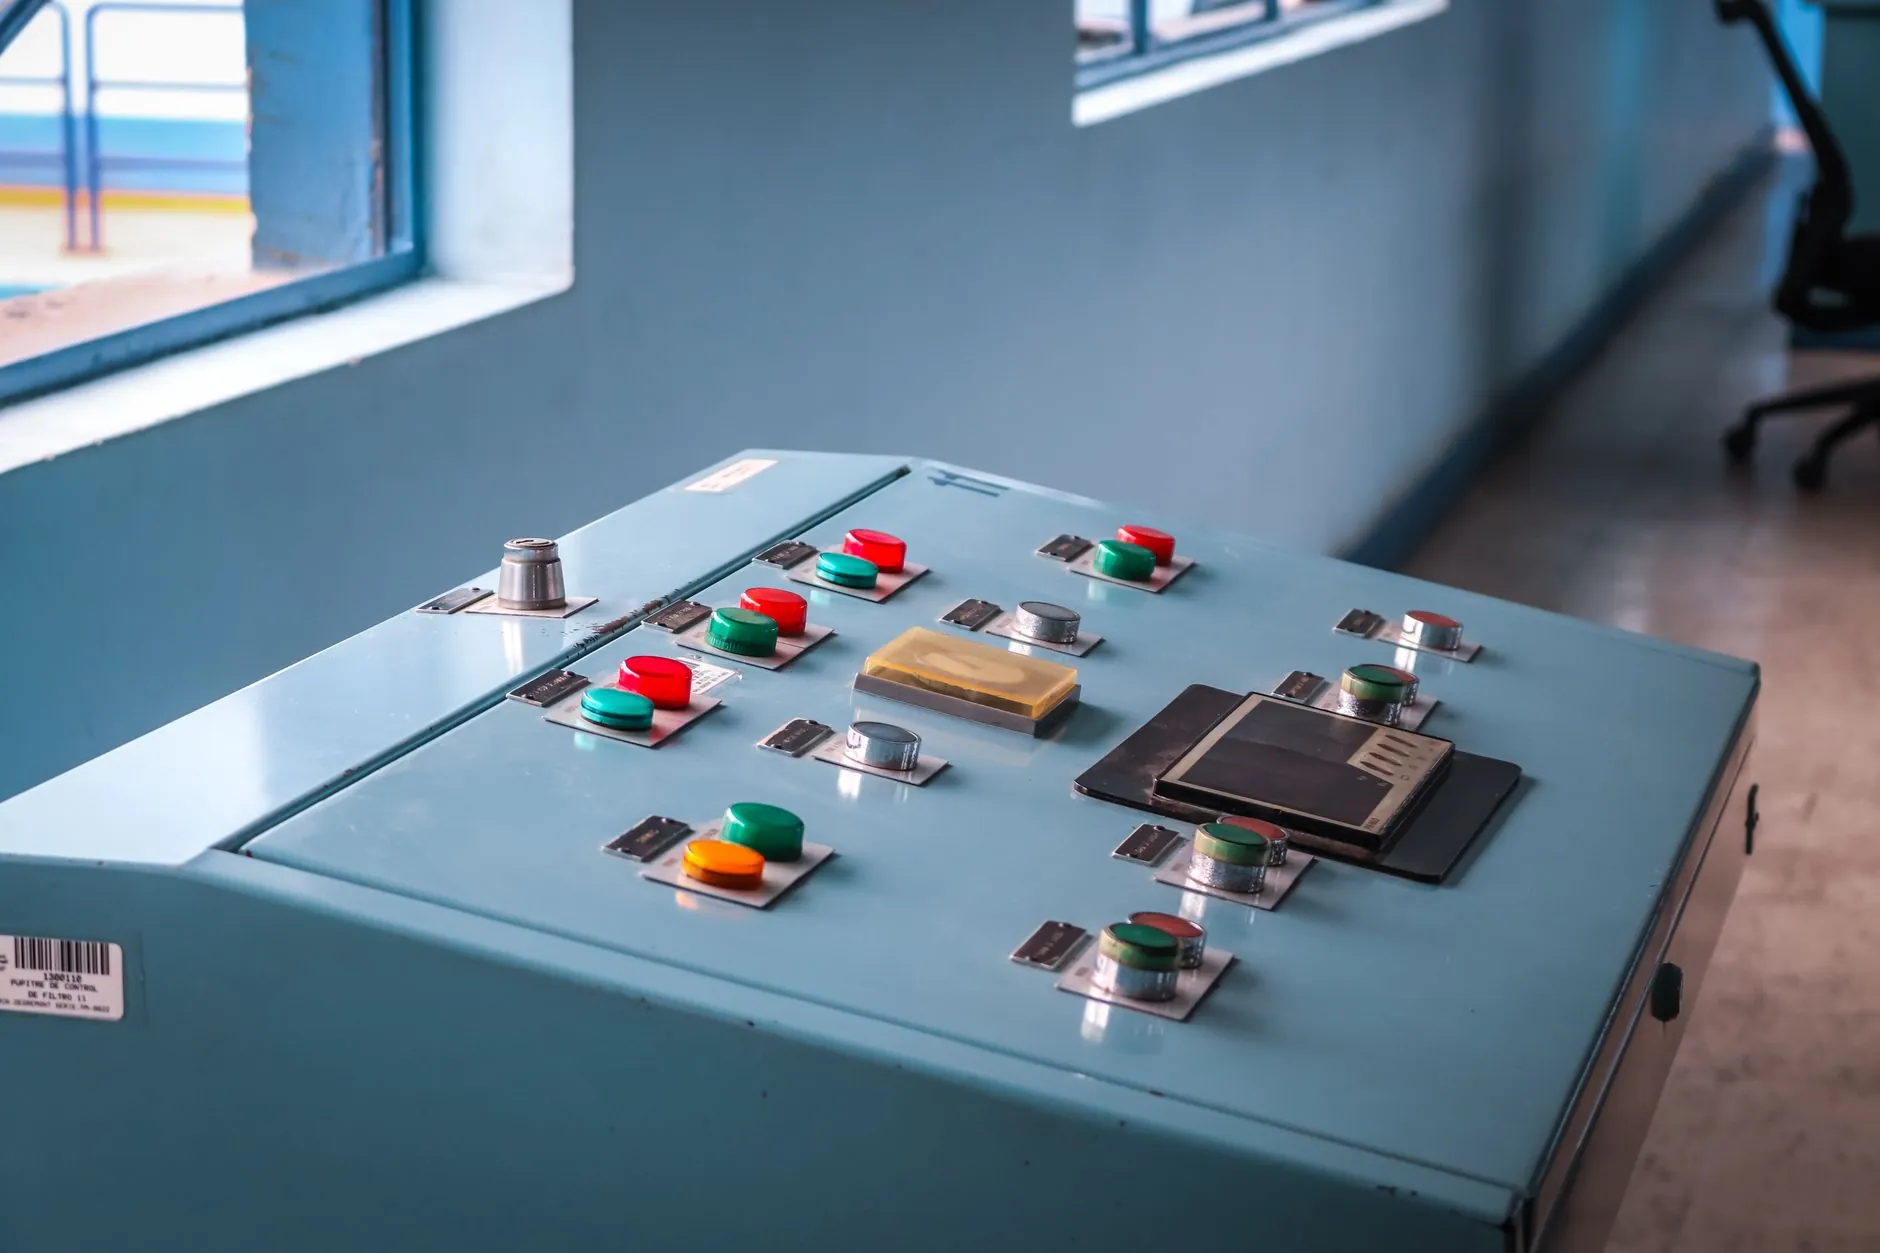
HMI人机界面与PLC通信故障排查及调试要点分析
在自动化产线的日常运维中,触摸屏与PLC之间的通信故障,往往是最让人头疼的“隐形杀手”。很多工程师习惯性地怀疑硬件损坏,但实际数据显示,超过60%的通信中断问题源自配置错误或干扰。作为深耕工业显示领域的技术团队,渝中区音迪娱网络技术今天就从HMI人机界面底层逻辑出发,拆解一套可复用的排查流程。
通信故障的三大核心诱因
抛开复杂的协议理论,我们直接聚焦实操中最高频的三个“雷区”。首先是通信参数不匹配——波特率、数据位、校验位这些基础设置,哪怕差一个数,组态屏与PLC之间就会完全“失语”。我们曾统计过客户报修案例,约35%的故障源于此。其次是物理层干扰,特别是RS485总线在长距离传输时,如果屏蔽层接地不当或终端电阻缺失,误码率会从0.1%飙升至5%以上。最后是地址映射错误,很多新手在组态屏的变量定义中,将PLC的寄存器地址写错一位,导致数据读写偏移。
实战排查:从硬件到软件的递进式操作
当遇到触摸屏黑屏或数据不刷新时,别急着换屏。第一步,用万用表测量通信线A/B端的电压,正常情况下应在2.7V左右,若低于2V或高于3.3V,基本可以判定驱动芯片或线路存在问题。第二步,通过串口调试助手直接监听总线报文,观察是否有固定频率的请求帧发出。如果HMI人机界面能发出请求但PLC无应答,重点检查PLC侧的通信端口是否被其他程序占用;如果连请求都没有,则需重置组态屏的工程文件。
在实际调试中,我们遇到过多次因网线水晶头压接不良导致的间歇性断连。这类故障很难复现,建议在工业显示系统上电后,用以太网线缆测试仪检查每一芯的导通状态,同时查看交换机端口的指示灯是否闪烁正常。对于使用Modbus TCP协议的项目,注意关闭PC端的防火墙,避免端口502被屏蔽。
数据对比:不同通信方式的稳定性差异
为了给用户提供更直观的选型依据,我们做了一个对比测试。在30米线缆、相同电磁环境下,三种主流方案的丢包率差异明显:
- RS485(无终端电阻):平均丢包率3.8%,抗干扰能力弱,适合短距离
- RS485(加120Ω终端电阻):平均丢包率0.9%,稳定性大幅提升
- 以太网(TCP/IP):平均丢包率0.2%,但需注意IP地址冲突和交换机转发延迟
从数据可以清晰看出,如果组态屏与PLC距离超过50米,建议优先选用以太网方案。但要注意,某些低成本的工业显示模组可能不支持全双工模式,此时即使采用TCP协议,实际吞吐量也会下降30%左右。
调试要点:让系统“一次通”的诀窍
在项目交付阶段,我们总结了一套“三查三对”口诀。一查硬件接线:确认触摸屏与PLC的通信端口接线是否正确,特别是RS485的A/B端不能反接。二对协议版本:很多PLC的固件升级后,通信协议参数会微调,必须确保组态屏的驱动版本与PLC固件匹配。三测极限负载:当一台HMI人机界面需要同时与多台PLC通信时,轮询周期不能设置得太短,否则总线会瞬间饱和。比如,当轮询10个从站时,建议将超时时间设为500ms以上,否则频繁的重发请求反而会拖垮整个网络。
最后,不要忽视接地系统。我们在重庆多个工厂现场发现,只要将PLC和触摸屏的电源地线接到同一地排上,通信误码率往往能降低一个数量级。这一点在静电严重的车间里尤其关键。当所有硬件排查都无效时,不妨尝试更换一根工厂级屏蔽双绞线,很多时候问题就出在那根不起眼的线上。