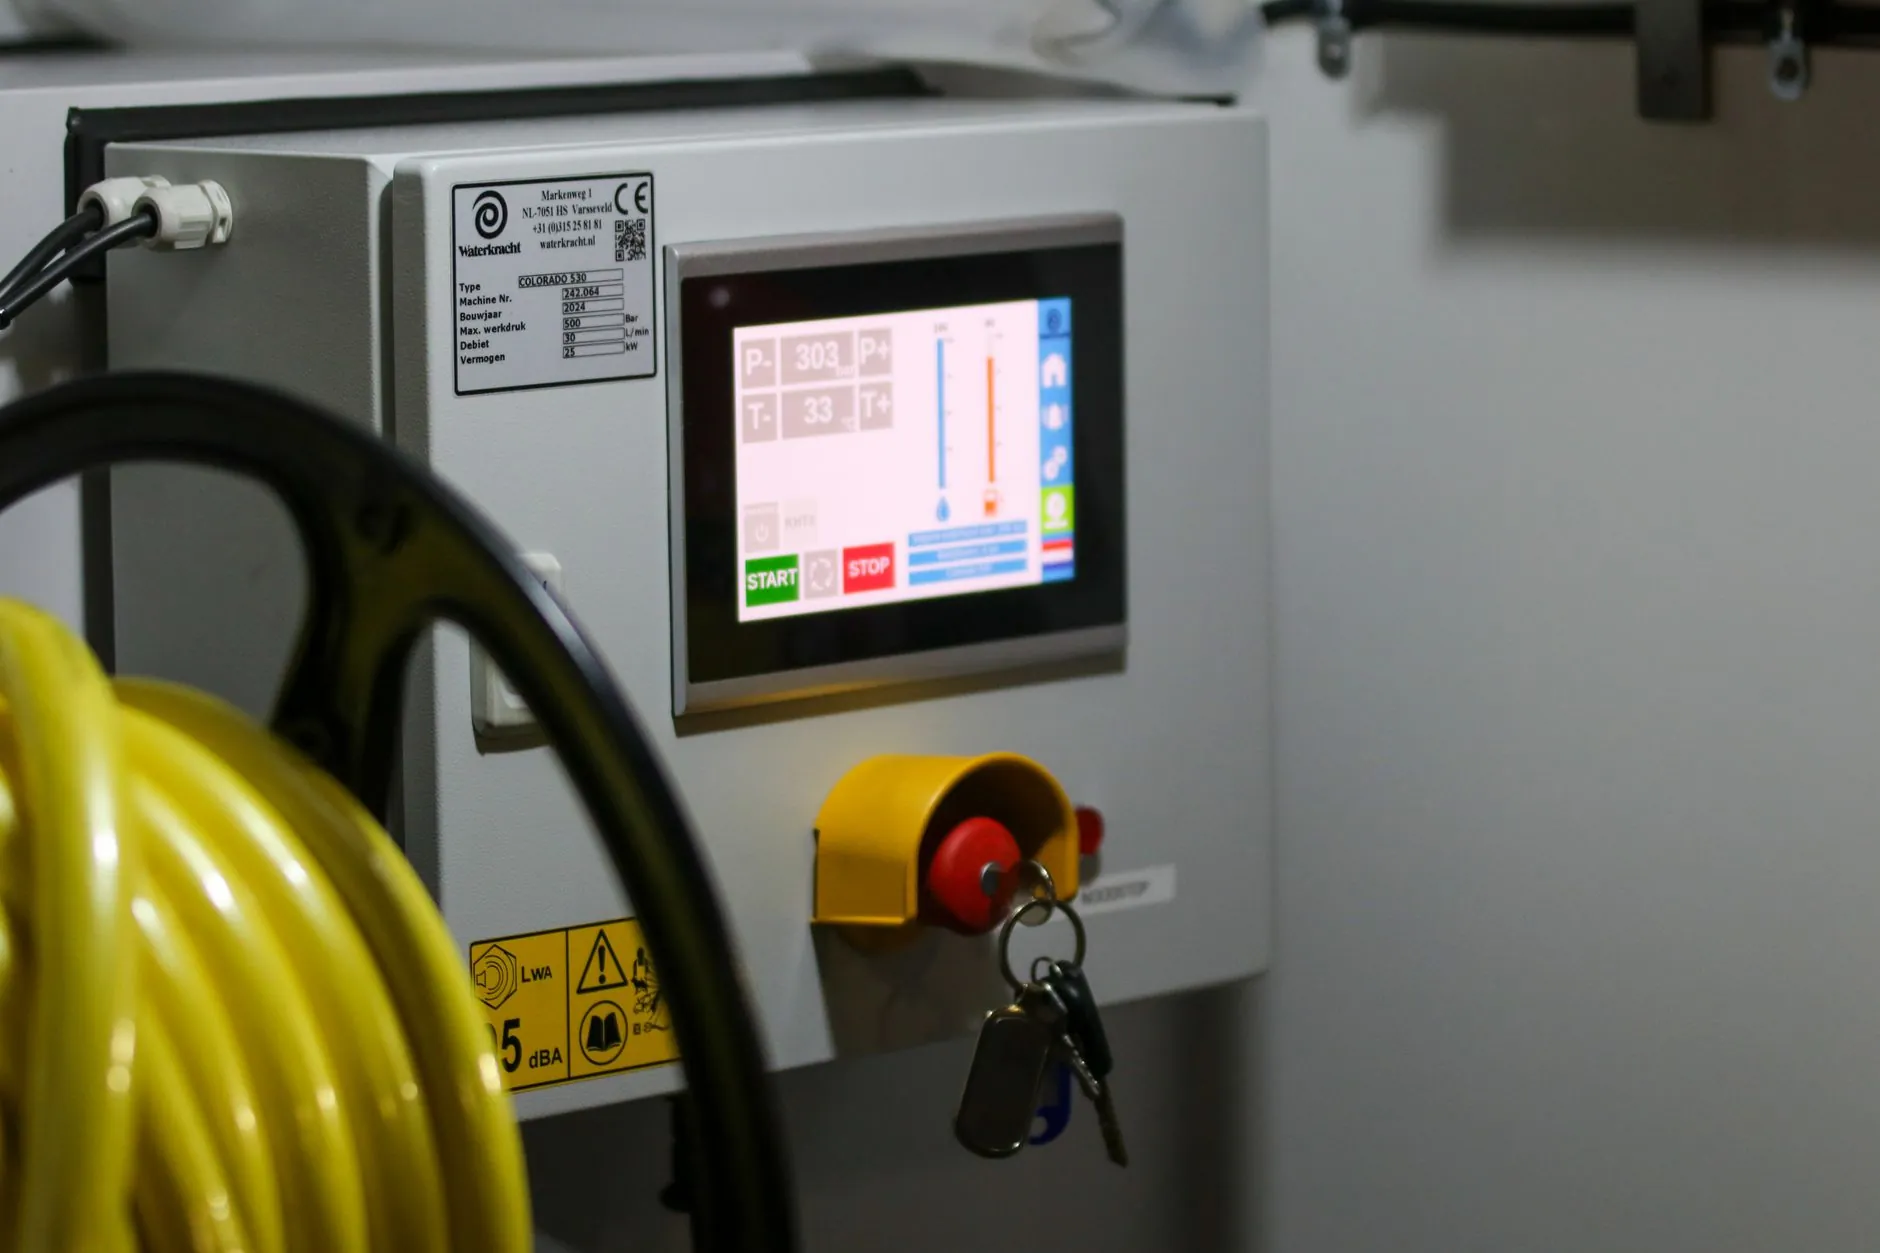
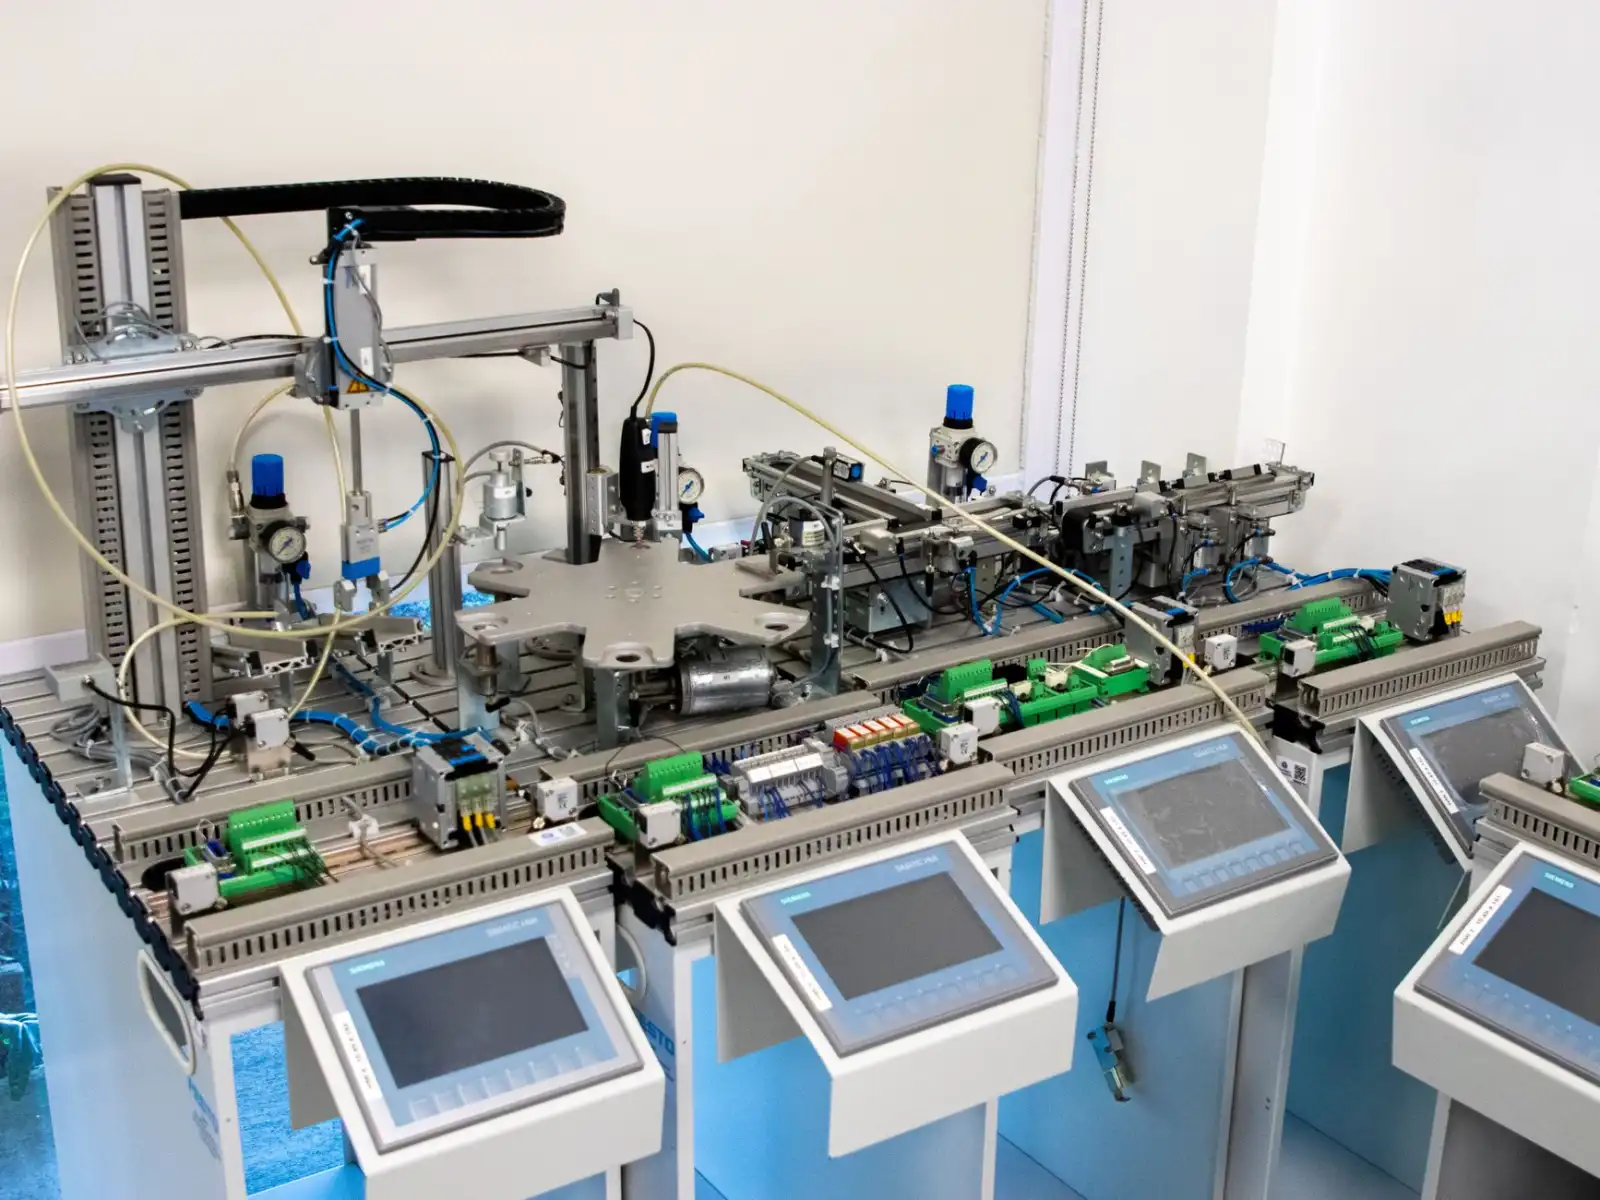
工业触摸屏HMI人机界面的选型要点与性能参数解析
在工业自动化现场,我们经常看到这样的场景:一条产线的上位机触摸屏频繁死机,操作员不得不反复重启;另一条产线的HMI人机界面则运行数年依然稳定如初。同样是工业显示设备,差异为何如此之大?这背后往往不是品牌玄学,而是在选型阶段就埋下的隐患——性能参数与工况需求的错配。
一、选型陷阱:为什么你的HMI总“翻车”?
很多工程师在挑选触摸屏时,习惯性关注“分辨率”和“尺寸”,却忽略了三个核心维度:响应速度、环境耐受度与通信兼容性。以组态屏为例,市面上不少产品标称“工业级”,但实际工作温度范围仅0~50℃,一旦遇到车间高温或低温启动,液晶反应迟钝、触控漂移便接踵而至。更隐蔽的问题在于,部分HMI人机界面为了成本压缩,采用了消费级电容屏,在手套操作或潮湿环境下频繁误触发——这正是许多产线故障的根源。
技术解析:决定稳定性的三大性能参数
要避开这些坑,必须读懂关键参数。首先是主频与内存:对于多页面切换、数据记录频繁的场景,建议选择ARM Cortex-A8以上架构,主频不低于800MHz,内存至少512MB DDR3。其次是防护等级与温度范围,真正适用于恶劣环境的工业显示设备,需达到IP65防护(前方面板)与-20℃~70℃宽温设计。最后是触控技术:电阻屏在防油污、支持手套操作上优势明显,而电容屏则更适用于洁净环境下的多点触控需求。若涉及视觉检测或高速数据采集,还需关注刷新率(建议60Hz以上)与背光寿命(通常50000小时起)。
二、选型对比:触摸屏、组态屏与HMI的“隐形差异”
很多人将这三者混为一谈,但实际应用差异显著。传统触摸屏仅提供基础触控输入,不具备数据处理能力;而HMI人机界面则集成了组态软件,可连接PLC、变频器,完成数据采集、报警记录与配方管理。至于组态屏,本质上是HMI的“轻量化版本”——通常预装固定组态软件,无法自由编程,适合简单的人机交互场景。
- 触摸屏:被动输入设备,无数据处理能力,成本低但功能单一
- HMI人机界面:主动控制终端,支持复杂逻辑与联网通信,适合中大型产线
- 组态屏:介于两者之间,预装组态软件,适合快速部署的中小项目
以渝中区音迪娱网络技术近期承接的某汽车零部件产线为例:客户最初选用普通组态屏,发现无法同时处理三台PLC的实时数据,导致画面刷新延迟达2秒。更换为高性能HMI后(主频1.2GHz,双网口),延迟降至50ms以内,且实现了Modbus TCP与OPC UA双协议并行。可见,选型不是参数堆砌,而是精准匹配——数据交互量、通信协议数量、画面复杂度才是真正的决策锚点。
建议:不同场景下的选型策略
基于多年项目经验,这里给出三条务实建议:
- 恶劣环境优先考虑电阻式触摸屏,虽然透光率略低(约70%~80%),但抗干扰、抗油污、支持手套操作,尤其适合食品、化工行业
- 高集成度场景选择支持多协议网关的HMI,比如同时兼容西门子Profinet、三菱MELSEC、欧姆龙FINS,避免后期增加协议转换器带来的延迟和故障点
- 预算有限时别牺牲“CPU主频”和“内存”,这两者直接决定画面切换流畅度与数据刷新速度,是后期无法升级的硬伤
工业显示设备的选型,本质上是一场“预期管理”——你需要在成本、性能、环境适应力三者间找到平衡点。不必盲目追求顶级配置,但要确保每个参数都对应真实工况。下次面对供应商提供的参数表时,不妨多问一句:“这个触摸屏在45℃高湿环境下,触控精度会下降多少?”——答案往往比品牌名更有价值。