触摸屏与HMI人机界面在工业自动化中的协同应用解析
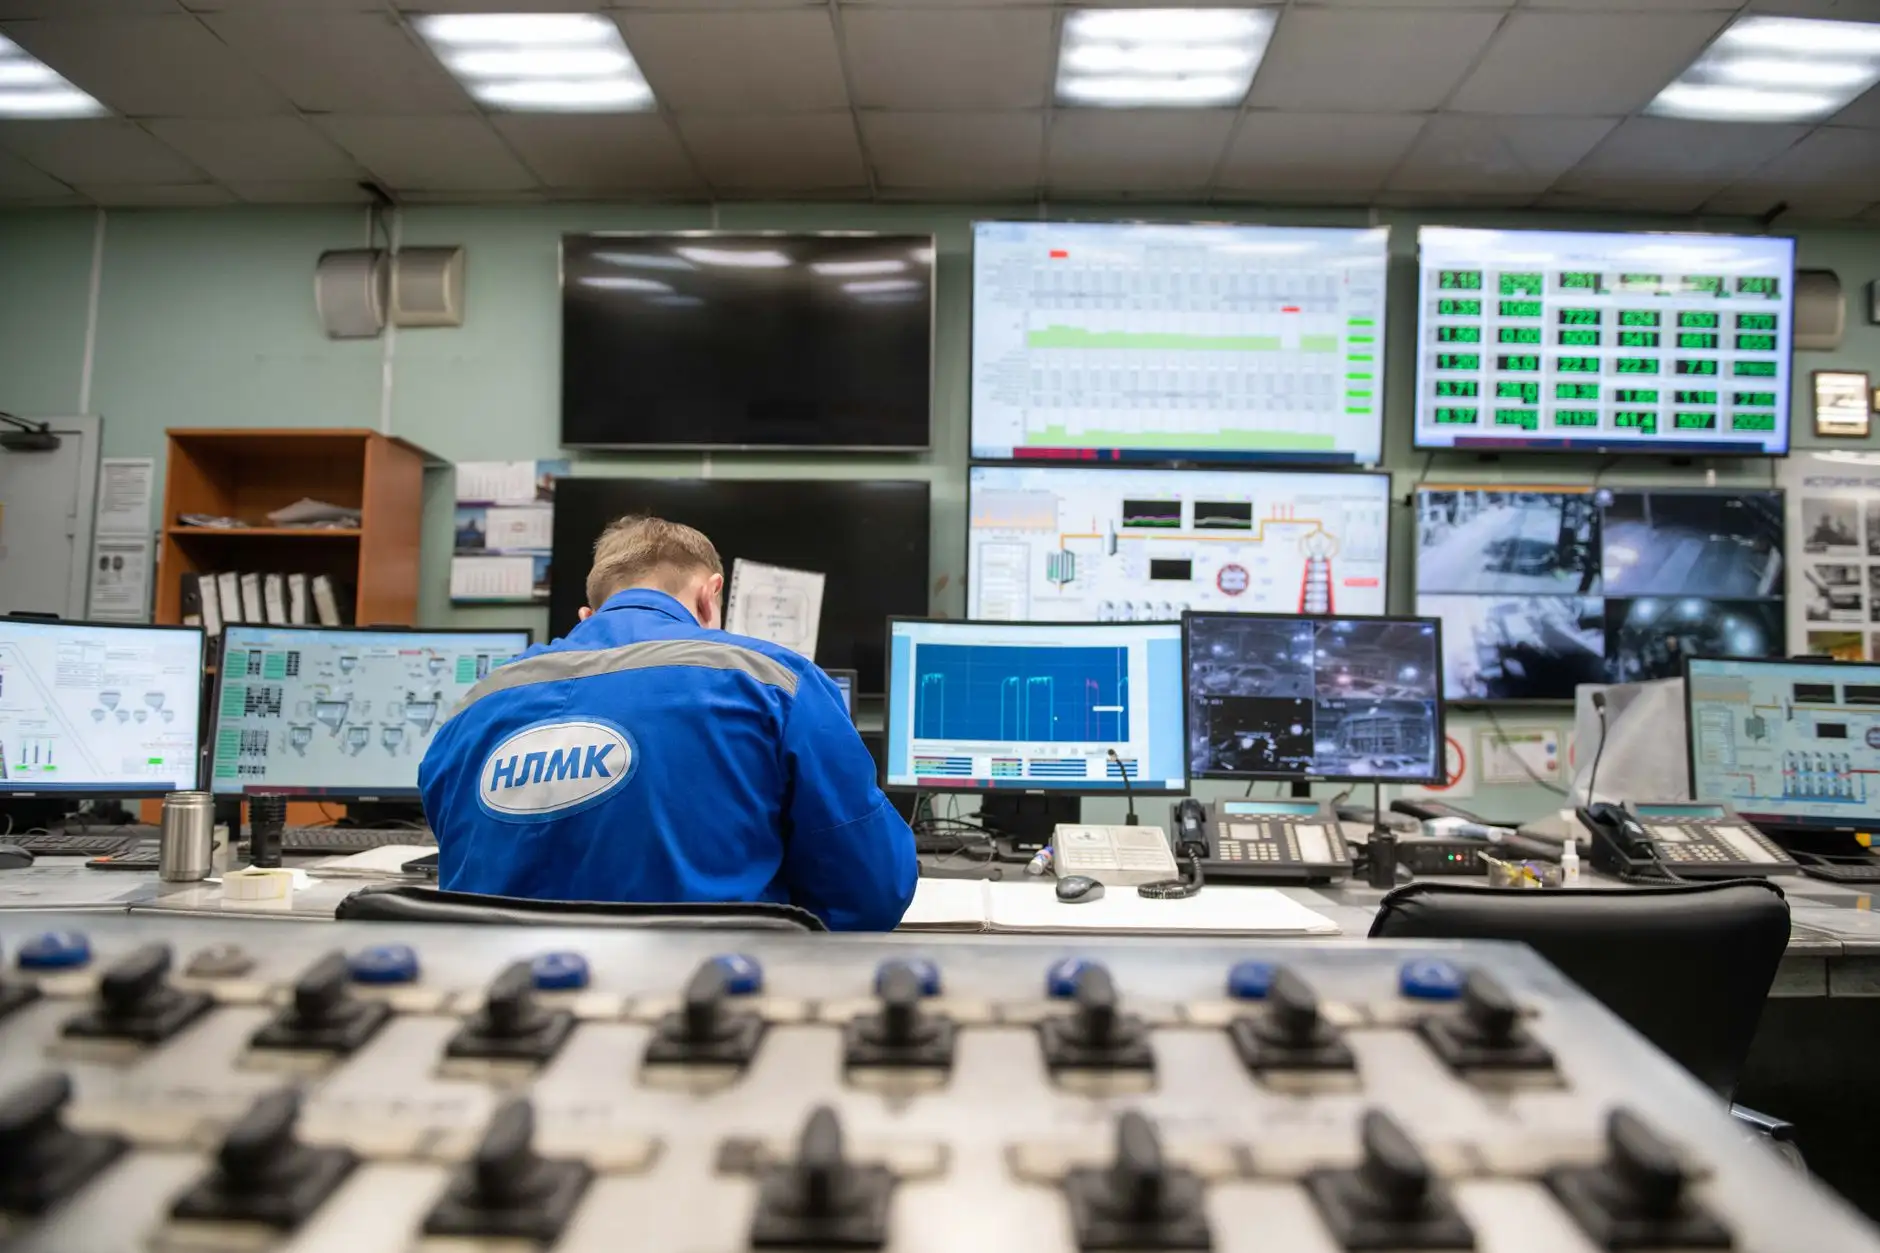
在工业自动化现场,触摸屏与HMI人机界面常被混为一谈,但二者的协同逻辑远比"屏幕+软件"复杂。触摸屏是物理层的人机交互入口,HMI则是涵盖数据采集、逻辑处理与可视化反馈的完整系统。而组态屏作为预装组态软件的专用硬件,正在成为中小型产线快速部署的折中方案。
硬件层:触摸屏如何决定HMI的响应上限
工业现场的触摸屏多采用电阻式或电容式方案。电阻屏在戴手套、油污环境下仍可操作,但透光率普遍低于85%,影响工业显示的清晰度;电容屏透光率可达92%以上,却对导电介质敏感。选型时需权衡:注塑车间优先电阻屏,洁净室可上电容方案。
刷新率与采样周期同样关键。一块标称100Hz的触摸屏,若HMI组态时变量刷新设为500ms,操作手感就会明显滞后。建议将关键按钮的反馈周期压缩到100ms以内。
组态屏与通用HMI的取舍逻辑
组态屏本质是"软硬一体"的HMI,厂商预装组态环境,用户拖拽控件即可生成画面。优势在于开发周期短,通常2-3天可完成一条包装线的界面部署。代价是灵活性受限——脚本能力弱,难以对接MES或数据库。
通用HMI(如基于WinCC、Ignition的方案)支持C脚本、SQL查询和OPC UA通信,适合需要数据追溯的场合。某汽车零部件厂曾用组态屏做设备监控,后期要接Andon系统时被迫整体更换,前期节省的开发时间被二次改造成本抵消。
- 组态屏适用:单机设备、逻辑简单、预算有限、交付周期紧
- 通用HMI适用:多设备协同、需数据存储、对接上层系统
通信协议:被忽视的协同瓶颈
触摸屏与PLC之间的通信协议直接决定HMI的可用性。Modbus RTU在115200bps下,读取100个寄存器约需80ms;换成Modbus TCP,同样数据量可压到10ms以内。若HMI画面有趋势图或报警记录,串口通信往往成为短板。
实际项目中,建议将HMI人机界面的通信负载控制在总线带宽的40%以下,预留余量应对突发报警风暴。某水处理项目曾因报警集中触发导致HMI卡死,事后分析发现通信负载瞬时超过85%。
触摸屏、组态屏与HMI系统的协同,本质是在响应速度、开发效率与扩展能力之间找平衡点。先明确数据量级和系统边界,再倒推硬件与协议选型,比先选屏再想办法接系统要稳妥得多。