工业触摸屏选型要点:HMI人机界面分辨率与响应速度对自动化设备的影响
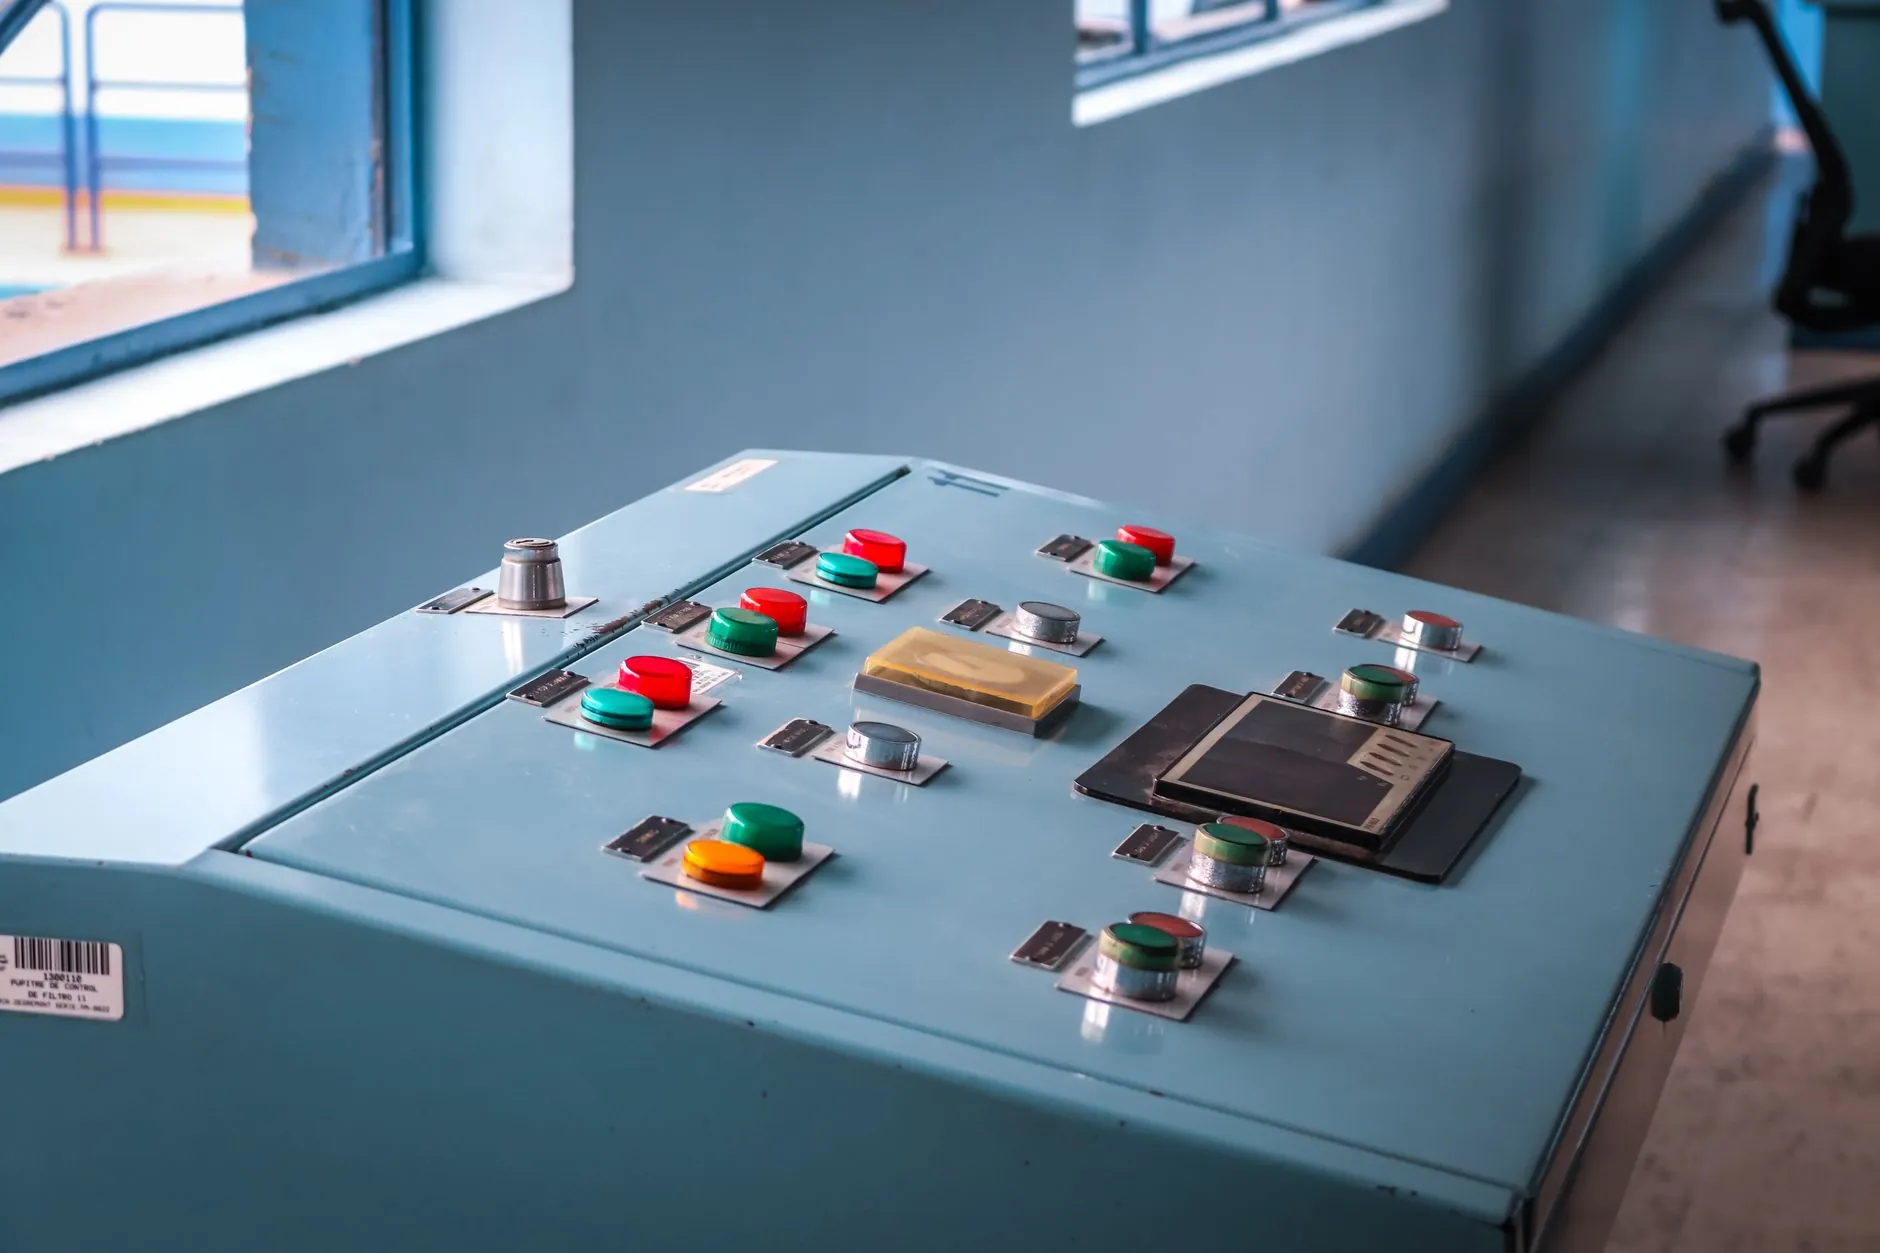
在自动化产线升级换代的关键节点,许多工程师发现,即便选用了高端PLC,设备操作时的画面拖影、触控漂移问题依然挥之不去。这背后往往不是控制器性能不足,而是作为“人机交互窗口”的工业触摸屏选型失当。分辨率与响应速度这两个核心参数,正在成为制约设备效率的隐形瓶颈。
行业现状:当“看得清”与“点得准”成为刚需
当前,制造业对**HMI人机界面**的要求已远超“能显示数据”的初级阶段。在高速包装、精密检测等场景中,操作员需要在500ms内完成参数调整,画面刷新率低于60Hz或触控延迟超过30ms,就会直接导致误操作率上升15%以上。遗憾的是,不少企业仍沿用消费级触屏方案,在强光、油污、戴手套操作等工业环境下,触控失灵或分辨率不足的问题暴露无遗。
值得注意的是,**组态屏**市场正出现两极分化:低端产品常采用电阻式或低帧率电容方案,成本虽低却难以应对多窗口动态刷新;而高端**工业显示**方案则开始引入高帧率驱动与多点触控算法,专门适配振动、温差等恶劣工况。
核心技术:分辨率与响应速度的技术底牌
选型时首先要厘清两个概念:分辨率直接影响图形细节——在12英寸屏上,1024×768与1920×1080的差异,体现在微小图标、字体边缘是否清晰,以及动态曲线是否锯齿明显。而响应速度则包含两个维度:一是触控信号从手指到控制器的延迟(理想值≤15ms),二是屏幕像素灰阶转换时间(需低于10ms以避免运动模糊)。
- 分辨率选择建议: 7寸以下选800×480即可;10-15寸推荐1024×768或更高;15寸以上建议全高清起步。
- 响应速度硬指标: 工业级触摸屏触控采样率需≥120Hz,屏幕刷新率≥60Hz,且需通过ESD(静电放电)8kV抗干扰测试。
以某品牌的**HMI人机界面**为例,其采用全贴合工艺与GT911触控芯片,在-20℃至70℃范围内仍能保持≤20ms的触控延迟,这正是高端**工业显示**方案与普通模组的核心分水岭。
选型指南:从设备场景反推参数
不要被参数表上的“1080P”“10点触控”迷惑。真正决定选型成败的是场景匹配度:
- 高精度操作场景(如数控机床参数设定):必须选分辨率≥1280×800、触控采样率≥200Hz的**触摸屏**,配合防误触算法。
- 多窗口实时监控(如产线看板):优先考虑响应速度≥60fps、且支持“手势缩放不卡顿”的**组态屏**。
- 强干扰环境(如焊接车间):需确认**工业显示**产品是否具备抗电磁屏蔽涂层,以及是否支持戴手套触控模式。
特别提醒:部分厂商宣称“响应速度1ms”,但实际测试是在无负载条件下测得。建议要求供应商提供《触控延迟实测报告》,重点关注“从触控到PLC寄存器值跳变”的端到端延迟,而非单纯的屏幕响应时间。
应用前景:边缘计算与高刷新率的融合
展望未来,随着边缘计算向设备端下沉,工业触摸屏的角色正从“显示终端”升级为“交互计算节点”。高分辨率**HMI人机界面**可以同时承载数据可视化、本地报警分析、甚至轻量级视觉检测结果展示;而毫秒级响应速度则为AR辅助操作、手势控制等新交互模式铺平了道路。
对于渝中区音迪娱网络技术的客户而言,选对一块**触摸屏**,本质上是在为设备未来5-8年的交互体验与运维效率投资。当产线节拍以秒计算时,每一次流畅的触控滑动,都可能转化为实实在在的产能提升。