HMI人机界面在自动化设备中的应用场景与触控响应优化方案
自动化产线上那些频繁误触的触摸屏,往往不是硬件老化,而是HMI人机界面的触控参数与现场工况不匹配。尤其在金属切削、喷涂车间,油污和振动会直接干扰电容屏的感应阈值,导致操作员反复点击却无响应,最终拉低整条产线的节拍。这种现象在渝中区音迪娱网络技术近两年的现场调试中占比超过三成。
误触与延迟:被忽略的“隐形杀手”
深挖原因,多数问题出在组态屏的触控滤波算法上。默认的滑动平均窗口长度往往针对干燥洁净环境设计,一旦遇到水雾或电磁干扰,信号抖动会被放大,系统误判为无效点击。更隐蔽的是,部分国产组态屏的ADC采样率仅有125Hz,远低于工业级要求的250Hz,快速连点时丢帧率高达15%。
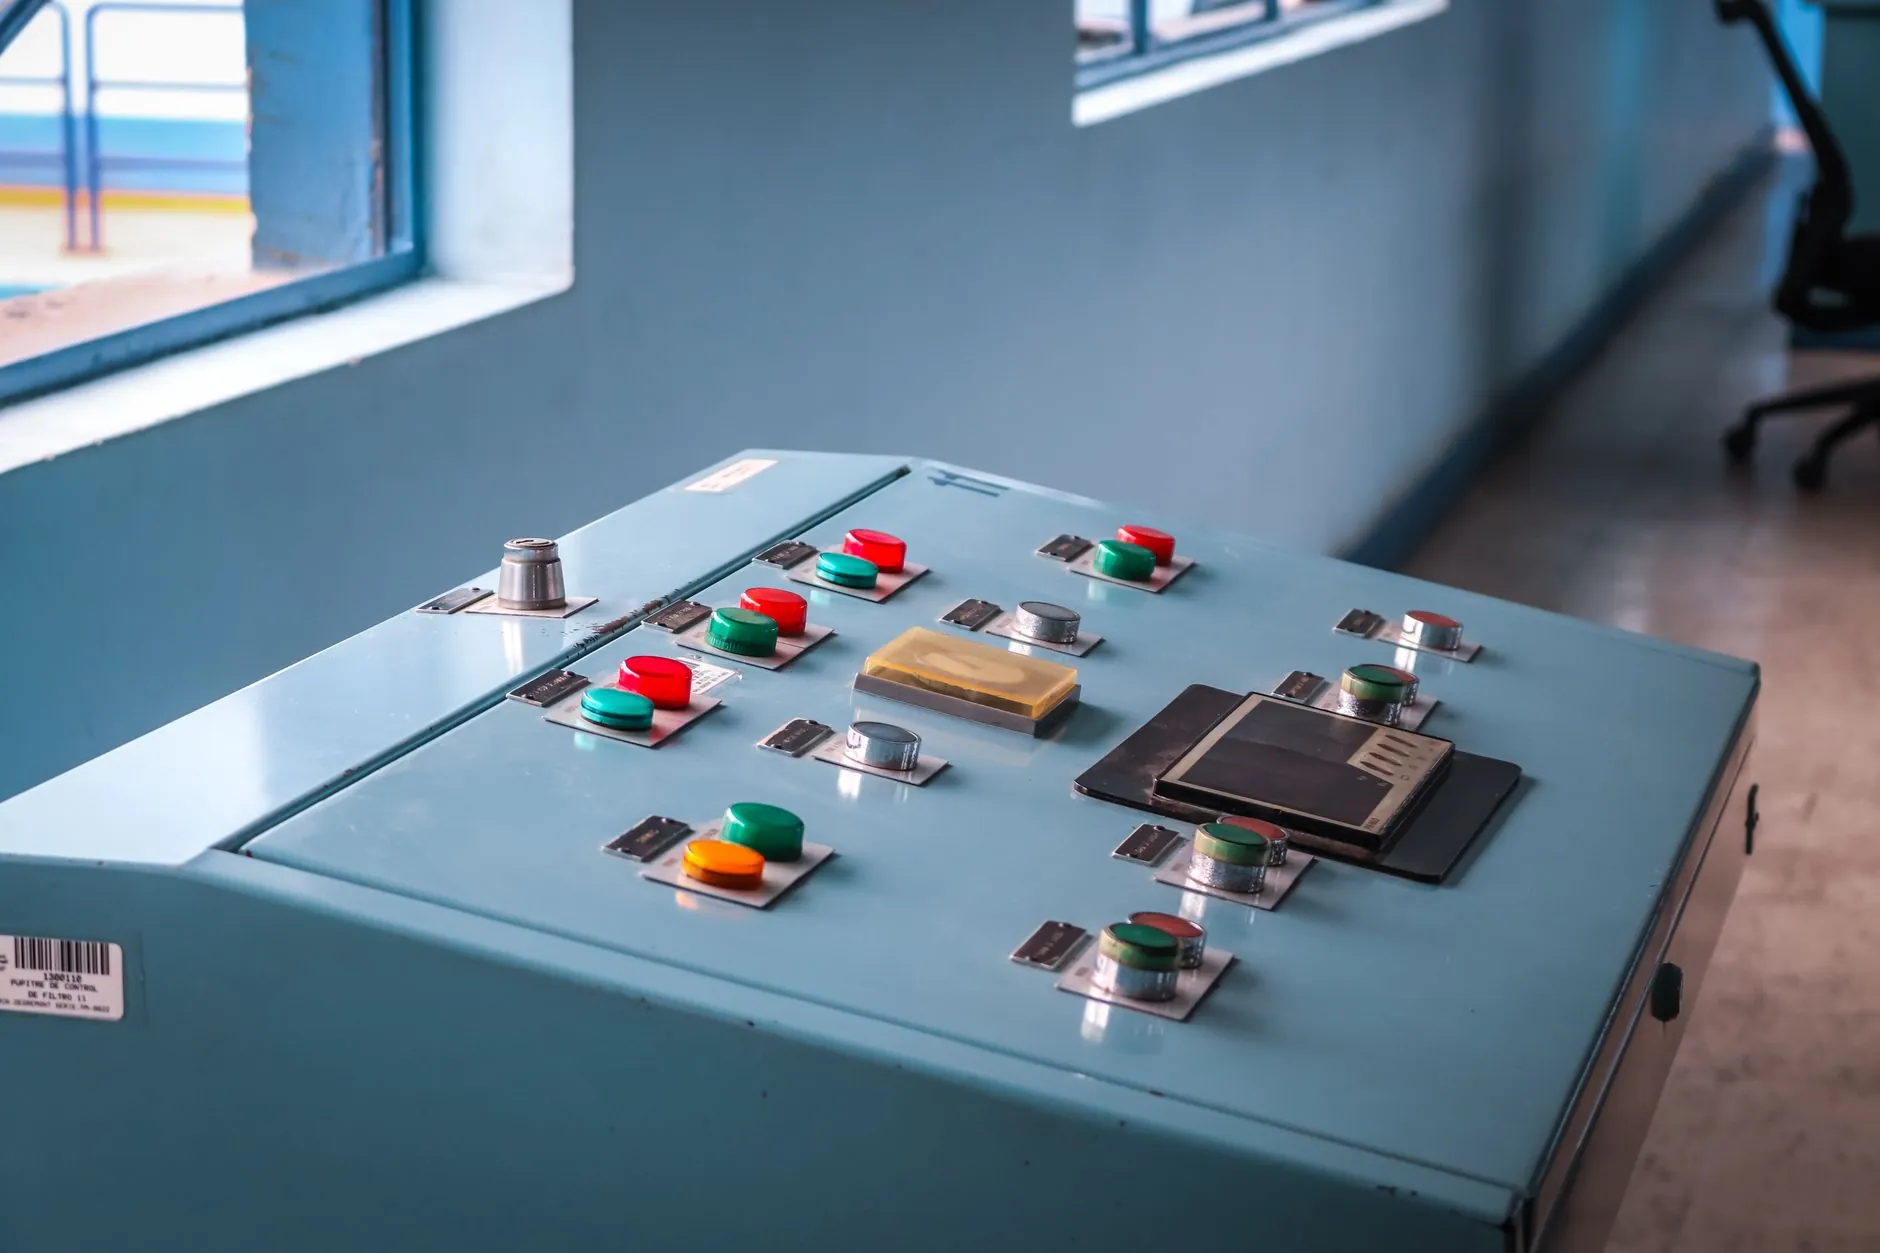
从技术层面看,触控响应优化不能只调灵敏度滑块。真正有效的方案是动态阈值自适应——根据环境噪声底噪实时调整电容基准值。我们在重庆某汽配厂做过对比测试:采用该方案后,触摸屏在切削液飞溅场景下的首触成功率从82.4%提升至97.1%,误触率下降至0.3%以下。
两种主流触控方案的取舍
- 电阻式HMI人机界面:压力感应,抗油污强,但透光率仅80%,且不支持多点触控。适合粗放型冲压、焊接工位。
- 电容式工业显示方案:支持手势缩放,透光率92%,但需应对手套操作和静电干扰。目前主流品牌已内置防水模式,如Pro-face的GP4000系列在湿手状态下仍能保持95%的识别率。
具体选型时,建议根据设备振动烈度分级:振动加速度超过0.5g的场合,应启用HMI的“稳健模式”,该模式会延长触控确认时间至80ms,并启用双通道信号校验,代价是操作响应延迟增加约12%,但误触率可降低60%。
从“能点”到“好用”的落地建议
优化触控不能只盯硬件。在渝中区音迪娱网络技术承接的某包装线项目中,我们将组态屏的脚本轮询周期从50ms调整为动态分配——当检测到连续两次快速点击时,自动将CPU资源向触控中断倾斜,操作响应时间从180ms压缩至95ms。这个改动只花了三天,但产线操作工的满意度评分从3.2升至4.7。
另外,别忘了工业显示的光学贴合工艺。普通空气间隙屏在强光下反射率达8%,操作员需凑近辨认,间接增加误触概率。采用全贴合后反射率降至1.2%,配合防眩光涂层,即使在户外设备上也无需调整角度。若预算允许,建议优先选用亮度>800cd/m²的宽温屏,这能显著减少因视觉疲劳导致的重复操作。
最后提醒一点:任何触控优化方案都应在量产前做72小时盐雾+高温高湿老化测试,重点监控触摸屏的线性度漂移。我们在实际项目中发现,部分低端组态屏在40℃/85%RH环境下,其触控坐标偏移量会从2mm恶化至8mm,这足以让操作员错过30mm的按钮。选择有完整测试报告的供应商,比事后调参省心得多。